Формирование структуры при литье и термической обработке жаропрочного никелевого сплава с пониженным содержанием рения для турбинных лопаток
1Федеральное государственное унитарное предприятие «Всероссийский научно-исследовательский институт авиационных материалов» Национального исследовательского центра «Курчатовский институт», Москва, Россия; admin@viam.ru
Для нового углеродсодержащего жаропрочного никелевого сплава ВЖЛ22, содержащего 2 % (по массе) Re, получена регрессионная модель для прогнозирования влияния технологических параметров литья на размер зерна в поликристаллических отливках. Исследованы особенности формирующейся структуры сплава в поликристаллических и монокристаллических отливках образцов и турбинных лопаток при литье и термической обработке. Макро- и микроструктуры сплава, сформированные при литье и термической обработке, обеспечивают для поликристаллических отливок повышенные характеристики кратковременной и длительной прочности.
Введение
Многие годы основной тенденцией в области развития жаропрочных никелевых сплавов (ЖНС) являлось повышение их жаропрочности за счет легирования дорогостоящими и дефицитными элементами – рением и рутением. В результате для литья лопаток газовых турбин перспективных авиационных газотурбинных двигателей (ГТД) были созданы монокристаллические рений-рутенийсодержащие никелевые сплавы поколений IV (EPM-102, MC-NG, TMS-138, ВЖМ4), V (ВЖМ6, ВЖМ8, TMS-162, TMS-196) и VI (TMS-238, ВЖМ10) с беспрецедентным уровнем жаропрочности [1–5].
В настоящее время фокус внимания направлен на повышение экономичности производства современных ГТД, в том числе за счет разработки новых ЖНС с пониженным содержанием дорогостоящих дефицитных элементов. Помимо этого, за последние десятилетия, согласно данным научно-технической литературы, одной из современных тенденций в области разработки лопаточных ЖНС является создание более экономичных сплавов с пониженным содержанием рения, из которых можно отлить турбинные лопатки с различной ростовой структурой: как с поли- (равноосной и столбчатой), так и с монокристаллической [6–12]. Такой сплав, содержащий 2 % (по массе) Re и предназначенный для изготовления отливок турбинных лопаток с различной ростовой структурой, с помощью метода компьютерного конструирования [13] разработан в НИЦ «Курчатовский институт» – ВИАМ и получил марку ВЖЛ22 [3, 14, 15]. Химический состав некоторых современных сплавов приведен в табл. 1.
| Сплав | Содержание основных легирующих элементов, % (по массе) | Параметры фазовой стабильности | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Cr | Ti | Mo | W | Al | Co | Ta | Re | Hf | ΔE | (Md)γ | |
| ВЖЛ22 | 0,12 | 4,5 | 1,3 | 3,2 | 6,8 | 5,6 | 8,5 | 4,6 | 2,0 | - | 0 | 0,911 |
| ВЖЛ21 | 0,12 | 8,3 | 3,5 | 3,8 | 2,8 | 5,4 | 9,8 | 2,5 | - | - | 0 | 0,933 |
| СМ681 | 0,1 | 15,4 | 0,15 | 0,5 | 8,5 | 5,7 | 9,3 | 6,2 | 3,0 | 1,6 | - | 0,12 |
| Примечание. Данные для сплавов ВЖЛ22, ВЖЛ21 и СМ681 представлены согласно патентам РФ 2530932, US 6632299 и РФ 2434069 соответственно. ΔE и (Md)γ – параметры фазовой стабильности, рассчитанные по методам баланса легирования и New PHACOMP(Md) [13]. | ||||||||||||
Достижение комплекса свойств ЖНС напрямую зависит от структурного состояния – фазового состава, размера зерен, ориентировки и строения границ зерен, размеров и морфологии первичных (образующихся в процессе кристаллизации) и вторичных (образующихся в процессе термической обработки) фазовых составляющих, степени дендритной сегрегации легирующих элементов [16–18]. Поэтому важными задачами, наравне с разработкой состава нового сплава, являются определение технологических параметров формирования оптимальной структуры и выявление зависимостей структурных характеристик отливок от параметров равноосной или направленной кристаллизации.
В работе [19] подробно описаны влияние основных технологических параметров литья методом направленной кристаллизации на выход годных монокристаллических отливок с кристаллографической ориентацией (КГО) <001> из нового ЖНС марки ВЖЛ22 с пониженным содержанием рения и другие структурные характеристики, такие как угловое отклонение аксиальной КГО <001> монокристалла сплава от главной оси отливки (α<001>), угловая разориентация кристаллитов сплава в отливке (Δα<001>), расстояние между осями дендритов первого порядка (параметр дендритной ячейки λ), объемные доли литейных пор (Vпор) и эвтектических выделений γ′-фазы (Vэвт).
Основными параметрами макроструктуры поликристаллических отливок из ЖНС, получаемых методом равноосной кристаллизации, являются размер макрозерен и, как следствие, тип межзеренных границ, которые могут влиять положительно или отрицательно на сопротивление литого сплава пластической деформации, ползучести и разрушению [20–23], зависящее в значительной степени от переохлаждения расплава в процессе кристаллизации [24–26]. Наибольшее влияние на степень переохлаждения расплава могут оказывать температуры керамической формы и расплава в плавильном тигле перед заливкой.
Не менее существенное влияние на процесс формирования благоприятной структуры отливок из ЖНС, предопределяющей уровень их характеристик, оказывает термическая обработка [27]. Правильно подобранные параметры термической обработки (температура и продолжительность гомогенизирующего отжига, скорость последующего охлаждения, температура и время старения) обеспечивают достижение определенного размера частиц упрочняющей γ′-фазы кубоидной формы и их псевдорегулярное распределение в матрице γ-твердого раствора. Так, монокристаллы сплава CMSX-4 с частицами γ′-фазы размером 0,5 мкм, сформированными при термической обработке по определенному режиму, имеют наибольшие значения предела прочности и предела текучести при растяжении в интервале температур от 20 до 1200 °С [28]. При этом одним из факторов, объясняющих влияние размера и формы γ′-частиц на сопротивление высокотемпературной ползучести монокристаллов ЖНС, является величина γ/γ′-мисфита [29, 30].
Ввиду изложенного целями данной работы являются:
- установление зависимости размера макрозерен в поликристаллических отливках из сплава ВЖЛ22 от технологических параметров литья методом равноосной кристаллизации;
- исследование микроструктуры и свойств материала поликристаллических отливок из сплава ВЖЛ22 после различных этапов термической обработки;
- исследование микроструктуры материала турбинных лопаток из сплава ВЖЛ22, полученных методами равноосной и направленной (монокристаллической) кристаллизации.
Работа выполнена при поддержке ЦКП «Климатические испытания» НИЦ «Курчатовский институт» – ВИАМ.
Материалы и методы
Для проведения исследований использовали шихтовые заготовки из сплава ВЖЛ22, изготовленные по технологии выплавки ренийсодержащих ЖНС [31]. Номинальный химический состав сплава ВЖЛ22 приведен в табл. 1.
Оболочковые керамические формы для литья поликристаллических и монокристаллических образцов и лопаток получали в соответствии с серийной технологией [16].
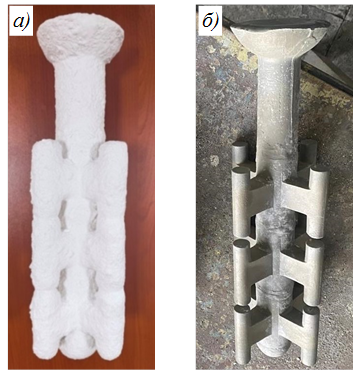
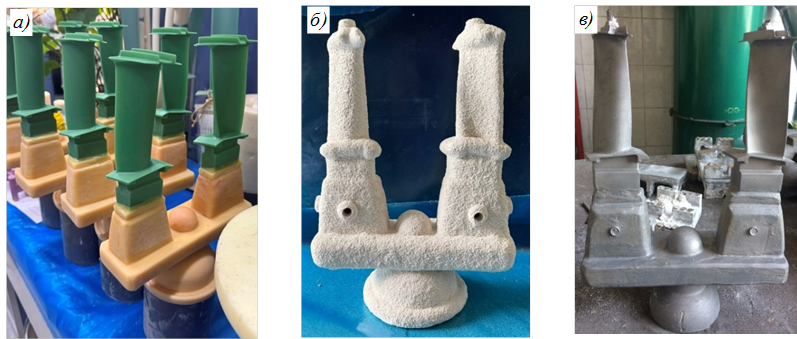
Поликристаллические отливки изготавливали методом равноосной кристаллизации на промышленной вакуумной установке УППФ-У путем свободной заливки расплава металла из плавильного тигля в нагретую до заданной температуры оболочковую керамическую форму (рис. 1, а), установленную в печи предварительного подогрева форм. Температуру расплава в плавильном тигле измеряли термопарой погружения, температуру нагревателей печи подогрева форм (верхняя и нижняя зоны) – стационарными термопарами. После каждой плавки получали блок отливок, состоящий из девяти цилиндрических образцов диаметром 16 мм и длиной ~70 мм (рис. 1, б).
Заливку керамических форм проводили по различным технологическим параметрам равноосной кристаллизации, варьирование которых осуществляли в соответствии с матрицей плана полного факторного эксперимента (ПФЭ) типа 2n + 1 [32], где n – количество переменных факторов (технологические параметры литья). В качестве технологических параметров литья выбраны температуры керамической формы перед заливкой Tформ и расплава в плавильном тигле перед заливкой в керамические формы Tзал (n = 2). Отметим, что в этих экспериментах расплав перед заливкой подвергался перегреву относительно температуры ликвидус до температуры, не превышающей значения, которое, согласно данным работ [33, 34], существенно бы повлияло при последующем охлаждении на температуру начала кристаллизации расплава и, соответственно, на дисперсность структурных составляющих в затвердевшей отливке сплава.
Принятые в экспериментах уровни и интервалы варьирования переменных факторов при литье сплава ВЖЛ22 методом равноосной кристаллизации представлены в табл. 2.
| Уровни | Натуральные значения параметров | Коды параметров | ||
|---|---|---|---|---|
| Tформ, °С | Tзал, °С | x1 | x2 | |
| Средний | 900 | 1530 | 0 | 0 |
| Нижний | 850 | 1480 | -1 | -1 |
| Верхний | 950 | 1580 | +1 | +1 |
| Интервал варьирования | 50 | 50 | 0,5 | 0,5 |
Символы x1 и x2 (табл. 2) представляют собой кодовые значения параметров литья: температур керамической формы перед заливкой Tформ и расплава в плавильном тигле перед заливкой в керамические формы Tзал соответственно. Пересчет натуральных значений параметров в коды осуществляли по формуле [35]
$$x_i = \frac{x_i - x_{0i}}{\Delta x_i}, \tag{1}$$
где x1 – фактическое значение i-го параметра в опыте; x0i – значение i-го параметра в опыте на среднем уровне; Δx1 – интервал варьирования i-го параметра.
В качестве функции отклика у выбрана основная структурная характеристика поликристаллической отливки, получаемой методом равноосной кристаллизации, – размер макрозерен, характеризуемый средним диаметром dэсп.
Матрица ПФЭ типа 2n + 1, использованная для исследования влияния технологических параметров равноосной кристаллизации сплава ВЖЛ22 на размер макрозерен в отливке, приведена в табл. 3. Полученные результаты экспериментов аппроксимировали регрессионным уравнением (моделью) вида [36]
$$y = b_0 + \sum_{i=1}^{4} b_i x_i + \sum_{1 \le i < j}^{4} b_{ij} x_i x_j, \tag{2}$$
где у – функция отклика (размер макрозерен); xi, xj – значения технологических параметров литья; b0, bi, bij – коэффициенты регрессионного уравнения (модели).
| Условный номер опыта (плавки) | План в кодах | Размер макрозерен (функция отклика) ŷ1 (d, мм) | |
|---|---|---|---|
| x1 (Tформ, °С) | x2 (Tзал, °С) | ||
| 1 | -1 | -1 | 1,75 |
| 2 | -1 | +1 | 6,03 |
| 3 | +1 | -1 | 1,61 |
| 4 | +1 | +1 | 5,43 |
| 5 | 0 | 0 | 2,74 |
| Дисперсия воспроизводимости S² 0,106 | |||
Определение размера макрозерен (диаметр зерен dэсп) в структуре материала литых отливок образцов проводили на микрошлифах методом оптической количественной металлографии посредством съемки изображений цифровой камерой. Полученные изображения и данные для количественного анализа обрабатывали с помощью программного обеспечения [37].
Поликристаллические отливки образцов и турбинных рабочих лопаток из сплава ВЖЛ22 для исследования микроструктуры после литья и термической обработки, механических свойств при растяжении и длительной прочности изготавливали по технологическим параметрам литья, выбранным на основе анализа регрессионного уравнения, полученного в данной работе.
Монокристаллические отливки турбинных рабочих лопаток из сплава ВЖЛ22 заданной аксиальной КГО <001> получали методом направленной кристаллизации в автоматизированной промышленной установке по технологическим параметрам литья, выбранным на основе анализа регрессионных уравнений, полученных в работе [19].
Микроструктуру сплава в отливках образцов и лопаток исследовали на сканирующем электронном микроскопе. Локальный элементный состав сплава и фаз определяли методом электронно-зондового микроанализа в сканирующем электронном микроскопе с применением энергодисперсионного спектрометра. Объектами исследований служили микрошлифы, приготовленные из литых и термически обработанных отливок из сплава ВЖЛ22. Коэффициенты сегрегации Kc(i) для i-х легирующих элементов рассчитывали на основе данных, полученных методом электронно-зондового микроанализа, по формуле [30]
$$K_{c(i)} = n(C_{M,d(i)}/C_{O,d,p(i)})^{m}, \tag{3}$$
Периоды кристаллических решеток γ- и γ′-фаз определяли при комнатной температуре методом рентгеноструктурного анализа, γ/γ′-мисфит рассчитывали по формуле [38]
$$\Delta a = (a_{\gamma} - a_{\gamma'})/a_{\gamma}, \tag{4}$$
где aγ, aγ′ – периоды кристаллической решетки γ-твердого раствора и γ′-фазы соответственно.
Исследование микроструктуры отливок лопаток проводили на микрошлифах фрагментов, вырезанных из пера лопатки по сечению перпендикулярно оси лопатки и из замковой части лопатки.
Испытания гладких цилиндрических образцов (диаметр 5 мм, расчетная длина 25 мм) из сплава ВЖЛ22 на растяжение проводили при температуре 20 °С по ГОСТ 1497–2023, на длительную прочность – при температурах 900, 1000 и 1050 °С по ГОСТ 10145–81 (образцы без защитного покрытия).
Макроструктуру отливок образцов и лопаток после резки и химического травления анализировали путем визуального осмотра в оптическом микроскопе.
Угловое отклонение КГО <001> монокристалла отливок лопаток α<001> от оси Z лопаток и разориентацию субзерен монокристаллической структуры Δα<001> лопаток определяли методом рентгеноструктурного анализа с помощью рентгенодифракционной установки и программы «КРОС» [39, 40].
Температуры фазовых превращений в сплаве при нагреве определяли методом дифференциального термического анализа на образцах диаметром 4 мм и высотой 1,5 мм.
Результаты и обсуждение
Регрессионная модель размера макрозерен в поликристаллической отливке
В табл. 3 представлены результаты определения размера (диаметра) макрозерен, усредненные по трем поликристаллическим отливкам образцов из сплава ВЖЛ22 для каждой из пяти плавок, отлитых по выбранным технологическим параметрам равноосного литья в соответствии с планом ПФЭ 22 + 1.
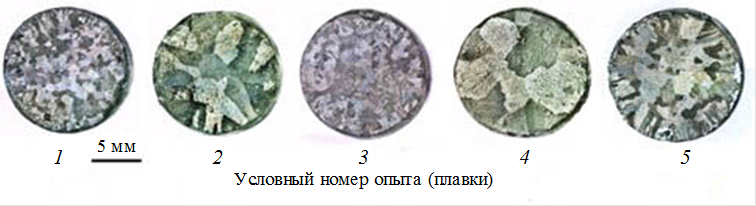
Типичная макроструктура (рис. 2) этих отливок образцов (поперечное сечение, диаметр 16 мм, длина 70 мм) представлена макрозернами, средний размер которых в опытах от плавки к плавке изменяется в интервале от 1,61 (плавка 3) до 6,03 мм (плавка 2) с дисперсией воспроизводимости средних значений характеристики S² = 0,065.
Статистическую обработку полученных результатов (табл. 3), включающую расчет коэффициентов регрессии b0, bi, bij модели (2), дисперсий воспроизводимости средних экспериментальных значений размера макрозерен в опытах S²воспр(1) и вычисленных значений коэффициентов модели S²h, критического значения доверительного интервала ∆bi при доверительной вероятности Pa = 0,95 (уровень значимости α = 0,05) для коэффициентов модели, выполняли в соответствии с алгоритмом и по формулам, приведенным в работах [19, 41]. В результате расчета для модели y(dэер, мм) получены следующие данные: b0 = 3,51, b1 = −0,15, b2 = 1,62, b12 = −0,09, S²воспр(1) = 0,106, S²h = 0,027, ∆bi = 0,294.
Один из коэффициентов регрессии (b12) оказался статистически незначимым, при этом коэффициент b1 принимали значимым. Проверку модели y(dэер, мм) на адекватность выполняли в точках плана-матрицы (табл. 2) с помощью критерия Фишера F для уровня значимости α = 0,05, вычисляя дисперсию адекватности S²адек [41]. Рассчитанная величина F-критерия для модели не превышала табличного критического значения Fкр (для заданной доверительной вероятности Pa = 0,95).
Таким образом, с доверительной вероятностью 95 % полученная модель адекватно описывает изменение размера (среднее значение) макрозерен в поликристаллической отливке из сплава ВЖЛ22 в зависимости от выбранных параметров литья методом равноосной кристаллизации:
$$y(d_{эер}) = 3,51 - 0,15 \tilde{X}_1 + 1,62 \tilde{X}_2, \quad S_{эер}^2 = 0,53, \tag{5}$$
где переменные факторы x1 и x2 – выраженные в кодах температуры формы Tформ и расплава перед заливкой Tзал соответственно.
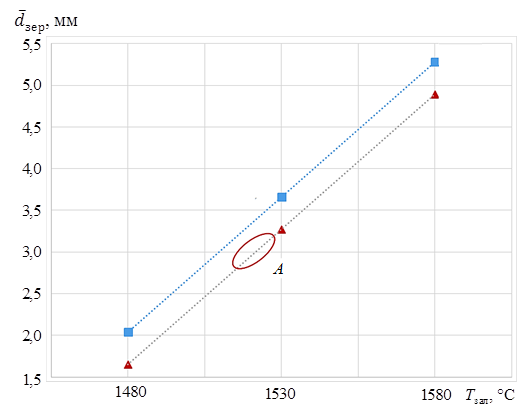
На рис. 3 зависимость размера макрозерен от параметров литья, построенная по модели (5), представлена в графическом виде. Как следует из уравнения (5) и рис. 3, размер макрозерен в отливке из сплава ВЖЛ22 значительно возрастает (в 2–3 раза) с увеличением температуры расплава перед заливкой Tзал с 1480 до 1580 °С, тогда как повышение температуры формы Tформ с 850 до 980 °С вызывает его снижение только на ~24 %.
Такой результат, вероятно, обусловлен тем, что исследуемый интервал варьирования температуры керамической формы оказался недостаточным, чтобы значительно повлиять на условия зарождения и рост кристаллитов в процессе кристаллизации расплава.
Микроструктура сплава в поликристаллических отливках после литья и термической обработки
После литья сплав имеет типичную для углеродсодержащих ЖНС с рением поликристаллическую структуру с размером макрозерен 2–3 мм дендритно-ячеистого строения, в которой первично кристаллизуемой фазой является γ-твердый раствор в виде дендритов (рис. 4, а). В междендритных пространствах и по межзеренным границам располагаются частицы пластинчатой и округлой формы, которые по данным электронно-зондового анализа в сканирующем электронном микроскопе идентифицировали как выделения карбидной фазы типа МС на основе (Ta, Ti)C различного химического состава (рис. 4, б–г). В междендритных пространствах также обнаружены карбидные частицы с повышенным содержанием Mo и W (предположительно, карбид типа M6C), выделения эвтектической (перитектической) γ′-фазы в составе эвтектики (γ + γ′) и литейные поры размером до 10 мкм. Измеренные объемные доли выделений неравновесной эвтектики (γ + γ′) и литейных микропор в литых образцах составляют 5,3 и 0,1 % соответственно. Микрочастицы γ′-фазы, образовавшиеся в процессе распада матричного γ-твердого раствора при охлаждении закристаллизовавшейся отливки, в дендритах и междендритных пространствах имеют различную форму и размеры. В междендритных пространствах они в 1,5–2 раза крупнее (рис. 4, д, е). Других фаз в литой структуре отливки не обнаружено.
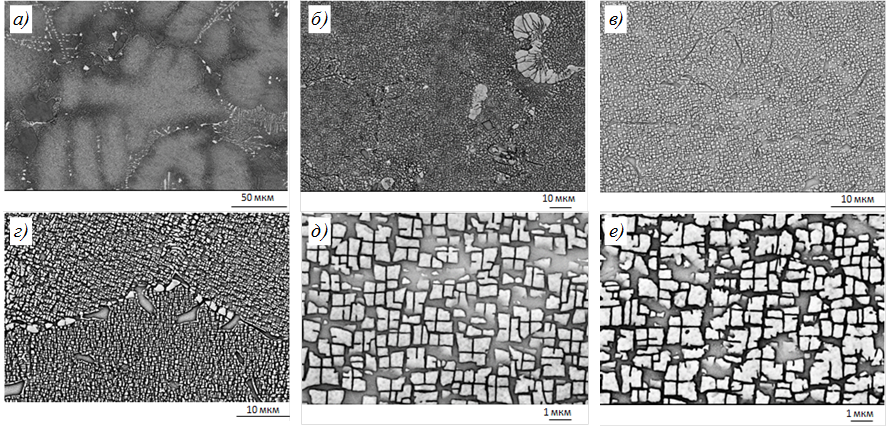
В пределах дендритных ячеек литой поликристаллической отливки микроструктура сплава характеризуется химической неоднородностью, которая обусловлена дендритной сегрегацией легирующих элементов сплава в процессе кристаллизации. К ним в первую очередь относятся вольфрам (Kc(W) = –2,4), рений (Kc(Re) = –1,6) и тантал (Kc(Ta) = 1,4). Остальные легирующие элементы имеют незначительную сегрегацию, их коэффициенты сегрегации близки к единице.
Для снижения сегрегационной микронеоднородности легирующих элементов и формирования оптимальной γ/γ′-микроструктуры с однородным распределением в γ-матрице кубоидных частиц γ′-фазы размером ~0,5 мкм проведены исследования по разработке технологических параметров термической обработки сплава ВЖЛ22. С этой целью методом дифференциального термического анализа определены температуры основных фазовых превращений в сплаве при нагреве: температура полного растворения γ′-фазы в матричном γ-твердом растворе (γ′-сольвус) Tγ′пр = 1276 °С, температура плавления эвтектической γ′-фазы Tэвт = 1298 °С, температура солидус TS = 1315 °С, температура ликвидус TL = 1379 °С. Исходя из этих данных, определены режимы термической обработки отливок, в частности температура гомогенизации.
Для проведения исследований выбраны режимы термической обработки ТО-1, ТО-2 и ТО-3, включающей длительный гомогенизирующий отжиг в вакуумной печи, кратковременный гомогенизирующий отжиг в воздушной печи (перекристаллизацию γ′-фазы), высокотемпературное и низкотемпературное старение при различных температурах, длительностях и скоростях охлаждения. Процессы гомогенизирующего отжига проводили в интервале температур между температурой γ′-сольвус сплава и температурой плавления эвтектической γ′-фазы.
Исследование поликристаллических отливок образцов из сплава ВЖЛ22 после термической обработки по выбранным режимам показало, что после гомогенизирующего отжига наблюдается выравнивание концентраций легирующих элементов по дендритным ячейкам (за исключением W и Re – их коэффициенты сегрегации уменьшились до –1,2), частицы γ′-фазы в дендритах и междендритных пространствах сформировались практически равными по размеру, а выделения эвтектики (γ + γ′) частично растворились в γ-матрице (рис. 5, а). Однако из-за недостаточно высокой скорости охлаждения образцов после гомогенизирующего отжига в структуре сплава формируются частицы γ′-фазы неблагоприятной формы (отсутствует плоская огранка поверхности) и размера ~1 мкм (рис. 5, б), что нежелательно.
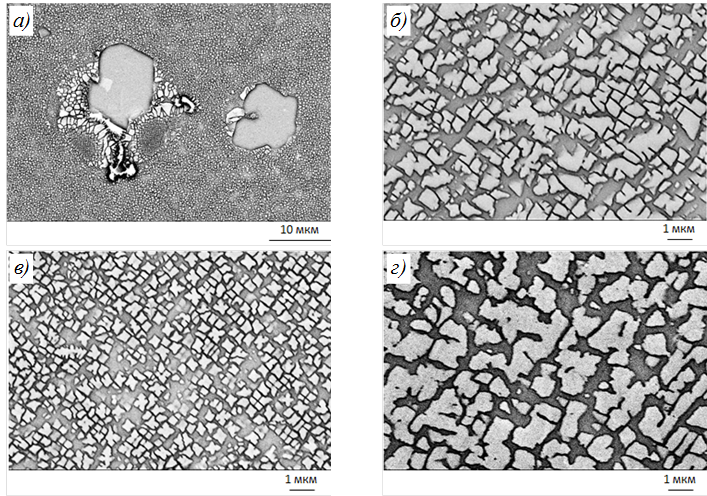
Дополнительное применение кратковременного отжига с последующим охлаждением вне печи на воздухе позволило полностью перекристаллизовать γ′-фазу и сформировать ее в виде высокодисперсных (~0,3 мкм) частиц, хотя их форма далека от оптимальной кубоидной (рис. 5, в).
Повышение температуры старения при термической обработке по режиму ТО-3 относительно режима ТО-1 привело к формированию в междендритных участках отливки крупных частиц γ′-фазы нежелательной формы (рис. 5, г). Исключение при термической обработке операции высокотемпературного старения в режиме ТО-2 при проведении только низкотемпературного старения в режиме ТО-3 не привело к образованию кубоидных частиц γ′-фазы с плоской огранкой. После термообработки по режиму ТО-1 (полная термообработка) в структуре сплава формируются кубоидные частицы γ′-фазы размером ~0,5 мкм с плоской огранкой, равномерно распределенные в γ-матрице, более крупные частицы γ′-фазы декорируют межзеренные границы, при этом МС-карбиды располагаются как в объеме зерен, так и на межзеренных границах (рис. 6).
Сравнительные исследования показали, что температуры γ′-сольвус и солидус сплава после термической обработки по режиму ТО-1 (Ty`п.p. 1274 °С, TS = 1319 °С) отличаются всего на несколько градусов от показателей сплава в литом состоянии (Ty`п.p. 1276 °С, TS = 1315 °С). При этом, по данным рентгеноструктурного анализа, сплав имеет благоприятное значение γ/γ′-мисфита, равное 0,15 % при комнатной температуре (период решетки γ-фазы больше, чем γ′-фазы), и слабо изменяется после различных этапов термической обработки, что свидетельствует о высокой структурной стабильности γ/γ′-матрицы.
Результаты механических испытаний на растяжение при 20 °С образцов из сплава ВЖЛ22, обработанных по режимам ТО-1, ТО-2 и ТО-3, представлены в табл. 4.
| Режим термической обработки | σв, МПа | σ0,2, МПа | δ, % | ψ, % |
|---|---|---|---|---|
| ТО-1 | 1030 | 960 | 8,0 | 9,5 |
| 1020 | 990 | 5,0 | 11,0 | |
| ТО-2 | 1060 | 920 | 8,4 | 13,7 |
| 980 | 960 | 6,0 | 8,5 | |
| 980 | 955 | 5,0 | 11,5 | |
| ТО-3 | 1000 | 895 | 9,0 | 11,5 |
Образцы из сплава, термически обработанные по режимам ТО-1 и ТО-3, имели более высокие значения характеристик прочности, чем образцы, термически обработанные по режиму ТО-2. Наибольшие значения предела прочности и пластичности показали образцы, термообработанные по режиму ТО-1.
Результаты испытаний поликристаллических образцов из сплава ВЖЛ22 с 2 % (по массе) Re на длительную прочность при различных растягивающих напряжениях σ в интервале температур 900–1050 °С и долговечностях (время до разрушения) 70–800 ч использованы для построения параметрической кривой длительной прочности в координатах σ–P (P = T(20 + lgτp) – параметр Ларсона–Миллера [42], где T – температура, К; τp – время до разрушения, ч), которая представлена на рис. 7 (точками показаны экспериментальные данные). Там же для сравнения приведены аналогичные кривые для поликристаллических сплавов равноосной кристаллизации ВЖЛ21 (не содержит Re) [3] и CM681 c 3 % (по массе) Re [7]. Химический состав сплавов приведен в табл. 1.
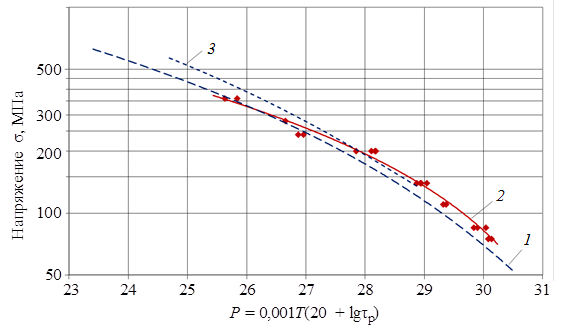
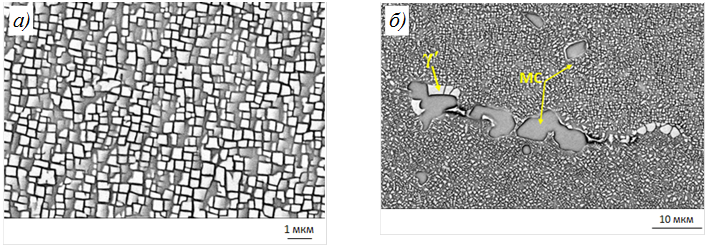
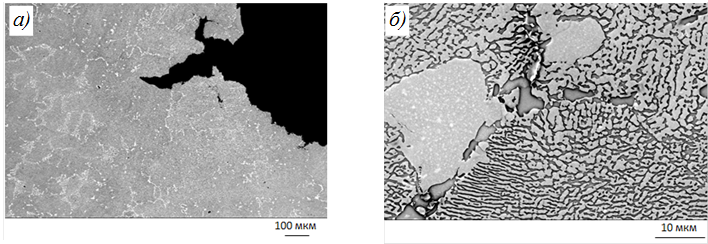
Параметрические кривые свидетельствуют о преимуществе сплава ВЖЛ22 по длительной прочности перед сплавом ВЖЛ21 в исследованном температурно-временном диапазоне, что обусловлено положительным влиянием рения на жаропрочность. Расчеты показывают, что сплав ВЖЛ22 не уступает по этой характеристике более легированному рению сплаву СМ681, что связано с недостаточной фазовой стабильностью последнего, характеризуемой параметром ΔE (табл. 1). Следует отметить, что после длительных испытаний в интервале температур 900–1050 °С избыточных фаз в структуре сплава ВЖЛ22 не обнаружено (рис. 8). Это подтверждает его высокую фазовую стабильность.
С использованием построенной параметрической кривой длительной прочности сплава ВЖЛ22 (рис. 7) проведена оценка средних значений предела длительной прочности при температурах 900, 1000 и 1050 °С и базах 100 и 1000 ч: σ900100 = 355 МПа, σ9001000 = 245 МПа, σ1000100 = 205 МПа, σ10001000 = 110 МПа, σ1050100 = 120 МПа, σ10501000 = 65 МПа.
Технологическое опробование сплава ВЖЛ22 при литье поликристаллических и монокристаллических турбинных рабочих лопаток
В условиях опытного производства НИЦ «Курчатовский институт» – ВИАМ проведено опробование технологических процессов литья по выплавляемым моделям поликристаллических и монокристаллических неохлаждаемых рабочих лопаток ГТД из сплава ВЖЛ22. С этой целью в промышленной вакуумно-индукционной печи выплавлены по технологии производства ренийсодержащих ЖНС [31] шихтовые заготовки.
Литье поликристаллических лопаток
Для литья поликристаллических лопаток собирали блоки, состоящие из двух моделей (рис. 9, а). По собранным модельным блокам лопаток с использованием известного технологического процесса изготовлены керамические формы блоков для литья (рис. 9, б). При этом при изготовлении керамических форм модификатор (алюминат кобальта) [25] не применяли. Затем в печи установки для равноосной кристаллизации УППФ-У размещали нагретые до заданной температуры Тформ два блока таких форм. Шихтовую заготовку расплавляли в плавильном индукционном тигле установки, выдерживали расплав при заданной температуре Тзал и далее заливали расплав в нагретые керамические формы, затем осуществляли процесс равноосной кристаллизации расплава. Для обеспечения выхода годных поликристаллических отливок по макроструктуре при литье в производственных условиях использовали значения Тформ и Тзал, ранее выбранные на основе анализа полученной регрессионной модели (5) для литья поликристаллических отливок образцов из сплава ВЖЛ22. По окончании процесса кристаллизации керамические формы с закристаллизовавшимся сплавом извлекали из установки и удаляли керамическую оболочку. За один производственный цикл получали две отливки поликристаллических рабочих лопаток (рис. 9, в), всего для исследований изготовлено восемь отливок лопаток из сплава ВЖЛ22.
По результатам визуального контроля полученных отливок лопаток литейные дефекты типа «засор», «пробой» керамических форм и «незалив» не выявлены. По результатам неразрушающего контроля рентгенографическим методом на одной отливке лопатки в области замка выявлен участок несплошности размерами 8×7 мм типа «рыхлота». По результатам неразрушающего контроля капиллярным методом (с использованием набора дефектоскопических материалов ЛЮМ 33-ОВ) в другой отливке лопатки на переходе от пера к замку (со стороны корыта) выявлены несплошности в виде единичных пор диаметром до 0,5 мм, укладывающиеся в припуск на механическую обработку лопатки. Таким образом, выход годных по металлургическим дефектам поликристаллических отливок рабочих лопаток из сплава ВЖЛ22, изготовленных по разработанным технологическим параметрам, составил ~88 %.
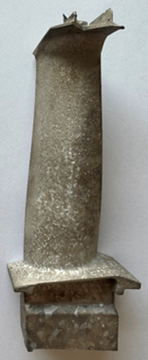
Контроль макроструктуры отливок лопаток после равноосной кристаллизации проводили путем визуального осмотра их поверхности после травления. С этой целью отливки после химического травления при комнатной температуре в реактиве HNO3 + HF + H2O2 осматривали под оптическим микроскопом и оценивали размеры макрозерен. Установлено, что макроструктура отливок лопаток неоднородна: на пере размер макрозерен в 2–3 раза меньше, чем на замке (рис. 10), что является характерным для поликристаллических отливок лопаток данной конфигурации.
Одну из полученных отливок лопаток разрезали в поперечном направлении на образцы, на торцевой поверхности каждого из них изготовили микрошлифы для исследований микроструктуры методами оптической и растровой электронной микроскопии.
Сплав ВЖЛ22 в отливках лопаток имеет типичную для поликристаллических отливок из углеродсодержащих ЖНС дендритно-ячеистую структуру: в междендритных пространствах наблюдаются выделения частиц МС-карбидов на основе тантала различной формы и крупные выделения эвтектической γ′-фазы (рис. 11).
Измеренные значения объемных долей литейных пор Vпор и выделений эвтектической γ′-фазы Vэвт в структуре замка и пера литой поликристаллической отливки лопатки различаются. Для замка значения Vпор и Vэвт составляют 0,53 и 5,77 %, для пера – соответственно 0,24 и 5,49 %.
Величины этих параметров литой структуры материала лопатки из сплава ВЖЛ22 являются характерными для поликристаллических отливок турбинных лопаток из ЖНС в литом состоянии.
Литье монокристаллических лопаток
Опробование технологического процесса литья монокристаллических рабочих охлаждаемых лопаток турбины высокого давления ГТД из сплава ВЖЛ22 с заданной КГО <001> проведено на промышленной автоматизированной литейной установке для направленной кристаллизации с жидкометаллическим кристаллизатором (алюминий). С этой целью изготовлены специальные модели рабочих лопаток с керамическим стержнем, которые собирали в блок по шесть моделей в каждом (рис. 12, а). При этом каждая модель лопатки в торцевой части пера снабжалась стартовым основанием конусообразной формы, заканчивающимся моделью затравки. Модели лопаток располагали на литейной чаше блока так, чтобы их входная и выходная кромки пера были обращены в сторону нагревателей установки.
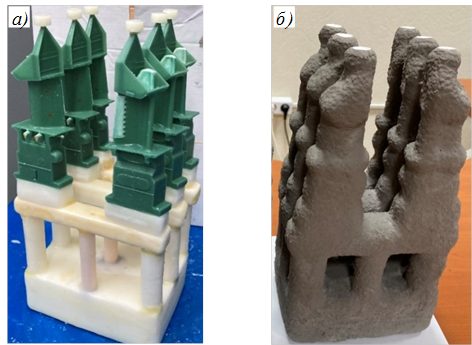
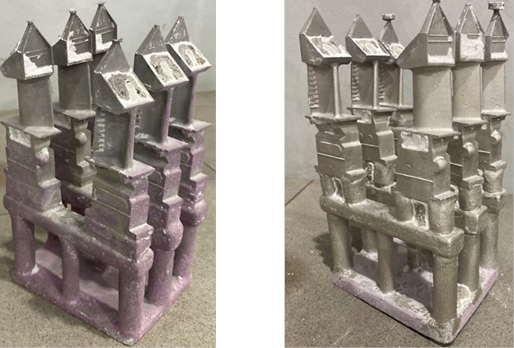
Перед плавкой в затравочные полости прокаленных литейных керамических форм блоков (рис. 12, б) устанавливали специальные монокристаллические затравки из сплава системы Ni–W с КГО <001> и закрепляли их керамической суспензией с последующей выдержкой при температуре 20 °С не менее 6 ч до отверждения. Затем в печи подогрева форм установки для направленной кристаллизации размещали два блока таких форм, заливали в них из плавильного тигля расплавленный жаропрочный сплав ВЖЛ22. Далее выполняли процесс монокристаллического литья лопаток по технологическим параметрам, выбранным на основе анализа ранее полученных регрессионных уравнений [19], описывающих влияние основных технологических параметров литья методом направленной кристаллизации (температуры расплава в плавильном тигле установки перед заливкой в керамические формы и расплава в керамических формах перед началом процесса кристаллизации, скорость направленной кристаллизации) на выход годных монокристаллических отливок образцов с КГО <001>, угловое отклонение аксиальной КГО <001> монокристалла сплава от продольной оси отливки лопаток и др. За один производственный цикл получены 12 отливок монокристаллических лопаток из сплава ВЖЛ22 (рис. 13).
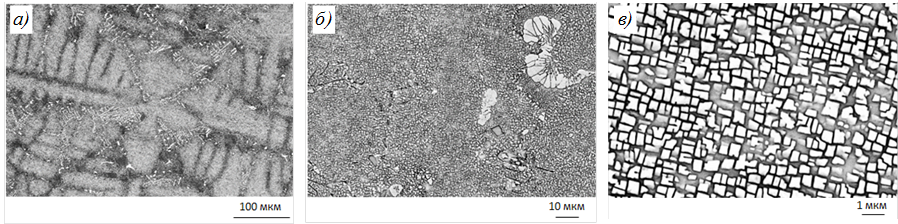
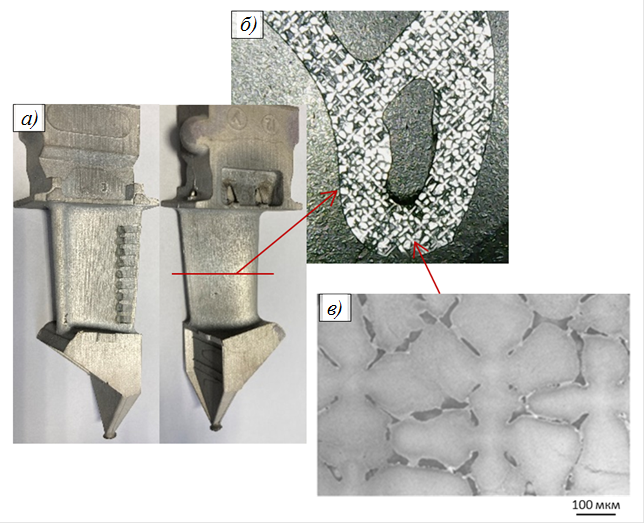
Анализ макроструктуры отливок лопаток после резки и химического травления до выявления дендритной структуры в водном растворе концентрированной соляной кислоты (рис. 14, а) проведен путем визуального осмотра и с использованием оптического микроскопа. Установлено, что все 12 отливок лопаток имеют монокристаллическую структуру, полученную от монокристаллической затравки с КГО <001>. На поверхности отливок дефектов типа «струйная ликвация» (freckles) и «прострелы», равноосных зерен и др. не обнаружено. На одной из отливок лопаток отмечено наличие малоугловой границы субзерен. В табл. 5 приведены результаты определения параметров монокристаллической структуры полученных отливок лопаток турбины.
Условный номер отливки лопатки | Аксиальное кристаллографическое отклонение монокристалла сплава с КГО <001> от продольной оси отливки лопатки α<001>, градус | Разориентация субзерен структуры Δα<001>, градус |
|---|---|---|
1 | 3,9 | – |
2 | 7,5 | |
3 | 2,3 | |
4 | 0,2 | |
5 | 4,2 | |
6 | 2,7 | 2,6 (на спинке), 2,2 (с торца замка) |
7 | 7,4 | – |
8 | 3,1 | |
9 | 4,0 | |
10 | 5,5 | |
11 | 8,4 | |
12 | 7,1 |
Результаты опробования показали, что отливки рабочей лопатки турбины из жаропрочного сплава ВЖЛ22 с КГО <001>, полученные по разработанным технологическим параметрам литья, имеют монокристаллическую структуру с отклонением от заданной КГО <001> α<001> ≤ 10 градусов (с разориентацией субзерен на одной из лопаток Δα<001> ≤ 3 градусов). Это позволяет считать, что выход годных по монокристаллической структуре полученных отливок лопаток составляет ~92 %.
На рис. 14 (б, в) также представлены фотографии макро- и микроструктуры поперечного сечения монокристаллической отливки лопатки из сплава ВЖЛ22.
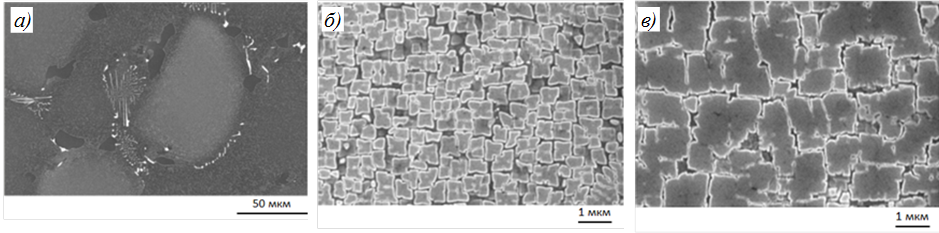
Сплав в отливках имеет характерное для монокристаллических отливок дендритно-ячеистое строение, состоит из дендритов первого и второго порядков и междендритных пространств с выделениями пластинчатых частиц МС-карбидов на основе тантала и эвтектической (перитектической) γ′-фазы (рис. 15).
Измерены параметры структуры литой монокристаллической отливки лопатки из сплава ВЖЛ22: λ = 312,1 мкм; Vпор = 0,2 %, Vэвт = 9,4 %. Величины этих параметров литой структуры материала лопатки из сплава ВЖЛ22 являются характерными для монокристаллических отливок турбинных лопаток из ЖНС в литом состоянии.
Заключения
С использованием ПФЭ типа 2n + 1, где n = 2, для нового ЖНС марки ВЖЛ22 получена регрессионная модель для прогнозирования влияния технологических параметров литья методом равноосной кристаллизации на размер (диаметр) зерна в поликристаллических отливках. В результате анализа экспериментальных данных и регрессионной модели выявлено, что при повышении температуры расплава перед заливкой Tзал с 1480 до 1580 °С размер макрозерен в отливке из сплава ВЖЛ22 увеличивается в 2–3 раза. При этом повышение температуры формы Tформ в исследованном интервале варьирования не оказывает значительного влияния на размер макрозерен, уменьшая его на ~24 %.
В состоянии после литья сплав ВЖЛ22 имеет типичную для сплавов с интерметаллидно-карбидным упрочнением поликристаллическую структуру дендритно-ячеистого строения. Микроструктура сплава в пределах дендритных ячеек характеризуется химической неоднородностью, обусловленной дендритной сегрегацией легирующих элементов (в большей степени вольфрама, рения и тантала) в процессе кристаллизации.
С целью снижения сегрегационной микронеоднородности легирующих элементов и формирования оптимальной γ/γ′-микроструктуры разработаны технологические параметры термической обработки сплава ВЖЛ22, включающей гомогенизационный отжиг и двухступенчатое старение.
Макро- и микроструктуры сплава, сформированные при литье и термической обработке по разработанным параметрам, обеспечивают для поликристаллических отливок повышенные характеристики (средние значения) кратковременной (σ200,2 = 955 МПа, σ20в = 1035 МПа, δ20 = 7 %, ψ20 = 11 %) и длительной (σ900100 = 355 МПа, σ9001000 = 245 МПа, σ1000100 = 205 МПа, σ10001000 = 110 МПа, σ1050100 = 120 МПа, σ10501000 = 65 МПа) прочности.
По разработанным технологическим параметрам, выбранным на основе анализа полученных регрессионных моделей, проведено успешное технологическое опробование сплава ВЖЛ22 при литье поликристаллических и монокристаллических турбинных лопаток. Выход годных по металлургическим дефектам поликристаллических отливок рабочих лопаток из сплава ВЖЛ22, изготовленных по разработанным технологическим параметрам методом равноосной кристаллизации, составил ~88 %. Выход годных по монокристаллической структуре монокристаллических отливок охлаждаемых лопаток из сплава ВЖЛ22, изготовленных по разработанным технологическим параметрам методом направленной кристаллизации, составил ~92 %.
- Walston S., Cetel A., MacKay R. et al. Joint development of a fourth generation single crystal superalloy // Superalloys 2004. Pennsylvania: Minerals, Metals & Materials Society, 2004. P. 15–24.
- Koizumi Y., Kobayashi T., Yokokawa T. et al. Development of next-generation Ni-base single crystal superalloys // Superalloys 2004. Pennsylvania: Minerals, Metals & Materials Society, 2004. P. 35–43.
- Авиационные материалы: справочник в 13 т. / под общ. ред. Е.Н. Каблова. 7-е изд., перераб. и доп. М.: НИЦ «Курчатовский институт» – ВИАМ, 2022. Т. 3. Литейные жаропрочные и интерметаллидные сплавы на никелевой основе. 192 с.
- Светлов И.Л., Петрушин Н.В., Епишин А.И., Карашаев М.М., Елютин Е.С. Монокристаллы никелевых жаропрочных сплавов, легированных рением и рутением (обзор). Часть 2 // Авиационные материалы и технологии. 2023. № 2 (71). С. 3–22. URL: http://www.journal.viam.ru (дата обращения: 10.07.2026). DOI: 10.18577/2713-0193-2023-0-2-3-22.
- Елютин Е.С. Разработка жаропрочных никелевых сплавов V и VI поколений с повышенной длительной прочностью для монокристаллических лопаток перспективных авиационных ГТД: автореф. дис. … канд. техн. наук. М., 2023. 27 с.
- Ni-base superalloy and gas turbine component using the same: pat. US 2010/0047110 A1; appl. 09.08.09; publ. 25.02.10.
- Nickel-base superalloy for high temperature, high strain application: pat. US 6632299 B1; appl. 19.10.00; publ. 14.10.03.
- High ductility nickel alloy directional casting of parts for high temperature and stress operation: pat. US 4461659; appl. 24.06.81; publ. 24.07.84.
- Low carbon directional solidification alloy: pat. US 5069873; appl. 14.08.89; publ. 03.12.91.
- Hochtemperaturbeständiges Bauteil aus einkristalliner oder polykristalliner Nickel-Basis Superlegierung: pat. EP 1319729 B1; appl. 13.12.01; publ. 11.04.07.
- High-strength and high-ductility Ni-base superalloys, parts using them, and method of producing the same: pat. EP 1795621 A1; appl. 06.12.06; publ. 13.06.07.
- Оспенникова О.Г. Тенденции создания жаропрочных никелевых сплавов низкой плотности с поликристаллической и монокристаллической структурой (обзор) // Авиационные материалы и технологии. 2016. № 1 (40). С. 3–19. DOI: 10.18577/2071-9140-2016-0-1-3-19.
- Каблов Е.Н., Петрушин Н.В. Компьютерный метод конструирования литейных жаропрочных никелевых сплавов // Литейные жаропрочные сплавы. Эффект С.Т. Кишкина. М.: Наука, 2006. С. 56–78.
- Литейный жаропрочный сплав на никелевой основе и изделие, выполненное из него: пат. RU 2530932 C1; заявл. 29.10.13; опубл. 20.10.14.
- Петрушин Н.В., Битюцкая О.Н., Висик Е.Н., Чабина Е.Б. Структурные характеристики монокристаллических отливок и механические свойства жаропрочных никелевых сплавов с низким содержанием рения. Часть 2 // Труды ВИАМ. 2026. № 3 (157). С. 3–22. URL: http://www.viam-works.ru (дата обращения: 16.07.2026). DOI: 10.18577/2307-6046-2026-0-3-3-22.
- Литые лопатки газотурбинных двигателей. Сплавы, технологии, покрытия / под ред. Е.Н. Каблова. 2-е изд. М.: Наука, 2006. 632 с.
- Логунов А.В. Жаропрочные никелевые сплавы для лопаток и дисков газовых турбин. Рыбинск: Газотурбинные технологии, 2017. 854 с.
- Голиков И.Н., Масленков С.Б. Дендритная ликвация в сталях и сплавах. М.: Металлургия, 1977. 224 с.
- Битюцкая О.Н., Петрушин Н.В., Висик Е.М., Кузьмина Н.А., Лонская Н.А. Структурные характеристики монокристаллических отливок и механические свойства жаропрочных никелевых сплавов с низким содержанием рения. Часть 1 // Труды ВИАМ. 2026. № 1 (155). С. 3–18. URL: http://www.viam-works.ru (дата обращения: 15.07.2026). DOI: 10.18577/2307-6046-2026-0-1-3-18.
- Паркер Э.Р., Уошберн Дж. Роль границ в явлениях ползучести // Ползучесть и возврат. Пер. с англ. под ред. А.Г. Рахштадта. М.: Гос. науч.-техн. изд-во литературы по черной и цветной металлургии, 1961. С. 260–285.
- Мовчан Б.А. Границы кристаллитов в литых металлах и сплавах. Киев: Техніка, 1970. 212 с.
- Кишкин С.Т., Поляк Э.В. Кинетика разрушения жаропрочных сплавов в процессе ползучести // С.Т. Кишкин. Создание, исследование и применение жаропрочных сплавов. Избранные труды. М.: Наука, 2006. С. 92–105.
- Флемингс М. Процессы затвердевания. Пер. с англ. под ред. А.А. Жукова и Б.В. Рабиновича. М.: Мир, 1977. 423 с.
- Степанов В.М., Кишкин С.Т., Чумаков В.А. и др. Прогрессивные методы точного литья лопаток ГТД // Авиационные материалы. М.: ОНТИ, 1977. Вып. 1. С. 68–80.
- Каблов Е.Н., Чубаров В.Г. Литье турбинных лопаток из никелевых сплавов с равноосной поликристаллической структурой // Литье лопатки газотурбинных двигателей. Сплавы, технологии, покрытия / под общ. ред. Е.Н. Каблова. 2-е изд. М.: Наука, 2006. С. 187–234.
- Кандаров И.В., Панкратов Д.Л., Пиксаев В.М. и др. Получение мелкозернистой структуры крупногабаритных лопаток из жаропрочного никелевого сплава IN792 // Вестник ПНИПУ. Машиностроение. Материаловедение. 2022. Т. 24. № 23. С. 64–70. DOI: 10.15593/2224-9877/2022.3.08.
- Шалин Р.Е., Светлов И.Л., Качанов Е.Б. и др. Монокристаллы никелевых жаропрочных сплавов. М.: Машиностроение, 1997. 336 с.
- Sengupta A., Putatunda S.K., Bartoslewcz L. et al. Tensile behavior of a new single-crystal nickel-based superalloy (CMSX-4) at room and elevated temperatures // Journal Materials Engineering and Performance. 1994. Vol. 3 (1). P. 73–81.
- Nathal M.V. Effect of initial gamma prime size on the elevated temperature creep properties in single crystal nickel base superalloys // Metallurgical Transactions A. 1987. Vol. 18. Is. 11. P. 1961–1970.
- Каблов Е.Н., Евгенов А.Г., Петрушин Н.В. и др. Селективное лазерное сплавление: материалы и технологии для синтеза ресурсных деталей: учебное пособие. М.: НИЦ «Курчатовский институт» – ВИАМ, 2024. 504 с.
- Сидоров В.В., Каблов Д.Е., Ригин В.Е. Металлургия литейных жаропрочных сплавов: технология и оборудование. М.: ВИАМ, 2014. 368 с.
- Винарский М.С., Лурье М.В. Планирование эксперимента в технологических исследованиях. Киев: Техніка, 1975. 168 с.
- Кулешова Е.А., Колотухин Э.В., Барышев Е.Е. и др. Особенности образования структуры в сплаве ЖС6У после термовременной обработки расплава // Металловедение и термическая обработка металлов. 1990. № 11. С. 61–64.
- Петрушин Н.В., Черкасова Е.Р. Зависимость температур фазовых превращений и структуры жаропрочных никелевых сплавов от температуры нагрева расплавов // Металловедение и термическая обработка металлов. 1993. № 1. С. 22–25.
- Задгенидзе И.Г. Планирование эксперимента для исследования многокомпонентных систем. М.: Наука, 1976. 390 с.
- Дрейпер Н., Смит Г. Прикладной регрессионный анализ. Пер. с англ. Ю.П. Адлера, В.Г. Горского. 2-е изд. М.: Финансы и статистика, 1986. 366 с.
- Исходжанова И.В., Бондаренко Ю.А., Лаптева М.А. Оценка структуры монокристаллического жаропрочного никелевого сплава, полученного при различных условиях направленной кристаллизации, с использованием методов количественного анализа видеоизображений // Труды ВИАМ. 2015. № 12. С. 46–54. URL: http://www.viam-works.ru (дата обращения: 20.07.2026). DOI: 10.18577/2307-6046-2015-0-12-6-6.
- Самойлов А.И., Назаркин Р.М., Моисеева Н.С. Определение мисфита во фрагментированных монокристаллах никелевых жаропрочных сплавов // Труды ВИАМ. 2013. № 5. С. 8–12. URL: http://www.viam-works.ru (дата обращения: 30.03.2026).
- Горелик С.С., Скаков Ю.А., Расторгуев Л.Н. Рентгеновский и электронно-оптический анализ. М.: МИСИС, 2002. 358 с.
- Кузьмина Н.А. Ростовые структурные дефекты в монокристаллах никелевых жаропрочных сплавов // Авиационные материалы и технологии. 2022. № 3 (68). С. 15–26. URL: http://www.journal.viam.ru (дата обращения: 22.04.2026). DOI: 10.18577/2713-0193-2022-0-3-15-26.
- Старова Е.Н., Должанский Ю.М., Сибилева Л.И. и др. Обработка и анализ экспериментальных данных на ЭВМ «Наири-2». Методическое руководство. М.: ОНТИ ВИАМ, 1979. 80 с.
- Каблов Е.Н., Голубовский Е.Р. Жаропрочность никелевых сплавов. М.: Машиностроение, 1998. 463 с.