Методы газотермического напыления металлопорошковых композиций
Работа посвящена анализу основных методов газотермического напыления, используемых для нанесения защитных и упрочняющих покрытий на основе металлопорошковых композиций. Приведены преимущества и недостатки различных методов газотермического напыления, а также основные физические условия процессов и характеристики получаемых покрытий. Показано, что выбор наиболее подходящего метода газотермического напыления покрытия делается исходя из компромисса между требуемым качеством и производительностью процесса.
Введение
Разработка и внедрение новых материалов и технологий, способных заменить импортные аналоги, являются важнейшими составляющими технологического прогресса нашей страны в условиях перехода к шестому технологическому укладу [1–3]. Неотъемлемой частью создания современных материалов являются работы, связанные с продлением ресурса существующих деталей авиационной или иной техники путем нанесения на них защитных и упрочняющих покрытий. Существует множество способов нанесения функциональных покрытий, которые можно классифицировать по физической сущности процессов, лежащих в их основе: вакуумные, газотермические, химические, электрохимические и др.
Одним из востребованных в авиационной промышленности методов нанесения защитных и упрочняющих покрытий является газотермическое напыление (Thermal Spraying). К основным достоинствам этого метода относятся возможность использования большой номенклатуры материалов, отсутствие существенного перемешивания напыленного материала с материалом основы, низкая температура нагрева поверхности, возможность формирования многослойных покрытий, высокая степень автоматизации и практически полное исключение деформации обрабатываемой детали.
Основоположником данной технологии считается Макс Ульрих Шооп. В 1909 г. он организовал в Цюрихе предприятие по металлизации изделий, после чего разработал и запатентовал ряд устройств и технологических решений, включая газопламенный распылитель проволоки (1913 г.), электродуговой распылитель (1918 г.) и технологию газопламенного напыления металлических порошков (1921 г.). Именно поэтому в научно-технической литературе методы газотермического напыления иногда обозначаются термином «шоопирование». Существенное распространение данная технология получила после введения экологических ограничений на использование гальванического хромирования, обусловленных образованием соединений опасного для человека шестивалентного хрома [4].
Цель данной работы – анализ научно-технической информации о методах газотермического напыления защитных и упрочняющих покрытий, используемых в промышленности в настоящее время.
Методы газотермического напыления
Методы газотермического напыления покрытий на основе металлопорошковых композиций основаны на нагреве до расплавленного состояния, ускорении и транспортировке частиц исходного материала в высокоэнергетическом газовом потоке.
В качестве источников тепла могут использоваться пламя, плазменная дуга или электрическая энергия, обеспечивающие нагрев порошка до расплавленного состояния. Под воздействием высокоскоростного газового потока частицы порошка приобретают большую кинетическую энергию и доставляются на поверхность обрабатываемого изделия. При столкновении с подложкой они интенсивно деформируются и формируют тонкие слои (ламели), которые последовательно накапливаются. В результате быстрого охлаждения после удара частицы затвердевают и закрепляются на поверхности. В результате многократного осаждения формируется плотное покрытие заданной толщины [5–7].
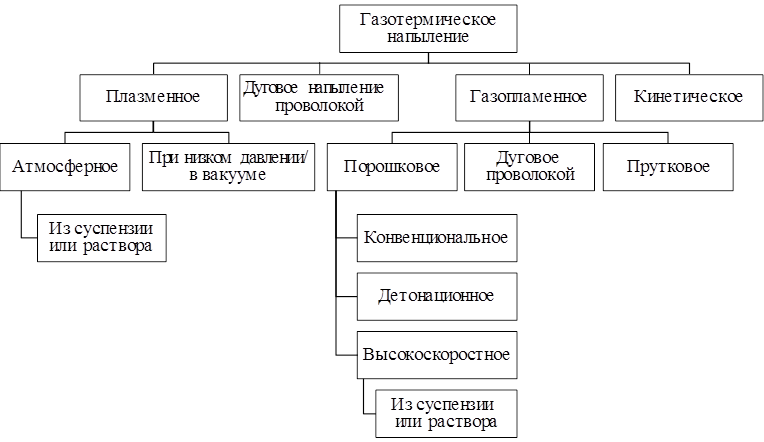
Методы газотермического напыления классифицируются в зависимости от источников тепла и конфигурации газовой струи (рис. 1).
Далее подробно рассмотрены особенности различных методов газотермического напыления.
Атмосферное плазменное напыление
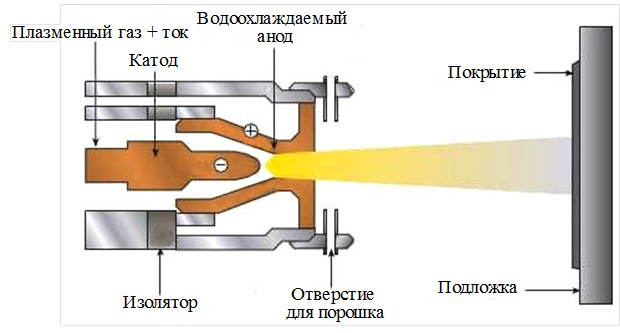
Атмосферное плазменное напыление (АПН) – наиболее распространенный метод формирования покрытий в авиадвигателестроении, запатентованный двумя группами исследователей: Giannini, Ducati (1950 г.) и Gage (1962 г.). Технология основывается на использовании плазменного генератора Гердиена, изобретенного еще в 1922 г. Жердьеном и Лотцем. В этом устройстве впервые получили сжатую дугу, стабилизированную водяным вихрем, – основной узел системы, обеспечивающий формирование высокотемпературного плазменного потока. В процессе АПН между катодом из вольфрама и водоохлаждаемым медным анодом (сопло) возникает электрическая дуга, за счет которой рабочий газ нагревается до состояния плазмы и выходит через сопло в виде высокоэнергетической плазменной струи (рис. 2). Частицы порошка, транспортируемые с помощью аргона или азота, подаются в эту струю и с большой скоростью доставляются к поверхности детали [8]. От энергии удара частиц о поверхность и повышения температуры значительная часть порошка переходит в расплавленное состояние, что способствует формированию покрытий с низкой пористостью и высокой адгезией [9]. Сочетание качества получаемых покрытий с высокой экономической эффективностью (табл. 1) обеспечило широкое применение технологии АПН, в том числе при создании теплозащитных покрытий [2, 3].
Достоинства | Недостатки |
|---|---|
| ○ Стабильное качество покрытия ○ Возможность точно наносить покрытия практически любой толщины ○ Возможность наносить покрытия на детали практически любой формы и размеров (ограничено только размерами бокса) ○ Возможность наносить тугоплавкие металлы и керамики ○ Практически 100%-ная воспроизводимость химического состава покрытия ○ Высокий уровень автоматизации | ○ Высокая стоимость оборудования ○ Высокий уровень шума ○ Сложность нанесения покрытий на мелкие детали (низкий коэффициент использования материала) ○ Пористость покрытий не менее 5–7 % |
Атмосферное плазменное напыление из суспензии или раствора
Метод АПН применяется для напыления частиц размером ≥10 мкм, поскольку частицы меньшего размера не обладают необходимой текучестью [10]. Для напыления более мелкодисперсных частиц разработаны технологии плазменного напыления суспензий (Suspension Plasma Spraying) и растворов-прекурсоров (Solution Precursor Plasma Spraying). Суспензия или раствор подаются в плазменную струю с помощью дозирующей системы. В процессе полета происходят испарение жидкости, термическое разложение прекурсоров (в случае растворов) и формирование мелкодисперсных частиц. Эти частицы нагреваются, ускоряются и достигают поверхности подложки в высокопластичном или частично расплавленном состоянии. При ударе о поверхность частицы быстро деформируются и формируют тонкие слои, однако из-за малых размеров исходных частиц структура покрытия становится более плотной и однородной по сравнению с покрытиями, полученными традиционным методом АПН (табл. 2) [5].
Достоинства | Недостатки |
|---|---|
| ○ Возможность получения наноструктурированных и ультратонких покрытий ○ Более высокие однородность и плотность покрытия по сравнению с порошковым атмосферным плазменным напылением ○ Возможность получения покрытий с регулируемыми пористостью и микроструктурой ○ Расширение спектра материалов | ○ Высокая стоимость оборудования ○ Сложность стабильной подачи суспензии/раствора ○ Ограниченная производительность процесса |
Плазменное напыление при низком давлении/в вакууме
Плазменное напыление при низком давлении (Low Pressure Plasma Spray) или в вакуумной среде (Vacuum Plasma Spray) применяется для получения покрытий с повышенными чистотой, адгезией и плотностью (табл. 3). Процесс осуществляется в камере с низким давлением (как правило, в диапазоне 10–104 Па), что позволяет существенно ослабить взаимодействие частиц с окружающей атмосферой. В результате напыляемый порошок окисляется, азотируется и загрязняется в меньшей степени, что особенно важно при работе с активными металлами и сплавами (титановыми, никелевыми и кобальтовыми).
В условиях низкого давления плазменная струя характеризуется большей длиной свободного пробега частиц и сниженной теплопотерей, что обеспечивает более стабильный тепловой и кинетический режим полета порошковых частиц. Частицы порошка, вводимые в плазменный поток, ускоряются и нагреваются до расплавленного или высокопластичного состояния, при этом их окисление и испарение минимизируются. При ударе о поверхность подложки они интенсивно деформируются, формируя плотную ламеллярную структуру покрытия с низкой пористостью. Вакуумные условия способствуют улучшению смачивания подложки расплавленными частицами, что повышает адгезию покрытия [5, 11].
| Достоинства | Недостатки |
|---|---|
| ○ Минимальные окисление и загрязнение частиц ○ Получение плотных, низкопористых (<1 %) покрытий с высокой адгезионной прочностью ○ Возможность работы с реакционно-активными материалами | ○ Высокая сложность оборудования ○ Повышенные энергозатраты ○ Ограниченная производительность процесса |
Дуговое напыление проволокой
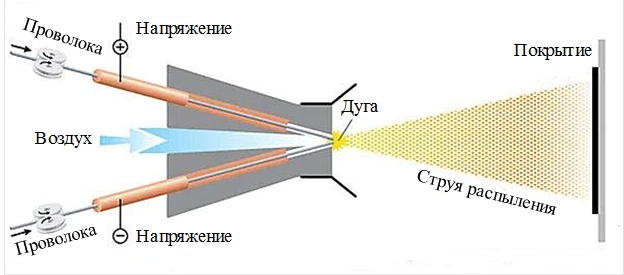
Дуговое напыление проволокой, также известное как электродуговое напыление (Arc Wire Spraying/Electric Arc Spraying), основано на плавлении металлического материала за счет электрической дуги. В процессе используются две токопроводящие проволоки, подаваемые навстречу друг другу. При их контакте возникает электрическая дуга, которая расплавляет концы проволок. Образующийся расплав диспергируется струей сжатого газа (обычно воздуха) на мелкие капли, которые ускоряются и направляются на поверхность подложки (рис. 3).
К основным достоинствам дугового напыления относятся высокая производительность процесса, отсутствие нерасплавленных частиц и сравнительно небольшое температурное воздействие на обрабатываемую поверхность (табл. 4). Благодаря этим особенностям данный способ считается одним из наиболее экономически выгодных методов газотермического формирования покрытий. Вместе с тем получаемые покрытия могут характеризоваться повышенной пористостью и низкой адгезией, что сужает область практического применения данного способа [5].
Дуговое напыление обычно используется при нанесении покрытий на основе алюминия и цинка, предназначенных для защиты от коррозии стальных конструкций. Кроме того, технология применяется при восстановлении геометрических размеров деталей, подвергшихся изнашиванию в процессе эксплуатации.
Достоинства | Недостатки |
|---|---|
| ○ Высокая производительность процесса ○ Простота реализации и обслуживания ○ Возможность наносить покрытия на детали практически любой формы и размеров (ограничено только размерами бокса) ○ Относительно низкая стоимость оборудования и эксплуатации ○ Высокий коэффициент использования материала ○ Низкая теплопередача подложке | ○ Повышенное окисление частиц ○ Высокая пористость и низкая адгезия покрытий |
Газопламенное напыление
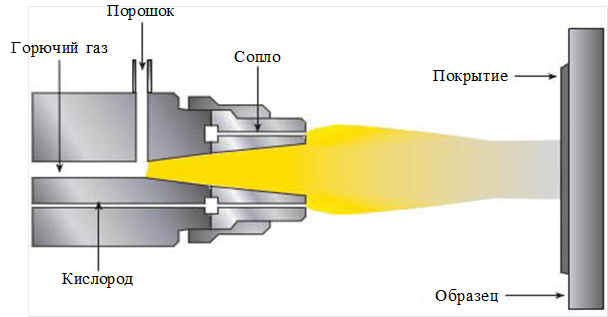
Газопламенное напыление было первой разработанной технологией газотермического напыления и до настоящего времени остается одним из наиболее доступных методов формирования покрытий. Сущность процесса заключается в образовании мелких капель расплавленного в потоке пламени металла и их переносе на поверхность изделия, где они последовательно осаждаются и образуют сплошной защитный слой. Пламя создается ацетилен-кислородной или пропан-кислородной горелкой (рис. 4). Метод предназначен для нанесения покрытий из сплавов на основе железа, никеля, меди, алюминия или цинка [7]. Достоинства и недостатки данного метода приведены в табл. 5.
Достоинства | Недостатки |
|---|---|
| ○ Стабильное качество покрытия ○ Возможность точно наносить покрытия практически любой толщины ○ Возможность наносить покрытия на детали практически любой формы и размеров ○ Практически 100%-ная воспроизводимость химического состава покрытия ○ Доступен высокий уровень автоматизации ○ Высокая доступность оборудования | ○ Пористость покрытий не менее 5–7 % ○ Сложность нанесения покрытий на мелкие детали (низкий коэффициент использования материала) |
Детонационное напыление
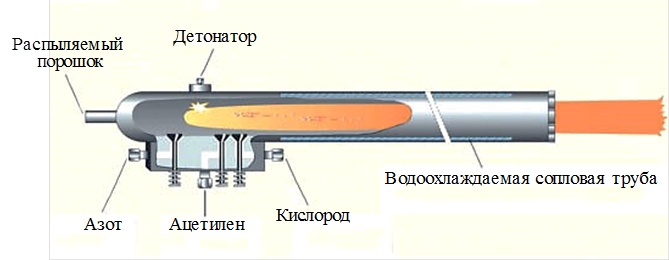
Детонационное напыление (D-Gun), представляющее собой разновидность газопламенного напыления, изобретено в 1955 г. Х.Б. Сарджентем, Р.М. Пурманом и Х. Миногой. В 1960-х гг. технологию существенно усовершенствовали в Институте электросварки им. Е.О. Патона. Позднее эти наработки стали доступны на международном рынке благодаря компании Dementon Technologies (Западный Вавилон, США). Установка для детонационного напыления состоит из камеры и водоохлаждаемой сопловой трубы (рис. 5). В рабочую камеру подается топливная смесь, состоящая, как правило, из ацетилена и кислорода, а также дозированное количество напыляемого порошкового материала. После зажигания электрической искры происходят сгорание и взрыв топливной смеси, сопровождаемые образованием ударной волны со скоростью ~800 м/с. Под воздействием ударной волны частицы порошка при столкновении с поверхностью изделия формируют очень плотное покрытие с высокими эксплуатационными характеристиками. Данный метод особенно востребован при формировании износостойких покрытий на основе карбидных и оксидных соединений, хотя также может применяться для получения толстых жаростойких покрытий (табл. 6) [7].
Достоинства | Недостатки |
|---|---|
| ○ Стабильное качество покрытия ○ Возможность точно наносить покрытия практически любой толщины ○ Возможность наносить покрытия на детали практически любой формы и размеров (ограничено только размерами бокса) ○ Возможность наносить тугоплавкие металлы и керамики ○ Практически 100%-ная воспроизводимость химического состава покрытия ○ Высокий уровень автоматизации ○ Высокая экономичность процесса ○ Пористость покрытий не более 1 % ○ Высокая адгезия | ○ Высокая стоимость оборудования ○ Высокий уровень шума ○ Невысокая производительность процесса ○ Высокая газонасыщенность покрытий |
Высокоскоростное газопламенное напыление
Развитием технологий газотермического напыления стало высокоскоростное газопламенное напыление, которое подразделяется на кислородно-топливное (High Velocity Oxygen Fuel (HVOF)) и воздушно-топливное (High Velosity Air Fuel (HVAF)). Первый метод, использующий в качестве топлива систему «керосин–кислород», разработан в 1958 г. компанией Union Carbide (в настоящее время входит в компанию Praxair Surface Technologies, Inc.). Однако практическое применение этой технологии началось только в 1980 г., когда Джеймс Браунинг разработал специализированную установку для высокоскоростного формирования покрытий (рис. 6). Второй метод использует систему «пропан–воздух» и также разработан Джеймсом Браунингом в 1992 г. как более дешевая альтернатива методу HVOF.
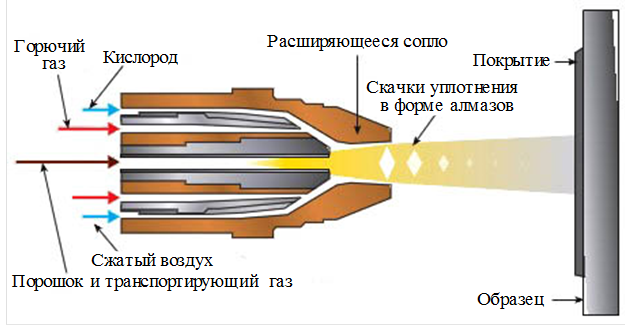
При высокоскоростном газопламенном напылении используется сверхзвуковой поток продуктов сгорания, что обеспечивает значительно более высокую скорость частиц. Это способствует формированию покрытий с улучшенными плотностью и адгезией (табл. 7). Данная технология применяется для нанесения порошков на основе карбидов вольфрама и хрома, а также из никелевых, кобальтовых и железных сплавов [7]. Кроме того, для данного метода, также как и для АПН, разработаны варианты использования суспензий и растворов-прекурсоров в качестве исходного материала.
Достоинства | Недостатки |
|---|---|
| ○ Стабильное качество покрытия ○ Возможность точно наносить покрытия практически любой толщины ○ Возможность наносить покрытия на детали практически любой формы и размеров (ограничено только размерами бокса) ○ Возможность наносить тугоплавкие металлы и керамики ○ Практически 100%-ная воспроизводимость химического состава покрытия ○ Высокий уровень автоматизации ○ Пористость покрытий не более 0,5 % ○ Высокая адгезия | ○ Высокая стоимость оборудования ○ Высокий уровень шума ○ Сложность нанесения покрытий на мелкие детали (низкий коэффициент использования материала) |
Кинетическое напыление
Кинетическое (холодное) напыление (Cold Spraying) относится к газодинамическим методам нанесения покрытий и принципиально отличается от традиционных газотермических процессов отсутствием плавления напыляемого порошка. Порошковые частицы разгоняются до скоростей выше скорости звука (как правило, 300–1200 м/с) в потоке газа (азот, гелий или воздух), нагретого до сравнительно умеренных температур (обычно ниже температуры плавления). Ускорение осуществляется в сопле Лаваля за счет расширения потока газа (рис. 7).
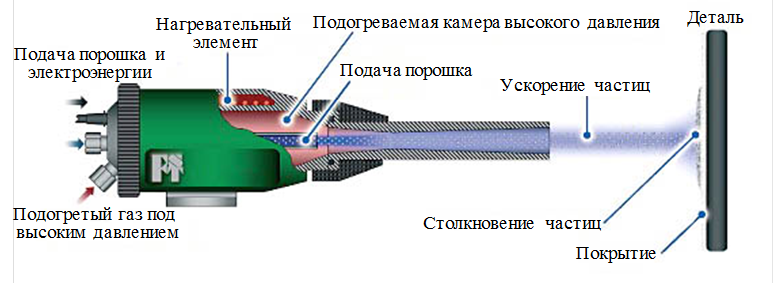
Отсутствие плавления материала позволяет минимизировать окисление, термическое разложение и фазовые превращения. Покрытия, полученные методом кинетического напыления, характеризуются низкой пористостью и сохранением исходной фазовой структуры порошка. Кроме того, данный метод широко используется для восстановления геометрических размеров деталей без значительного теплового воздействия на подложку [5].
Однако кинетическое напыление требует использования высоконапорных газовых систем и точного контроля параметров процесса. Ограничением являются сложность осаждения твердых и хрупких материалов, а также сравнительно высокая стоимость оборудования, особенно при использовании гелия в качестве рабочего газа (табл. 8). Обычно данный метод применяется для ремонта деталей, защиты от коррозии [12] или изнашивания [13].
Достоинства | Недостатки |
|---|---|
| ○ Отсутствие плавления и минимальное окисление ○ Сохранение фазового состава и структуры материала ○ Низкая пористость и высокая плотность покрытий ○ Минимальное тепловое воздействие на подложку ○ Практически 100%-ная воспроизводимость химического состава покрытия ○ Высокий уровень автоматизации ○ Пористость покрытий не более 0,5 % ○ Высокая адгезия | ○ Высокая стоимость оборудования ○ Необходимость высокого давления газа ○ Сложность осаждения твердых и хрупких материалов |
Результаты и обсуждение
Анализ научно-технической литературы в области газотермического напыления показал разнообразие методов нанесения. В табл. 9 представлены физические условия процессов и характеристики покрытий, получаемых с использованием рассмотренных методов газотермического напыления.
Методы газотермического напыления существенно отличаются по температуре и скорости частиц, что напрямую влияет на структуру и свойства покрытий. Наиболее высокие температуры характерны для плазменных методов (особенно АПН), что обеспечивает хорошее плавление частиц, но сопровождается повышенным окислением и пористостью. Метод АПН позволяет создавать износо- и коррозионностойкие, термобарьерные, антифрикционные и другие типы покрытий из металлов, керамики, металлокерамики и композитов [14, 15].
Процесс | Температура струи, К | Скорость струи, м/с | Максимальная температура частиц, К | Скорость частиц, м/с | Пористость покрытия, % | Расход порошка, г/мин |
|---|---|---|---|---|---|---|
Атмосферное плазменное напыление | 15000 | 300–1000 | >4100 | 200–800 | 5–10 | 50–150 |
5300–8600 | ||||||
5300–25000 | ||||||
5300–11300 | ||||||
19000 | ||||||
Плазменное напыление при низком давлении/в вакууме | 12000 | 200–600 | >4100 | 200–600 | 1–10 | 25–150 |
8600 | ||||||
– | ||||||
11300 | ||||||
Дуговое напыление проволокой | >25000 | 50–100 | >4100 | 50–100 | 5–20 | 150–2000 |
5800 | ||||||
3300–6300 | ||||||
5800 | ||||||
4300–6800 | ||||||
Газопламенное напыление | 3500 | 50–100 | 2800 | 50–100 | 10–15 | 30–50 |
2500–3100 | ||||||
3300 | ||||||
2500–3100 | ||||||
– | ||||||
Детонационное газопламенное напыление | 5500 | >1000 | – | – | <5 | – |
4200 | ||||||
– | ||||||
3400 | ||||||
Высокоскоростное газопламенное напыление | 5500 | 500–200 | 3600 | 300–1000 | <5 | 15–50 |
3400 | ||||||
3300 | ||||||
3400 | ||||||
2900–3400 | ||||||
Кинетическое (холодное) напыление | – | – | – | – | – | – |
| 300 | ||||||
| – |
Плазменное напыление при низком давлении позволяет снизить пористость и получить более плотные и чистые покрытия. Чаще всего данный метод используют для нанесения жаростойких и антикоррозионных покрытий из сплавов типа MeCrAlY (где Me – Ni, Co или их соединения); металлов Ni, Co, Ti и их сплавов; керамических материалов (оксиды алюминия, циркония, карбиды WC, Cr3C2).
Методы дугового и газопламенного напыления характеризуются более низкими скоростями и температурами частиц, благодаря чему полученные таким способом покрытия обладают большей пористостью и низкой однородностью. Тем не менее эти методы являются экономичными и производительными.
Метод HVOF и детонационное напыление обеспечивают высокие скорости частиц при умеренных температурах, что способствует формированию покрытий с низкой пористостью и необходимыми механическими свойствами.
Кинетическое напыление принципиально отличается отсутствием плавления частиц: покрытие формируется за счет их высокой скорости и пластической деформации. Это позволяет использовать данный метод для формирования покрытий с высокой плотностью и в то же время минимально термически воздействовать на материал основы.
Таким образом, прослеживается следующая закономерность: повышение скорости частиц и снижение их перегрева способствуют уменьшению пористости и улучшению качества покрытий.
Представленные результаты можно использовать при выборе оптимального метода газотермического напыления исходя из компромисса между требуемыми основными характеристиками покрытия и производительностью процесса.
Работа выполнена при поддержке ЦКП «Климатические испытания» НИЦ «Курчатовский институт» – ВИАМ.
Заключения
Создание материалов нового поколения, разработка и внедрение импортозамещающих технологий обеспечивают технологическое развитие России в современных условиях. Одним из этапов разработки современных материалов являются исследования, связанные с продлением ресурса существующих деталей авиационной или иной техники путем нанесения на них защитных и упрочняющих покрытий. Способы нанесения функциональных покрытий классифицируют по физической сущности процессов, лежащих в их основе: вакуумные, газотермические, химические, электрохимические и др.
Наиболее распространен метод газотермического нанесения покрытий, среди особенностей которого следует выделить: возможность нанесения покрытий из различных материалов, отсутствие перемешивания материалов основы и покрытия, незначительный нагрев поверхности при нанесении, осуществимость многослойного нанесения, автоматизация процесса, минимальная деформация подложки.
Представленную информацию можно использовать при выборе оптимального метода газотермического нанесения покрытия исходя из различных задач при получении защитных и упрочняющих покрытий с повышенным уровнем свойств.
- Каблов Е.Н., Антипов В.В. Роль материалов нового поколения в обеспечении технологического суверенитета Российской Федерации // Вестник Российской академии наук. 2023. Т. 93. № 10. С. 907–916.
- Андронов А.А., Золотухин Д.Б., Сальников С.А., Тюньков А.В., Юшков Ю.Г. Перспективы использования цирконата гадолиния в качестве керамического слоя теплозащитного покрытия (обзор) // Авиационные материалы и технологии. 2026. № 1 (82). С. 232–254. URL: http://www.journal.viam.ru (дата обращения: 13.05.2026). DOI: 10.18577/2713-0193-2026-0-1-232-254.
- Доронин О.Н., Артеменко Н.И., Стехов П.А., Воронов В.А. Нанесение керамических слоев теплозащитных покрытий на основе систем Gd2O3–ZrO2–HfO2 и Sm2O3–Y2O3–HfO2 // Авиационные материалы и технологии. 2022. № 3 (68). С. 108–119. URL: http://www.journal.viam.ru (дата обращения: 13.05.2026). DOI: 10.18577/2713-0193-2022-0-3-108-119.
- Siegmann S., Abert C. 100 years of thermal spray: About the inventor Max Ulrich Schoop // Surface and Coatings Technology. 2013. Vol. 220. P. 3–13. DOI: 10.1016/j.surfcoat.2012.10.0134.
- Tejero-Martin D., Rezvani Rad M., McDonald A., Hussain T. Beyond Traditional Coatings: A Review on Thermal-Sprayed Functional and Smart Coatings // Journal of Thermal Spray Technology. 2019. Vol. 28. No.10. P. 598–644. DOI: 10.1007/s11666-019-00857-1.
- Буткевич М.Н., Пузряков А.Ф., Белокуров В.Н. Газотермические методы напыления для оборудования предприятий бытового обслуживания // Сервис в России и за рубежом. 2014. № 4 (51). С. 32–48. DOI: 10.12737/4850.
- Балдаев Л.Х., Сазонов Е.Г., Гирфанова А.Г., Федорова М.О. Модификация теплозащитных покрытий на основе стабилизированного ZrO2 методом нанесения «холодных» керамических композиций // Авиационные материалы и технологии. 2025. № 4 (81). С. 136–142. URL: http://www.journal.viam.ru (дата обращения: 13.05.2026). DOI: 10.18577/2713-0193-2025-0-4-136-142.
- Артеменко Н.И. Исследование режимов работы серийного плазмотрона Metco F4 с использованием плазмообразующих газов аргона и азота // Труды ВИАМ. 2018. № 5 (65). С. 76–89. URL: http://www.viam-works.ru (дата обращения: 20.03.2026). DOI: 10.18577/2307-6046-2018-0-5-76-89.
- Crawmer D.E. Thermal Spray Processes // Handbook of Thermal Spray Technology. ASM International, 2013. P. 54–76.
- Fauchais P., Vardelle M., Vardelle A., Goutier S. What do we know, what are the current limitations of suspension plasma spraying? // Journal of Thermal Spray Technology. 2015. Vol. 24 (7). P. 1120–1129. DOI: 10.1007/s11666-015-0286-3.
- Young E.J., Mateeva E., Moore J.J. et al. Low Pressure Plasma Spray Coatings // International Conference on Metallurgical Coatings Thin Films. 2000. Vol. 377–378. P. 788–792. DOI: 10.1016/S0040-6090(00)01452-8.
- Трапезников А.В., Леонов А.А., Власова К.А., Чумакова Е.С. Влияние покрытий на коррозионные свойства алюминиевых сплавов марок АК7ч и ВАЛ10 на образцах с дефектами, устраненными методом газодинамического напыления // Авиационные материалы и технологии. 2023. № 4 (73). С. 55–65. URL: http://www.journal.viam.ru (дата обращения: 13.05.2026). DOI: 10.18577/2713-0193-2023-0-4-55-65.
- Дуюнова В.А., Леонов А.А., Трофимов Н.В., Мухина И.Ю., Уридия З.П., Токарев М.С. Влияние газодинамического напыления порошковых материалов на адгезию лакокрасочных покрытий, коррозию, механические свойства магниевых сплавов // Труды ВИАМ. 2026. № 3 (157). С. 54–65. URL: http://www.viam-works.ru (дата обращения: 13.05.2026). DOI: 10.18577/2307-6046-2026-0-3-54-65.
- Bagade V.U., Duraiselvam M., Sarangi N., Parthiban K. Laser Surface Texturing to Enhance CuNiIn Anti-Fretting Coating Adhesion on Ti6Al4V Alloy for Aerospace Application // Lasers in Manufacturing and Materials Processing. 2020. Vol. 7. Art. 2. DOI: 10.1007/s40516-020-00114-2.
- Niu Z., Zhou W.-L., Wang C. et al. Fretting wear mechanism of plasma-sprayed CuNiIn coating on Ti–6Al–4V substrate under plane/plane contact // Surface and Coatings Technology. 2021. Vol. 408. Art. 126794. DOI: 10.1016/j.surfcoat.2020.126794.