Перспективы изготовления групповых заготовок лопаток компрессора из жаропрочных титановых сплавов ВТ41 и ВТ46 методом горячей деформации в изотермических условиях
1Федеральное государственное унитарное предприятие «Всероссийский научно-исследовательский институт авиационных материалов» Национального исследовательского центра «Курчатовский институт», Москва, Россия; admin@viam.ru
Рассмотрены промышленно применяемые технологические схемы изготовления рабочих лопаток компрессора из титановых сплавов наиболее востребованных габаритных размеров, конструктивно выполненных с замком «ласточкин хвост». Представлены результаты экспериментальных исследований структуры и механических свойств исходного материала прутков и штамповок (индивидуальных и групповых заготовок) из жаропрочных титановых сплавов марок ВТ41 и ВТ46, полученных по различным технологическим схемам. Установлена возможность обеспечения высоких механических характеристик и технико-экономических показателей изготовления рабочих лопаток компрессора высокого давления из сплавов ВТ41 и ВТ46 с использованием исходной групповой заготовки.
Введение
Технология и схемы изготовления рабочих лопаток (РЛ) компрессора из титановых сплавов считаются устоявшимися, эффективность их использования подтверждена значительным опытом изготовления и эксплуатации [1, 2]. В качестве консервативных можно охарактеризовать следующие технологии:
- объемная штамповка, механическая обработка с применением многокоординатных фрезерных станков с числовым программным управлением при обработке пера, отделочные операции;
- объемная штамповка, механическая обработка для получения базовых поверхностей, электрохимическая обработка (ЭХО), отделочные операции – так называемый комбинированный метод;
- точная штамповка с припуском ~(0,3–0,7) мм с последующей механической (преимущественно абразивной) обработкой, отделочные операции.
Как правило, новизну в существующие технологии привносят операции, связанные с отделкой и упрочнением поверхностей пера РЛ. Следует отдельно отметить попытки использования в качестве исходного материала под штамповку РЛ подготовленные заготовки (преимущественно прутковые) с ультрамелкозернистой структурой с целью повышения характеристик сопротивления усталости готовых деталей. Однако данный подход неприменим к жаропрочным титановым сплавам с рабочей температурой >450 °С, так как уровень термической стабильности, коррозионной стойкости и характеристик надежности материала с ультрамелкозернистой структурой применительно к РЛ в основном меньше, чем у материала с регламентированной мелкозернистой глобулярно-пластинчатой структурой [3–5]. Кроме того, данная технология более дорогостоящая, так как требует дополнительного передела катаных прутков мелкого сорта для получения ультрамелкозернистой структуры, а высокая степень легирования α-фазы в жаропрочных псевдо-α-сплавах типа ВТ18У и ВТ41 снижает и без того не высокую технологичность материала.
Отдельно рассмотрим технологический процесс горячей деформации. Длительное время большие надежды возлагали на широкое внедрение метода изотермической штамповки (ИЗШ). Тенденция использования изотермических условий деформирования такова, что получение штампованных заготовок с малыми припусками неизбежно связано со снижением температуры нагрева заготовок и оснастки, т. е. осуществляется переход от горячей деформации к «теплой». Для жаропрочных титановых сплавов снижение температуры нагрева заготовок и деформации более чем на 50–75 °С относительно температуры полного полиморфного превращения $T_{п.п}$ может приводить к перераспределению кремния в твердых растворах, увеличению его концентрации вдоль межфазных границ с образованием «высокотемпературных» силицидов. Кроме того, интервал температур от 700 до 830 °С соответствует температурной области интенсивного выделения интерметаллидной фазы Ti3Al, снижающей пластичность, ударную вязкость и приводящей к повышению чувствительности материала к концентраторам напряжений при различных видах нагружения [6, 7]. Некоторым исключением являются сплавы ВТ8М-1 и ВТ46 со сниженным содержанием алюминия и кремния. Существенное снижение температуры нагрева заготовок под деформацию в изотермических условиях приводит к повышению предела выносливости при испытании гладких образцов и лопаток без концентратора напряжений на многоцикловую усталость. Такой подход требует корректировки в сторону повышения ударной вязкости, трещиностойкости и снижения чувствительности к концентраторам напряжений для материала лопаток. Это, в свою очередь, приводит к необходимости получения микроструктур глобулярно-пластинчатого типа, что требует корректировки температурного режима калибровки штамповок (операция калибровки в изотермических условиях для данного метода изготовления совмещается с высокотемпературной ступенью отжига). В данной статье для сплава ВТ46 калибровка проведена по режиму, отличающемуся более высокой температурой нагрева, чем для серийных жаропрочных титановых сплавов.
Наряду с ИЗШ для изготовления штамповок лопаток применяют и другие технологические методы. Наиболее простым и широко распространенным является метод объемной штамповки, предусматривающий последующую термическую обработку полученных штамповок по типовому режиму отжига. Для большинства жаропрочных титановых сплавов в данном случае используют двойной отжиг.
Другой технологический подход основан на применении термомеханической обработки (ТМО), при которой операции калибровки и высокотемпературной ступени отжига совмещают в рамках единого процесса. После выполнения ТМО штамповки подвергают термической обработке по режиму старения. Наибольшую технологическую сложность представляет высокотемпературная ТМО, которая применяется значительно реже других рассмотренных методов. Данный способ предусматривает последовательное выполнение окончательной штамповки и калибровки, после чего закалка в воде осуществляется при одном нагреве, а завершающей операцией является старение.
Спецификой изготовления РЛ является серийность их производства. Поэтому экономические факторы во многом обусловливают выбор той или иной технологической схемы изготовления. В случае проектирования технологии ИЗШ с применением малых припусков стоимость изготовления и ремонта штамповой оснастки вносит значительный вклад в общую себестоимость изделий. Для широкой номенклатуры РЛ из титановых сплавов целесообразно проводить основные операции формообразования на производительном кузнечном оборудовании с применением электроконтактной высадки при фасонировании заготовок, штамповкой на гидровинтовых и кривошипных прессах. Изотермические условия при типовой технологии рационально использовать ограниченно, на отдельных операциях, проводимых при более низких температурах нагрева заготовок. Проведение операций фасонирования заготовок с применением индивидуальной штамповой оснастки – дорогостоящий процесс: в зависимости от габаритов и формы заготовок стойкость штамповой оснастки на операциях молотовой штамповки для мало- и среднегабаритных заготовок может составлять ~(800–1200) шт. [8], на операциях калибровки на прессе в изотермических условиях достигает ~(150–350) шт. Причем максимальная стойкость оснастки получена за счет снижения температуры изотермической установки (штампов) на ~(100–200) °С относительно температуры нагрева заготовок под деформацию. Положительный эффект от изготовления штамповок по такой технологии связан с совмещением операций калибровки с высокотемпературной ступенью отжига, т. е. получением лопаток по схеме ТМО.
В случае сплава ВТ41, работающего при предельных для титановых сплавов температурах (550–600 °С), для обеспечения высокого уровня жаропрочности и сопротивления усталости при повышенных температурах после штамповки необходим двойной отжиг.
К особенностям эксплуатации газотурбинных двигателей относятся износ РЛ и их повреждения от попадания посторонних предметов. Эрозионный износ и повреждения РЛ являются основными причинами снижения эксплуатационных характеристик и досрочного снятия двигателей [9] с воздушных судов, несмотря на применение пылезащитных устройств [10] и антиэрозионных покрытий РЛ типа (TiZr)N [11–13]. Например, при эксплуатации вертолета Ми-8 в условиях запыленной атмосферы в республике Алжир время работы двигателей до съема по причине эрозионного износа компрессора составило 600±50 ч при межремонтном ресурсе двигателя 1500 ч [14]. Значительный песчано-абразивный износ неизбежен на силовых установках воздушных судов гражданской и военной техники, эксплуатируемых в описанных условиях. Таким образом, РЛ требуют замены при эксплуатации изделий. В этой связи при разработке новой технологии изготовления РЛ основными критериями будут являться экономическая эффективность и производительность при сохранении высокого качества материала и точности изготовления деталей.
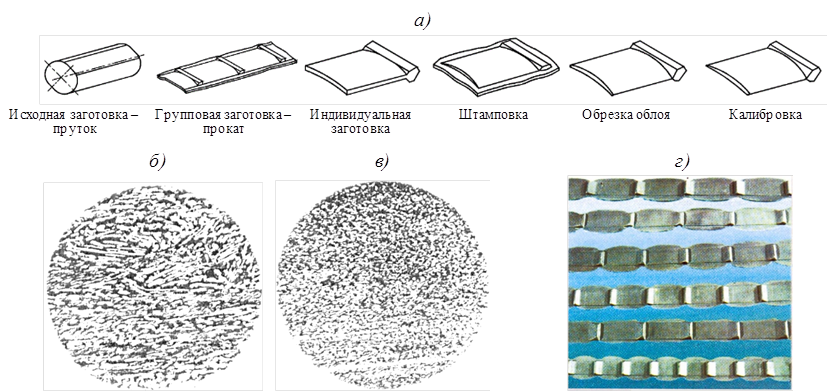
Одним из путей снижения себестоимости РЛ является изготовление так называемых групповых заготовок, которое в советское время было освоено на машиностроительных предприятиях путем периодической горячей прокатки заготовок из исходных катаных прутков из двухфазного жаропрочного титанового сплава марки ВТ8 (последовательность технологических переходов приведена на рис. 1). На операции периодической прокатки выполняется задача по перераспределению материала от будущего пера к хвостовику. Заготовки под прокатку нагревают до 900–930 °С, максимальное обжатие заготовок по перу составляет 50–60 % (коэффициент вытяжки 2,3–2,6) [15, 16].
Отметим, что низкие температуры нагрева под прокатку, а также небольшое сечение заготовки не позволят применять данную технологию для псевдо-α-сплавов типа ВТ18У, ВТ20 и ВТ41.
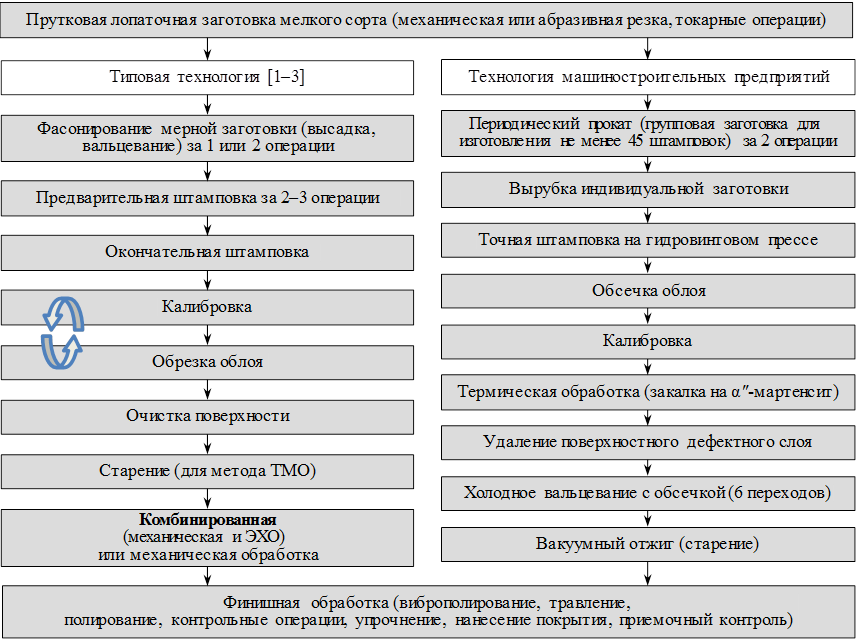
В обобщенном виде укрупненные технологические схемы изготовления РЛ из титановых сплавов приведены на рис. 2. Типовая технология изготовления РЛ (комбинированная, с применением индивидуальных штампованных заготовок из исходных прутков мелкого сорта) состоит из операций горячей деформации, комбинированной (механической и ЭХО) и финишной обработки.
Комбинированная или механическая обработка является дорогостоящей операцией в силу необходимости применения оборудования с числовым программным управлением, режущего инструмента с твердосплавными пластинами, оснастки и высокой трудоемкости.
Применение ЭХО экономически целесообразно при обработке пера РЛ в случае средне- или крупносерийного производства и требует предварительного изготовления точных базовых поверхностей, а также удаления растравленного и наводороженного поверхностного слоя полированием. Преимущество ЭХО, заключающееся в возможности обработки сложнопрофильных деталей с малой жесткостью при минимальных площадях поверхностей базирования, благоприятствует его более широкому применению именно для изготовления лопаток компрессора. Экономический анализ технологии изготовления РЛ с использованием механической обработки в сравнении с комбинированным методом приведен в работе [17]. При более высокой стоимости и трудоемкости изготовления технологической оснастки комбинированная технология может быть более экономически эффективной по сравнению с механической обработкой. Кроме того, за рубежом освоено изготовление венцов рабочих колес методом ЭХО, что свидетельствует о потенциальной возможности применения данной технологии при обработке пера лопаток в групповой заготовке.
Из приведенного сравнения становится очевидным, что специалисты машиностроительных предприятий нашли один из вариантов повышения экономической эффективности в серийном производстве РЛ, используя групповую заготовку и заменив большой объем механической обработки процессом холодного вальцевания.
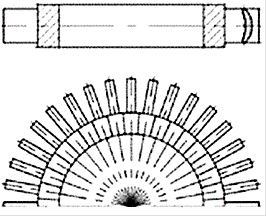
В работе [18] показана возможность изготовления групповых заготовок РЛ посредством блочной штамповки или многоразъемного (до 40 заготовок) штампа (рис. 3).
В данной статье на примере жаропрочных титановых сплавов марок ВТ41 и ВТ46 предлагается рассмотреть изготовление серийных изделий авиационной техники – РЛ с хвостовиком типа «ласточкин хвост» с кольцевыми рабочими поверхностями из крупногабаритных штамповок. Данная схема отличается от типовых процессов исходной заготовкой, технологией деформации и операциями предварительной механической обработки.
В качестве объекта серийного производства предлагаются групповые заготовки в форме шайбы, изготовленные методом ИЗШ (рис. 4). Изотермические условия позволяют осуществлять процесс штамповки изделий большой площади проекции и получать небольшие сечения в конечном изделии. Для принятых методов изготовления штамповок лопаток принципиальной основой является метод ТМО, осуществляемый в изотермических условиях.
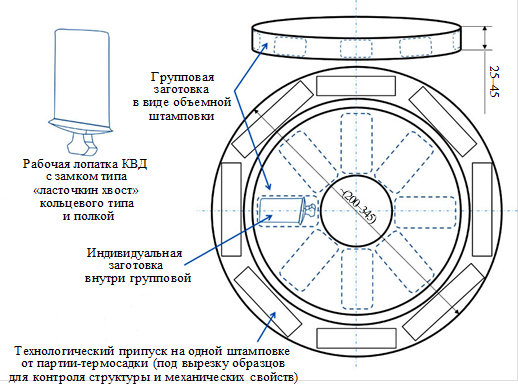
Непосредственно конечная деталь (лопатка) имеет перо (в виде тонкого изогнутого симметричного профиля), полку прямоугольной формы и хвостовик [19]. Габаритные размеры полки определяют толщину групповой заготовки (от 25 до 45 мм), длина лопатки (до 145 мм) – ее диаметр. Такие типоразмеры деталей могут быть востребованы, например, для вертолетных двигателей типа ТВ3-117 [20].
Развивая идею, заложенную в работе [18], и адаптируя ее к реальным производственным условиям с учетом требований к механическим свойствам сплава ВТ41 применительно к наиболее «горячим» лопаткам компрессора высокого давления, проведем анализ технических решений, основанных на традиционной схеме изготовления РЛ из индивидуальных объемных штамповок, а также из групповой заготовки.
Для изготовления групповой заготовки в виде шайбы методом объемной штамповки в качестве исходного материала используют крупногабаритный пруток ∅80–160 мм. Возможность серийного производства таких прутков с регламентированной мелкозернистой структурой длительное время была ограничена технологическими возможностями металлургических предприятий. В частности, до 2000-х гг. получение крупногабаритных прутков требуемого качества в условиях серийного производства не представлялось возможным. В настоящее время на ведущем отечественном металлургическом предприятии, специализирующемся на выпуске продукции из титановых сплавов, освоена серийная поставка крупногабаритных прутков с регламентированной структурой. Номенклатура поставляемых материалов включает различные титановые сплавы, что позволяет использовать такие прутки в качестве заготовок при изготовлении штамповок дисков и рабочих колес компрессора, а также других ответственных деталей авиационной техники [21]. Получение крупногабаритных прутков с подготовленной структурой за рубежом является обязательным требованием к промежуточным полуфабрикатам, предназначенным для изготовления штампованных поковок «роторного качества» [22, 23]. Действующая система отраслевой нормативно-технической документации устанавливает требования к исходной заготовке мелкого сорта, к которой относятся катаные прутки диаметром до 60 мм. Требования к структуре таких прутков, используемых в качестве мерной заготовки для изготовления штамповок РЛ, максимально приближены к требованиям, предъявляемым к структуре материала готовых РЛ. Такой подход направлен на обеспечение стабильности механических свойств материала деталей. В данной работе исследованы механические свойства исходных прутков из сплава ВТ41 ∅18 и 150 мм, характеризующихся различной структурой. На основании полученных результатов выполнена сравнительная оценка качества материала исходных прутков и штамповок лопаток, изготовленных по традиционной и новой (с использованием групповой заготовки) технологическим схемам. Аналогичный технологический подход, первоначально рассмотренный для сплава ВТ41, применен к сплаву ВТ46. При этом типовые штамповки лопаток из сплава ВТ46 имеют бóльшие габаритные размеры и изготавливаются на молоте из исходного прутка ∅48 мм. В качестве материала для получения групповой заготовки, как и при работе со сплавом ВТ41, использовали промышленный кованый пруток ∅150 мм. В соответствии с требованиями отраслевой документации, уровень механических свойств штамповок РЛ из титановых сплавов может варьироваться в зависимости от применяемого метода изготовления: штамповка, ТМО, высокотемпературная ТМО, ИЗШ. Кроме технологического метода, на механические свойства штамповок лопаток оказывают влияние их габаритные размеры, что отражено в табл. 1.
Метод производства | Габариты лопаток | Уровень прочности, % | Уровень выносливости гладких образцов (N = 2·106 циклов), % |
|---|---|---|---|
Штамповка | М, С, К | 100 | 100 |
М | |||
Термомеханическая обработка | М | 110 | 105 |
Высокотемпературная термомеханическая обработка | С, К | 120 | 105 |
М, С, К | |||
Примечание. Габариты лопаток по площади проекции штамповки в плане: М – от 20 до 250 см²; С – от 250 до 550 см²; К – от 550 до 1500 см². | |||
Уровень прочности материала штамповок после ТМО больше, чем у штамповок в отожженном состоянии. В случае сплава ВТ41 уровень кратковременной прочности будет определяться степенью дисперсионного упрочнения при старении после обработки на твердый раствор на высокотемпературной ступени отжига. Применительно к лопаткам компрессора необходимо найти наилучшее сочетание прочностных и пластических характеристик материала, чтобы обеспечить надежную работу детали в условиях циклического нагружения при максимальной рабочей температуре. Для решения этой задачи предложена технологическая схема изготовления групповой штамповки за один переход с совмещением при необходимости операции правки с первой ступенью отжига. В отличие от метода ТМО, операцию правки штамповки из сплава ВТ41 проводят только в случае коробления при той же температуре, что и нагрев под штамповку, т. е. в верхней части двухфазной области. Для сплава ВТ46 независимо от условий горячей деформации принципиальный подход должен быть основан на методе ТМО, т. е. совмещении операции калибровки с первой ступенью отжига. Это необходимо для достижения наибольшего уровня кратковременной прочности материала.
Сравним технологии механической и комбинированной (механическая и ЭХО) обработки при изготовлении РЛ из индивидуальной мерной заготовки (классические схемы), а также технологию машиностроительных предприятий с применением холодного вальцевания пера с предложенной в данной работе схемой, опираясь на работы [1, 2, 10, 11, 24–27]. В работе [2] приведена диаграмма, иллюстрирующая зависимость себестоимости изготовления РЛ от используемой технологии (рис. 5, а). В то же время в работе [11] представлена зависимость стоимости РЛ от метода изготовления и объема выпуска (рис. 5, б). Различие в характере изменения стоимости РЛ в зависимости от количества изготовленных деталей для способа механической обработки в приведенных примерах, вероятно, обусловлено конструктивно-технологическими причинами. По мнению авторов, при изготовлении серийной продукции чаще встречается тип зависимости, приведенный на рис. 5, б, когда после достижения критического количества стоимость деталей остается практически неизменной. Отметим также, что технология изготовления замка в работе [11] включает операции протягивания при обработке его поверхностей, что значительно удорожает технологию механической обработки.
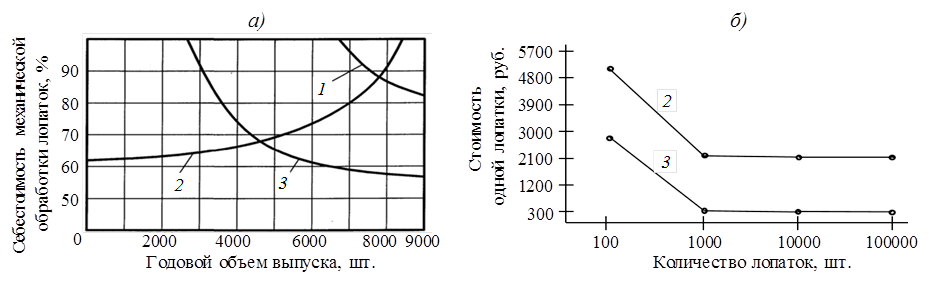
Для технологии машиностроительных предприятий с использованием прокатки групповых заготовок себестоимость РЛ (кривая 1 на рис. 5, а) должна снижаться, приближаясь к значениям для технологии комбинированной (механическая + ЭХО) обработки (кривая 3 на рис. 5, а). При этом данная технология требует получения точной заготовки под вальцевание. Сам процесс вальцевания – многофакторный, при его реализации возможно получение ~12 видов погрешностей (геометрических отклонений и дефектов) по перу РЛ, повышающих объем забракованной продукции и в конечном итоге ее стоимость.
В случае использования предложенной технологической схемы снижение затрат на основные материалы связано в первую очередь с уменьшением стоимости исходного серийно выпускаемого прутка (рис. 6). Во всех случаях стоимость прутка включает затраты на полный объем контроля, предусмотренный отраслевой нормативно-технической документацией, показатели качества прутков различного диаметра схожи по характеристикам.
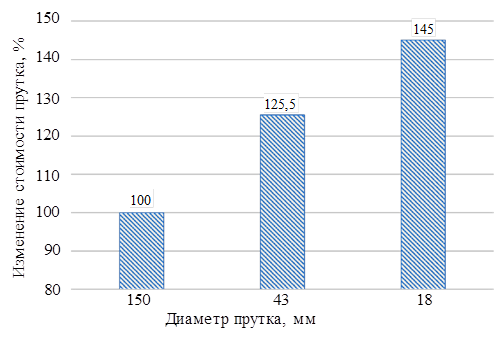
Уменьшение стоимости металлургического производства исходного прутка [28], включая кузнечный передел, во многом может компенсировать снижение коэффициента использования материала.
Изготовление штамповок, по форме представляющих собой плоские шайбы, при использовании технологических покрытий типа стеклоэмалей не требует обязательного применения специальной штамповой оснастки в условиях ИЗШ. Кроме того, использование эмали обеспечивает уменьшение застойных участков в центральной и поверхностных зонах мерной заготовки при осадке в торец. В настоящее время стойкость плоского бойка из сплава типа ЖС6 оценивается не менее чем в 2000 штамповок рассматриваемого типоразмера, после чего возможна необходимость правки рабочей поверхности бойка на токарном станке со съемом минимального припуска. К недостаткам изотермического деформирования относят высокую энерго- и трудоемкость – требуется время на нагрев изотермической установки, нагрев и поддержание температуры изотермической установки энергозатратны, процесс штамповки, как правило, проводят при низких скоростях деформирования [29]. Гидравлический пресс НИЦ «Курчатовский институт» – ВИАМ с максимальным усилием 16000 кН, оборудованный изотермической установкой, после модернизации получил возможность увеличения скорости передвижения траверсы с 2 до 10 мм/с [30]. Снижение трудо- и энергоемкости можно обеспечить при производстве штамповок партиями, проводя операции деформации за один-два перехода с промежуточным подогревом. Операцию правки нужно проводить только в случае коробления, совмещая ее с высокотемпературной ступенью отжига (рис. 7). Изготовление штамповок крупными партиями позволит дополнительно снизить объем контроля механических свойств за счет достижения максимально возможного количества штамповок в одной плавке-термосадке (в соответствии с действующими нормами, контроль штамповок лопаток проводят на одной штамповке от термосадки).
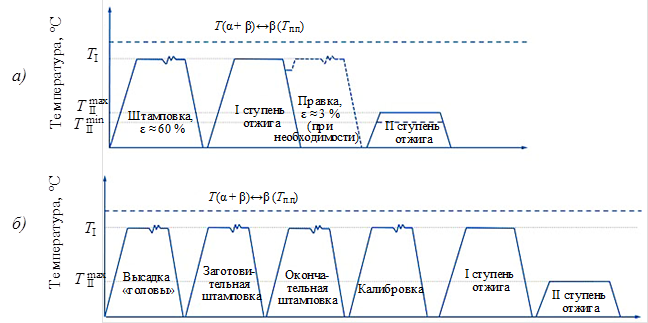
Для сплава ВТ46 при изготовлении групповой заготовки операция калибровки проведена с кратковременным подогревом заготовки после операции штамповки по схеме, представленной на рис. 7, а, вместо операции правки. При этом выбрана одинаковая температура штамповки и калибровки (Тп.п = 65 °С). Изготовление штамповки лопатки из сплава ВТ46 по типовой технологической схеме на молоте проводили методом ТМО при температуре нагрева заготовки Тп.п = 40 °С по следующей схеме: исходная мерная заготовка ∅48 мм → сплющивание → заготовительная штамповка → окончательная штамповка → калибровка, охлаждение на воздухе → старение. Эта схема в части горячей деформации близка к схеме изготовления штамповок из сплава ВТ41 (рис. 7, б) и в общем случае представляет типовую технологию ТМО для большинства штамповок лопаток из титановых сплавов.
Таким образом, предложенная в данной работе технологическая схема изготовления РЛ из групповой заготовки отличается от существующих простотой технологического исполнения как на стадии изготовления штамповок, так и на стадии механической обработки, что положительным образом сказывается на себестоимости готовых деталей. К преимуществам токарной обработки групповой заготовки можно отнести возможность оптимального распределения съема основного объема припуска, что упрощает технологию финишной обработки поверхностей лопатки из-за благоприятной технологической наследственности [31, 32]. Вариант предварительной механической обработки групповой заготовки приведен на рис. 8.
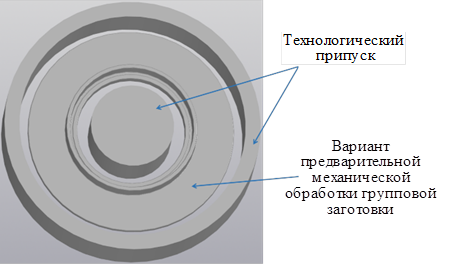
Простая форма заготовки в виде тела вращения и возможность быстрого снятия припуска снижают требования к точности геометрических размеров заготовки, практически исключая брак по геометрическим характеристикам штамповок.
Материалы и методы
Для проведения исследований использовали промышленные прутки из сплава ВТ41 Ø18 и 150 мм двух плавок и прутки из сплава ВТ46 Ø48 и 150 мм одной плавки. Термическую обработку прутков для определения механических свойств проводили в заготовках под образцы, штамповки лопаток термически обрабатывали после деформации (для сплава ВТ41 – двойной отжиг, для сплава ВТ46 – низкотемпературное старение). Химический состав плавок, выраженный в структурных эквивалентах по содержанию алюминия и молибдена, а также содержание элементов внедрения (Si, C, O) приведены в табл. 2.
Сплав | Диаметр прутка, мм | [Al]eq | [Mo]eq | Содержание элемента, % (по массе) | ||
|---|---|---|---|---|---|---|
Si | O | C | ||||
ВТ41 | 18 | 9,33 | 1,75 | 0,28 | 0,1 | 0,025 |
ВТ41 | 150 | 9,14 | 1,95 | 0,3 | 0,1 | 0,025 |
ВТ46 | 48 | 8,63 | 3,55 | 0,23 | 0,13 | 0,05 |
ВТ46 | 150 |
|
|
|
|
|
Примечание. Структурные эквиваленты [Al]eq = %Al + %Sn/3 + %Zr/6 + 10[%O + %C]; [Mo]eq = %Mo + %Nb/3,3 + %W/2 + %Fe/0,5. | ||||||
Для определения кратковременной прочности использовали стандартные образцы по ГОСТ 1497–2023 с диаметром рабочей части 5 мм и расчетной длиной 25 мм, а также нестандартные образцы с диаметром рабочей части 3 мм (рис. 9). Испытания на ударную вязкость (на образцах с U-образным концентратором) проводили по ГОСТ 9454–2025.
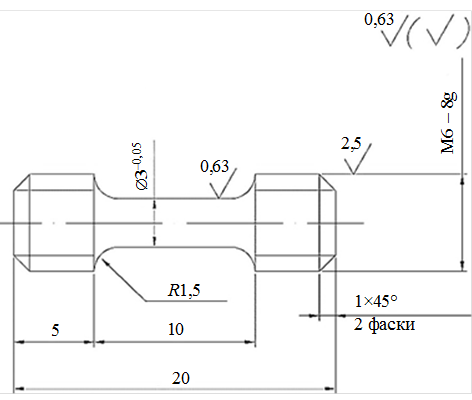
Предел выносливости при испытаниях на многоцикловую усталость определяли на 15–20 образцах с диаметром рабочей части 7,5 мм. Испытания проводили по схеме «изгиб при вращении» по ГОСТ 25.502–79 [33]. Образцы для определения механических свойств из штамповок и прутка Ø150 мм вырезали вдоль волокна. Металлографические исследования проводили на травленых образцах, подготовленных по типовой методике, принятой для титановых сплавов.
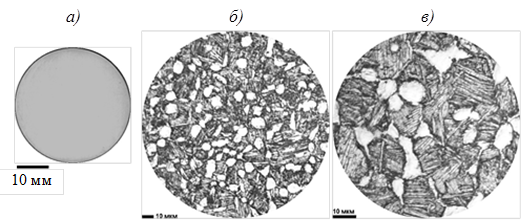
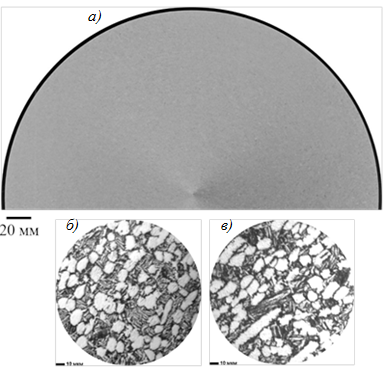
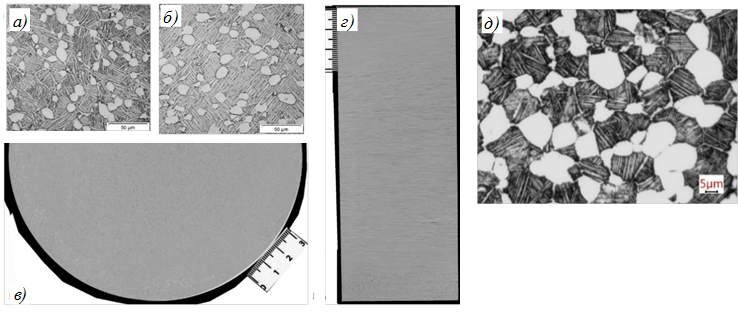
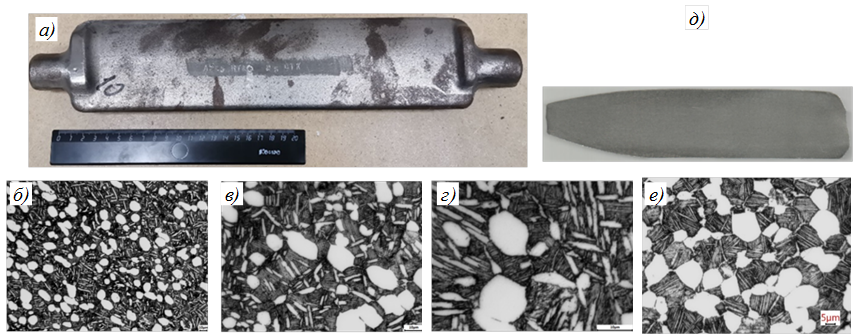
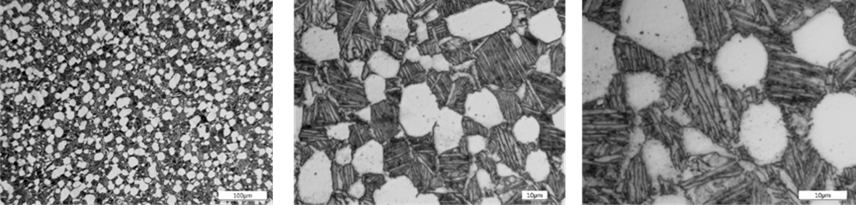
Результаты исследований структуры [34] прутков из сплава ВТ41 приведены на рис. 10 и 11, прутков из сплава ВТ46 – на рис. 12, характеристики и описание структуры – в табл. 3.
Сплав | Вид прутка | Диаметр прутка, мм | Балл макрозерна (поперечное сечение) | Тональность фона | Тип микроструктуры после двойного отжига |
|---|---|---|---|---|---|
ВТ41 | Катаный | 18 | 1-2 | Матовая | Глобулярно-пластинчатая, тип 2 |
Кованый | 150 | 3-4 | |||
ВТ46 | Катаный | 48 | 2 (участки 3) | ||
Кованый | 150 | 3-4 |
Материал прутков из сплавов ВТ41 и ВТ46 в отожженном состоянии имеет глобулярно-пластинчатую микроструктуру. При этом крупногабаритный кованый пруток отличает больший размер макрозерна и составляющих микроструктуры. Матовая тональность фона макроструктуры крупногабаритного прутка, высокая степень сфероидизации глобулярных частиц первичной α-фазы в продольном сечении, а также небольшой размер макрозерна свидетельствуют о значительной накопленной деформации при вытяжке крупногабаритного прутка при температурах двухфазной области.
Результаты исследования
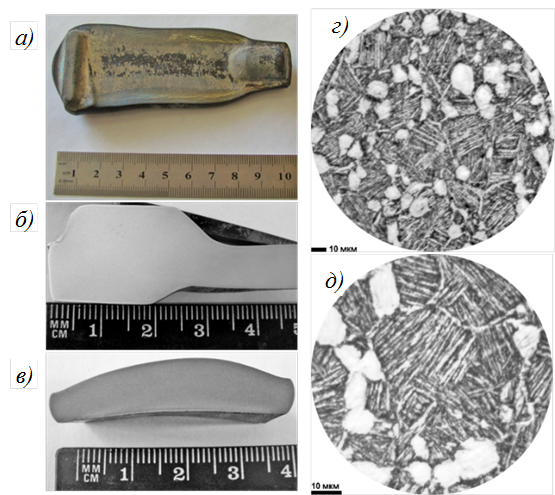
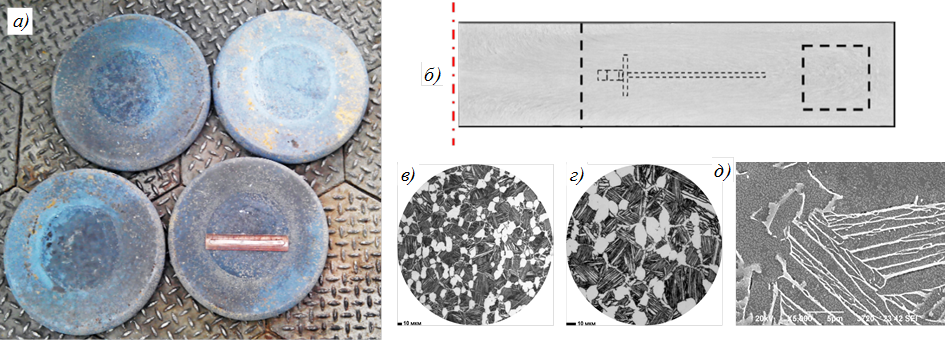
Механические свойства материала исследовали на штамповках лопаток из сплава ВТ41, изготовленных методом объемной горячей штамповки на кривошипном горячештамповочном прессе (рис. 13) после двойного отжига, а также на штамповках, полученных осадкой в торец прутка ∅150 мм в изотермических условиях на гидравлическом прессе после двойного отжига (рис. 14).
В табл. 4 и 5 приведены механические свойства прутков и штамповок из сплава ВТ41, в табл. 6 – многоцикловая усталость гладких образцов и образцов с надрезом.
Полуфабрикат, образец для испытаний на растяжение | $\sigma_{0,2}^{20}$, МПа | $\sigma_{в}^{20}$, МПа | δ, % | ψ, % | KCU, Дж/см² |
|---|---|---|---|---|---|
Катаный пруток ∅18 мм, стандартный образец (d0 = 5 мм) | 920–945 | 1015–1045 | 11,5–21,0 | 36,5–46,0 | 18–22 |
Катаный пруток ∅18 мм, нестандартный образец [35] (d0 = 3 мм) | 972–978 | 1052–1063 | 14,4–18,5 | 37,4–39,7 | – |
Штамповка, нестандартный образец (d0 = 3 мм) | 950–974 | 1014–1046 | 11,0–13,5 | 32,1–35,8 | – |
Кованый пруток ∅150 мм, стандартный образец (d0 = 5 мм) | – | 1135–1150 | 7,2–9,5 | 16,5–22,0 | 24–28 |
Штамповка (групповая заготовка), стандартный образец (d0 = 5 мм) | 1050–1075 | 1090–1155 | 6,2–14,0 | 12,5–24,5 | 16,5–28 |
Примечание. В числителе указан диапазон значений, в знаменателе – среднее значение; d0 – диаметр рабочей части образца. | |||||
Полуфабрикат, образец для испытаний на растяжение | $\sigma_{0,2}^{600°}$, МПа | $\sigma_{В}^{600°}$, МПа | Длительная прочность | Примечание | |
|---|---|---|---|---|---|
напряжение σ, МПа | время до разрушения τ, ч | ||||
Катаный пруток ∅18 мм, стандартный образец (d0 = 5 мм) | 550-575 | 625-675 | 295 | 78 | Разрушен |
92 | 107 | ||||
106 | 105 | ||||
105 |
| ||||
Катаный пруток ∅18 мм, нестандартный образец (d0 = 3 мм) | 580-590 | 635-640 | 275 | 105 |
|
102 |
| ||||
Штамповка, нестандартный образец (d0 = 3 мм) | 580-620 | 640-690 | - | - | - |
Кованый пруток ∅150 мм, стандартный образец (d0 = 5 мм) | 595-625 | 705-740 | 295 | 120 | Снят с испытаний до разрушения |
Штамповка (групповая заготовка), стандартный образец (d0 = 5 мм) | 615-665 | 675-750 | 295 | 139 | Разрушен |
| 186 | 135 | ||||
| 136 | 109 | ||||
| 153 | |||||
| Примечание. В числителе указан диапазон значений, в знаменателе – среднее значение; d0 – диаметр рабочей части образца. | |||||
Полуфабрикат | Многоцикловая усталость (N = 2·107 циклов) при температуре, °С | |||
|---|---|---|---|---|
20 | 600 | |||
$\sigma_{-1}^{гл}$, МПа | $\sigma_{-1}^{н}$, МПа (R = 0,5 мм) | $\sigma_{-1}^{гл}$, МПа | $\sigma_{-1}^{н}$, МПа (R = 0,5 мм) | |
Пруток ∅18 мм | 510 | 235 | 370 | 157 |
Штамповка* | 480 | 240 | 380 | 180 |
* Испытания проведены на материале штамповок в форме шайб толщиной 36–45 мм, а также на поковке центробежного колеса. | ||||
Полуфабрикат, образец для испытаний на растяжение, состояние | $\sigma_{0,2}^{20}$, МПа | $\sigma_{в}^{20}$, МПа | δ, % | ψ, % | KCU, Дж/см² |
|---|---|---|---|---|---|
Катаный пруток Ø48 мм, стандартный образец (d0 = 5 мм), двойной отжиг | 1060–1110 | 1135–1180 | 14,4–17,5 | 32,8–40,0 | 32–48 |
Катаный пруток Ø48 мм, стандартный образец (d0 = 5 мм), одноступенчатый отжиг | 990–1020 | 1095–1100 | 17,0–18,5 | 45,0–48,0 | – |
Молотовая штамповка, стандартный образец (d0 = 5 мм), старение при температуре 580 °С, в направлении: продольном поперечном | 1120–1140 | 1190–1220 | 9,2–16,0 | 13,5–29,0 | 35–36 |
Полуфабрикат, образец для испытаний на растяжение, состояние | $\sigma_{0,2}^{20}$, МПа | $\sigma_{в}^{20}$, МПа | δ, % | ψ, % | KCU, Дж/см² |
|---|---|---|---|---|---|
Молотовая штамповка, стандартный образец (d0 = 5 мм), старение при температуре 590 °С, в продольном направлении | - | 1235-1260 | 10,0-16,0 | 26,5-30,5 | 26-38 |
Молотовая штамповка, стандартный образец (d0 = 5 мм), старение при температуре 550 °С, в направлении: продольном поперечном | 1040-1060 | 1130-1175 | 11,0-14,5 | 18,0-34,0 | 40-44 |
Кованый пруток Ø150 мм, стандартный образец (d0 = 5 мм), двойной отжиг в полноразмерном темплете Ø150×500 мм, в направлении: продольном поперечном | - | 12,5-15,1 | 24,6-34,1 | 32-40 |
|
| Штамповка (групповая заготовка) из прутка Ø150 мм, стандартный образец (d0 = 5 мм), термомеханическая обработка в изотермических условиях и старение при 550 °С | 1055-1070 1061 | 1111-1145 1127 | 10,0-15,0 12,8 | 29,5-37,3 31,6 | 32-38 34,7 |
| Примечание. В числителе указан диапазон значений, в знаменателе – среднее значение; d0 – диаметр рабочей части образца. | |||||
Результаты испытаний на многоцикловую усталость гладких образцов материала прутков и штамповок из сплава ВТ46 при комнатной температуре приведены на рис. 17.
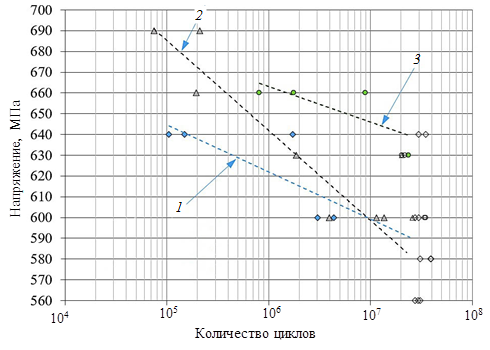
В табл. 8 приведены уравнения логарифмической регрессии, построенной по данным для разрушенных образцов, а также погрешность аппроксимации.
Полуфабрикат, состояние | Уравнение | Погрешность R² |
|---|---|---|
Катаный пруток, двойной отжиг | –9,847lnN + 758,01 | 0,6135 |
Молотовая штамповка, термомеханическая обработка и старение | –7,428lnN + 765,74 | 0,5741 |
Штамповка (групповая заготовка) из прутка Ø150 мм, термомеханическая обработка в изотермических условиях и старение | –18,82lnN + 901,98 | 0,918 |
Обсуждение результатов
Целесообразно начать со сравнительного анализа структуры полуфабрикатов из сплава ВТ41. Высокие накопленные деформации в двухфазной области катаного прутка и изготовленных из него штамповок лопаток, малые массы и сечения приводят к измельчению макрозерна и составляющих глобулярно-пластинчатой микроструктуры. При этом высокие скорости деформации, развивающиеся в условиях штамповки на кривошипном горячештамповочном прессе, не приводят к появлению макроструктурной неоднородности в материале штамповки после двойного отжига (рис. 10). Структуры исходного прутка Ø18 мм и штамповок лопаток в отожженном состоянии практически идентичны. Частицы первичной α-фазы сфероидизированы, диаметр единичных частиц составляет ~(5–8) мкм. Частицы вторичной α-фазы сгруппированы в колонии, ограниченные α-оторочкой, образовавшейся по границам условного β-зерна. Размер β-зерна составляет ~(30–50) мкм. Объемная доля первичной α-фазы достигает ~(15–20) %.
Микроструктуру крупногабаритного прутка Ø150 мм составляют более крупные частицы первичной α-фазы диаметром ~(10–12) мкм, в продольном сечении наблюдаются частицы вытянутой формы. Большая объемная доля первичной α-фазы объясняется снижением фактической температуры отжига на первой ступени. Для штамповок групповых заготовок в отожженном состоянии выявлена глобулярно-пластинчатая микроструктура с объемной долей первичной α-фазы ~20 %, как и в случае с малогабаритными штамповками и прутком Ø18 мм. Условные β-зерна, окантованные грубой α-оторочкой толщиной 2–5 мкм, вытянуты вдоль направления течения металла. Колонии превращенной α-фазы состоят из пластинок толщиной 1–3 мкм. Размер условного β-зерна может составлять ~(50–150) мкм.
Описанные отличия в параметрах глобулярно-пластинчатой микроструктуры отражаются на механических свойствах. Более крупная структура и наличие α-оторочки по границам зерна при заметном снижении характеристик пластичности обеспечивают более высокую жаропрочность материала (табл. 4 и 5). Снижение ударной вязкости в материале с более крупной структурой, вероятно, обусловлено выделением фазы Ti3Al (α2) в α-оторочке, где содержание алюминия меньше, чем в глубинах первичной α-фазы, но больше, чем в пластинках вторичной α-фазы [36].
Можно отметить, что прочностные и пластические характеристики исходных прутков и штамповок в обоих случаях для сплава ВТ41 находятся на одном уровне. Таким образом, качество материала штамповок для обеих схем зависит от параметров структуры исходных прутков. Это хорошо заметно по макроструктуре групповой заготовки, макроволокно которой наследуется от исходного прутка (рис. 14, б). В центральной части заготовки, являющейся технологическим припуском (ограничен пунктирной линией на рис. 14, б), вблизи поверхности имеется застойная зона, в которой сохраняется исходная структура прутка.
Более крупная структура групповых заготовок из сплава ВТ41 приводит к снижению предела выносливости гладких образцов при комнатной температуре, при этом обеспечивает большую выносливость образцов с надрезом при комнатной и повышенных температурах (табл. 6).
Для сплава ВТ46 отмечен ряд особенностей. В микроструктуре кованого и горячекатаного прутков, а также штамповок присутствуют крупные частицы первичной α-фазы (рис. 15 и 16), вероятно образованные при изготовлении кованого прутка. Эти частицы наследуются и не подвергаются рекристаллизации как после горячей прокатки в пруток, так и при последующих операциях горячей деформации. Некоторые особенности разрушения образцов с такой структурой описаны в статье [37]. Поскольку в табл. 8 изложены результаты первого опыта промышленного изготовления полуфабрикатов из сплава ВТ46, следует отметить следующее. Сплав ВТ46 продемонстрировал высокую способность к дисперсионному упрочнению при изготовлении штамповок методом ТМО. По сравнению с исходным уровнем прочности на кованом и катаных прутках, где уровень дисперсионного упрочнения после второй ступени отжига составляет ~5 %, процесс ТМО способен увеличить прочность материала на 5–12 %. Имеет место существенная анизотропия свойств в продольном и поперечном сечениях штамповок, изготовленных из исходного горячекатаного прутка. При этом в крупногабаритном прутке ∅150 мм она проявляется только на величине ударной вязкости.
Метод ТМО может существенно увеличить показатели выносливости материала (рис. 17, табл. 8), тем не менее для сплава ВТ46 требуется доработка технологии ТМО для достижения статических механических свойств. Для групповой заготовки из сплава ВТ46 также очевидна необходимость в повышении прочностных характеристик. Тем не менее даже с учетом меньшей прочности материала штамповки (групповой заготовки) по сравнению с другими рассмотренными полуфабрикатами метод ТМО оказывает благоприятное влияние на выносливость.
Заключения
На примере жаропрочных титановых сплавов ВТ41 и ВТ46 показано, что технологическая схема изготовления РЛ компрессора из исходного крупногабаритного прутка с получением групповой заготовки методом ИЗШ отличается высокой технико-экономической эффективностью. Основными преимуществами данной схемы являются: применение групповой заготовки для изготовления значительного количества лопаток; простая технология штамповки, не требующая дорогостоящей оснастки; упрощенная технология механической обработки со съемом основного припуска, подготовкой чистовых баз и предварительным профилированием замковой части на токарном оборудовании. Более крупнозернистая структура крупногабаритной групповой заготовки обеспечивает повышенные характеристики жаропрочности и сопротивления усталости при температуре 600 °С по сравнению с действующей технологией с применением прутков мелкого сорта.
Результаты исследования материала штамповок показывают принципиальную возможность получения групповой заготовки в форме шайбы из исходного крупногабаритного прутка из сплавов ВТ41 и ВТ46, при этом качество материала штамповки во многом будет определяться качеством материала прутка. Дальнейшие работы следует проводить в направлении повышения качества материала исходного прутка и степени деформации при осадке мерной заготовки, необходимо уделить существенное внимание режимам и условиям штамповки и калибровки, особенно в отношении сплава ВТ46, а также определить оптимальную степень дисперсионного упрочнения при старении. Хорошо освоенная технология механической обработки методом высокоскоростного фрезерования (точения), а также дальнейшее развитие технологии механической обработки [38–47] способны дополнительно улучшить технико-экономическую эффективность предложенной технологии применительно к лопаткам компрессора из титановых сплавов.
- Крымов В.В., Елисеев Ю.С., Зудин К.И. Производство лопаток газотурбинных двигателей. М.: Машиностроение / Машиностроение-Полет, 2002. 376 с.
- Сутягин А.Н. Современные проблемы технологии производства авиационных двигателей: конспект лекций. Рыбинск: РГАТУ, 2016. 142 с.
- Дьяконов Г.С., Яковлева Т.В., Стоцкий А.Г. и др. Термическая стабильность и механические свойства ультрамелкозернистого титанового сплава ВТ8М-1 // XXV Уральская школа металловедов-термистов «Актуальные проблемы физического металловедения сталей и сплавов»: сб. тез. докл. Екатеринбург: Изд-во Уральского ун-та, 2020. С. 17–19.
- Кандаров И.В., Салищев Г.А., Панкратов Д.Л. и др. Исследование эффективности применения метода интенсивной пластической деформации в технологическом процессе получения штамповок лопаток компрессора ГТД // Фундаментальные исследования. 2016. № 10. С. 504–508.
- Кандаров И.В. Формирование регламентированной структуры в сплаве ВТ6 для повышения эксплуатационных свойств лопаток газотурбинного двигателя: автореф. дис. … канд. техн. наук. Набережные Челны, 2016. 18 с.
- Попов А.А., Попова М.А. Изотермические диаграммы выделения силицидных и алюминидных фаз в жаропрочных титановых сплавах // Металловедение и термическая обработка металлов. 2016. № 11. С. 23–28.
- Zhang J., Peng N., Wang Q., Wang X. A New Aging Treatment Way for Near alpha High Temperature Titanium Alloys // Journal Material Science and Technology. 2009. Vol. 25. No. 4. P. 454–458.
- Болховитин М.С., Королев Н.Н., Монахова В.П. Повышение эффективности управления технологическим процессом точной штамповки при изготовлении лопаток компрессора газотурбинных двигателей // Труды МАИ. 2015. № 81. С. 1–13.
- Струговец С.А., Кривошеев И.А., Галиулин Р.М. и др. Разработка метода параметрической диагностики технического состояния ГТД на основе анализа эрозии лопаток и закономерностей протекания характеристик компрессора // Вестник УГАТУ. 2010. Т. 14. № 4 (39). С. 3–10.
- Гишваров А.С., Аитов Р.Р., Айтумбетов А.М. Исследование эффективности пылезащитных устройств вертолетных газотурбинных двигателей // Вестник УГАТУ. 2015. Т. 19. № 2 (68). С. 100–110.
- Корсунов К.А., Ашихмина Е.А. Анализ некоторых физико-технических характеристик ионно-плазменного покрытия (TiZr)N на лопатках ротора компрессора газотурбинного двигателя ТВ3-117 // Автоматическая сварка. 2014. № 2. С. 49–54.
- Мубояджян С.А., Александров Д.А., Горлов Д.С., Егорова Л.П., Булавинцева Е.Е. Защитные и упрочняющие ионно-плазменные покрытия для лопаток и других ответственных деталей компрессора ГТД // Авиационные материалы и технологии. 2012. № S. С. 71–81.
- Александров Д.А., Мубояджян С.А., Луценко А.Н., Журавлева П.Л. Упрочнение поверхности титановых сплавов методом ионной имплантации и ионного модифицирования // Авиационные материалы и технологии. 2018. № 2 (51). С. 33–39. DOI: 10.18577/2071-9140-2018-0-2-33-39.
- Ратенко В.Д., Симкин Э.Л. Особенности эксплуатации турбовального двигателя ТВ3-117 // Научный вестник ГОСНИИ ГА. 2016. № 15 (326). С. 82–91.
- Абдельвахид М.Б. Методика оценки влияния климатических условий и эрозионного износа на характеристики ТРДДФ: дис. … канд. техн. наук. М., 2015. 175 с.
- Нихамкин М.Ш., Семенова И.В. Вероятностная оценка стойкости лопаток компрессора ГТД к повреждению посторонними предметами // Вестник Самарского государственного аэрокосмического университета им. академика С.П. Королева (национального исследовательского университета). 2009. № 3–2. С. 93–97.
- Валиев А.И. Сравнительный анализ изготовления лопаток компрессора газотурбинного двигателя // Фундаментальные исследования. 2017. № 5. С. 36–41.
- Воробьев В.М. Групповая точная штамповка отдельных лопаток компрессора ГТД с готовыми функциональными поверхностями // Двигатель. 2010. № 4 (70). С. 16–19.
- Петров А.В., Тихомиров В.В., Донченко В.В. Влияние масштабного фактора и вида граничных условий на собственные частоты и формы колебаний лопаток авиационных ГТД с различными типами замковых соединений // Вестник двигателестроения. 2013. № 1. С. 58–64.
- Богданов А.Д., Калинин Н.П., Кривко А.И. Турбовальный двигатель ТВ3-117ВМ (конструкция и техническое обслуживание). М.: Воздушный транспорт, 2000. 392 с.
- Тетюхин В.В., Шибанов А.С., Пузаков И.Ю. и др. Разработка технологии изготовления полуфабрикатов из сплавов титана, исключающей дефектообразование и повышающей контролепригодность материала // Новости материаловедения. Наука и техника. 2015. № 6 (18). С. 34–38. URL: https://www.materialsnews.ru (дата обращения: 28.09.2026).
- Inagaki I., Shirai Y., Takechi T., Ariyasu N. Application and Features of Titanium for the Aerospace Industry. Technical Review // Nippon steel & sumitomo metal technical report. 2014. No. 106. P. 22–27. URL: https://www.nipponsteel.com/en/tech/report/nssmc/pdf/106-05.pdf (дата обращения: 28.09.2026).
- Яшин М.С., Капитаненко Д.В. Исследование структуры и свойств сплава ВТ3-1 применительно к технологии получения штамповок дисков и лопаток // Труды ВИАМ. 2023. № 8 (126). С. 52–63. URL: http://www.viam-works.ru (дата обращения: 28.09.2026). DOI: 10.18577/2307-6046-2023-0-8-52-63.
- Яшин М.С., Баженов А.Р. Изучение термомеханических параметров деформации и механических свойств титанового сплава марки ВТ30 в зависимости от условий деформирования // Труды ВИАМ. 2024. № 3 (133). С. 18–29. URL: http://www.viam-works.ru (дата обращения: 28.09.2026). DOI: 10.18577/2307-6046-2024-0-3-18-29.
- Каблов Е.Н. Ключевая проблема – материалы // Тенденции и ориентиры инновационного развития России. М.: ВИАМ, 2015. С. 458–464.
- Каблов Е.Н. Инновационные разработки ФГУП «ВИАМ» ГНЦ РФ по реализации «Стратегических направлений развития материалов и технологий их переработки на период до 2030 года» // Авиационные материалы и технологии. 2015. № 1 (34). С. 3–33. DOI: 10.18577/2071-9140-2015-0-1-3-33.
- Каблов Е.Н., Кашапов О.С., Медведев П.Н., Павлова Т.В. Исследование двухфазного титанового сплава системы Ti–Al–Sn–Zr–Si–β-стабилизаторы // Авиационные материалы и технологии. 2020. № 1 (58). С. 30–37. DOI: 10.18577/2071-9140-2020-0-1-30-37.
- Макушина М.А., Кочетков А.С., Виноградов И.Д. Статистическая оценка однородности химического состава слитков вакуумно-дугового переплава из экономнолегированного титанового сплава ВТ40Л // Труды ВИАМ. 2022. № 11 (117). С. 27–36. URL: http://www.viam-works.ru (дата обращения: 28.09.2026). DOI: 10.18577/2307-6046-2022-0-11-27-36.
- Разуваев Е.И., Моисеев Н.В., Капитаненко Д.В., Бубнов М.В. Современные технологии обработки металлов давлением // Труды ВИАМ. 2015. № 2. С. 15–19. URL: http://www.viam-works.ru (дата обращения: 28.09.2026). DOI: 10.18577/2307-6046-2015-0-2-3-3.
- Пономаренко Д.А., Скугорев А.В., Сидоров С.А., Строков В.В. Технологические возможности специализированных изотермических прессов силой 6,3 и 16 МН в производстве деталей авиационного назначения // Кузнечно-штамповочное производство. Обработка металлов давлением. 2015. № 9. С. 36–40.
- Белоусов М.Г., Цуркаль А.А. Исследование факторов, влияющих на повреждаемость и разрушение лопаток компрессоров авиационных двигателей // Труды МАИ. 2013. № 65. С. 20.
- Сененко С.А., Богачев И.А., Шошев Ф.Л. Влияние фракционного состава металлопорошковой композиции сплава ВТ6 на шероховатость поверхности, структуру и механические свойства синтезированного материала, полученного селективным электронно-лучевым сплавлением // Труды ВИАМ. 2024. № 6 (136). С. 29–41. URL: http://www.viam-works.ru (дата обращения: 28.09.2026). DOI: 10.18577/2307-6046-2024-0-6-29-41.
- Беляев М.С., Хвацкий К.К., Горбоцев М.А. Сравнительный анализ российского и зарубежных стандартов испытаний на усталость металлов // Труды ВИАМ. 2014. № 9. С. 140–152. URL: http://www.viam-works.ru (дата обращения: 28.09.2026). DOI: 10.18577/2307-6046-2014-0-9-11-11.
- Путырский С.В., Плохих А.И., Арисланов А.А., Наприенко С.А., Анисимова А.Ю. Исследование структуры и механических свойств материала со слоистой структурой на основе композиции из титановых сплавов ВТ1-0 и ВТ47 // Авиационные материалы и технологии. 2023. № 2 (71). С. 36–50. URL: http://www.journal.viam.ru (дата обращения: 29.09.2026). DOI: 10.18577/2713-0193-2023-0-2-36-50.
- Горбовец М.А., Ходинев И.А., Каранов В.А., Юшин В.Д. Влияние вида нагружения на многоцикловую усталость жаропрочных сплавов // Труды ВИАМ. 2019. № 3 (75). С. 96–104. URL: http://www.viam-works.ru (дата обращения: 28.09.2026). DOI: 10.18577/2307-6046-2019-0-3-96-104.
- Yang X., Guo H., Yao Z., Yuan Sh. Effect of isothermal forging strain rate on microstructures and mechanical properties of BT25y titanium alloy // Materials Science & Engineering A. 2016. Vol. 673. P. 355–361. DOI: 10.1016/j.msea.2016.07.084.
- Гриневич А.В., Сибаев И.Г., Наприенко С.А., Кашапов О.С., Калашников В.С. Кинетика аномального разрушения образца из титанового сплава // Труды ВИАМ. 2026. № 5 (159). С. 145–158. URL: http://www.viam-works.ru (дата обращения: 28.09.2026). DOI: 10.18577/2307-6046-2026-0-5-145-158.
- Lima de Paiva R., Rosa Ribeiro da Silva L., Baldin V. et al. Review of innovative strategies and future prospects in challenging-to-machine materials // The International Journal of Advanced Manufacturing Technology. 2026. No. 145. P. 1667–1689.
- Hourmand M., Sarhan A., Sayuti M., Hamdi M. A Comprehensive Review on Machining of Titanium Alloys // Arabian Journal for Science and Engineering. 2021. No. 46. P. 7087–7123. DOI: 10.1007/s13369-021-05420-1.
- Wang G., Chen X., Xu Z. et al. Advanced Precision Cutting Titanium Alloy Methods: A Critical Review // Considering Cost, Efficiency, and Quality. Technologies. 2025. No. 13–172. P. 1–40. DOI: 10.3390/technologies13050172.
- Ullah I., Akinlabi E.T., Aydin M., Songmene V. Numerical analysis of cyclic residual stress induced by thermo-mechanical loads in high-speed milling of TC4 titanium alloy // Machining Science and Technology. 2026. Vol. 30. No. 4. P. 691–713. DOI: 10.1080/10910344.2026.2621197.
- Yi J., Wang R., Du D. et al. Prediction of Micro-Milling-Induced Residual Stress and Deformation in Titanium Alloy Thin-Walled Components and Multi-Objective Collaborative Optimization // Materials. 2026. Vol. 19. No. 2. Art. 219. DOI: 10.3390/ma19020219.
- Liu D., Ni C., Wang Y. et al. Effect of anisotropic property on machining response of selective laser melted Ti6Al4V alloys in high-speed milling // Journal of Manufacturing Processes. 2025. Vol. 145. P. 158–171. DOI: 10.1016/j.jmapro.2025.04.066.
- Tu Z., Lian Z. Experimental study and modeling of cutting force in high-speed milling of Ti–6Al–4V titanium alloy // Journal of Mechanics. 2025. Vol. 41. P. 55–63. DOI: 10.1093/jom/ufaf006.
- Yan J., Suhaimi M.A., Sharif S. et al. Enhancing tool life and surface quality in high-speed milling of Ti6Al4V: a comparative study of flood and minimum quantity lubrication cooling strategies // The International Journal of Advanced Manufacturing Technology. 2025. Vol. 141. P. 3089–3110. DOI: 10.1007/s00170-025-1680.
- Wang Q., Chen X., An Q. et al. Research on cutting performance and tool life improvement methods of titanium alloy ultra-high speed milling tools // Journal of Manufacturing Processes. 2024. Vol. 131. P. 38–51. DOI: 10.1016/j.jmapro.2024.09.018.
- Wang R., Song Q., Peng Y. et al. Toward digital twins for high-performance manufacturing: Tool wear monitoring in high-speed milling of thin-walled parts using domain knowledge // Robotics and Computer-Integrated Manufacturing. 2024. Vol. 88. Art. 102723. DOI: 10.1016/j.rcim.2024.102723.