Исследование склонности к деформационному упрочнению и изменения коррозионной стойкости в зависимости от температуры закалки стали 12Х14АМФ со сверхравновесным содержанием азота
1Федеральное государственное унитарное предприятие «Всероссийский научно-исследовательский институт авиационных материалов» Национального исследовательского центра «Курчатовский институт», Москва, Россия; admin@viam.ru
2Федеральное государственное бюджетное учреждение науки «Институт металлургии и материаловедения им. А.А. Байкова» Российской академии наук, Москва, Россия; imet@imet.ac.ru
Проведено комплексное исследование влияния температуры закалки (900–1100 °С) на структуре, механические свойства, деформационное упрочнение и коррозионную стойкость высокоазотистой стали мартенситного класса 12Х14АМФ со сверхравновесным содержанием азота, полученной методом электрошлакового переплава под давлением азота. Установлено, что закалка с 1050 °С обеспечивает оптимальный комплекс свойств: по пределу прочности, показателю упрочнения, ресурсу упрочнения и току коррозии в 3,5%-ном растворе NaCl.
Введение
Разработка конструкционных материалов с высокими эксплуатационными характеристиками для работы в условиях интенсивного изнашивания, контактной усталости и агрессивных сред является одной из приоритетных задач современного материаловедения [1–9]. Особое место среди перспективных конструкционных материалов занимают высокоазотистые стали, в которых азот является легирующим элементом, обеспечивающим одновременное повышение прочностных и коррозионных характеристик [10–12]. Анализ научных работ по данному направлению показывает, что стали с равновесным и сверхравновесным содержанием азота зарекомендовали себя как серьезная альтернатива углеродистым сталям при работе в условиях ударного нагружения и контактной усталости [13, 14].
Особый интерес представляют экономнолегированные стали мартенситного класса со сверхравновесным содержанием азота, получаемые методом электрошлакового переплава под избыточным давлением азота (ЭШПД). В отличие от традиционного азотирования, обеспечивающего лишь поверхностное насыщение, ЭШПД позволяет достичь однородного распределения азота по всему сечению изделия, что обеспечивает повышение не только поверхностных, но и объемных характеристик изделия [15, 16]. Помимо того, что ЭШПД позволяет получать содержание азота больше равновесного, обеспечивается существенное снижение содержания неметаллических включений по сравнению с выплавкой без последующего переплава [10, 17].
Деформационное упрочнение является одной из важнейших эксплуатационных характеристик мартенситных сталей, определяющей их поведение при контактных, ударных и циклических нагрузках [18]. Количественное описание деформационного упрочнения возможно осуществить с помощью степенного закона Холломона [19] и универсальной модели Джонсона–Кука [20], широко применяемой при численном моделировании динамических процессов [21]. В работах [13, 22, 23] детально исследованы механизмы деформационного упрочнения ряда конструкционных сталей специального назначения применительно к задачам авиационного и машиностроительного применения.
Вместе с тем данные о склонности к деформационному упрочнению экономнолегированных мартенситных сталей системы Cr–Ni–Mn–Mo со сверхравновесным содержанием азота в зависимости от режима термической обработки в отечественной и зарубежной научно-технической литературе практически отсутствуют.
Цель данного исследования – установление закономерностей влияния температуры закалки на структуру, механические свойства, деформационное упрочнение и коррозионную стойкость высокоазотистой стали мартенситного класса системы Cr–Ni–Mn–Mo.
Материалы и методы
В качестве объекта исследования использовалась высокоазотистая конструкционная сталь мартенситного класса 12Х14АМФ, разработанная для изготовления изделий, работающих в условиях высоких контактных напряжений. Сверхравновесное содержание азота достигнуто методом ЭШПД согласно технологии, разработанной в НИЦ «Курчатовский институт» – ВИАМ [10, 16]. Из полученных слитков методом горячей деформации изготовлены прутки Ø25 мм, из которых вырезали образцы для исследований.
Фазовые превращения при нагреве исследовали методом дифференциальной сканирующей калориметрии (ДСК) согласно ГОСТ Р 56754–2015 в диапазоне температур 20–1200 °С при скорости нагрева 10 К/мин в атмосфере аргона высокой чистоты.
Металлографические исследования микроструктуры проводили методами световой микроскопии (увеличение ×(100–500)) на образцах, протравленных в реактиве Марбле.
Твердость измеряли методом Виккерса (HV0,5) согласно ГОСТ 2999–75 при нагрузке 9,807 Н и продолжительности выдержки 10–15 с.
Механические свойства при статическом растяжении определяли на образцах согласно ГОСТ 1497–2023, оценивали: предел прочности σв, условный предел текучести σ0,2, относительное удлинение δ и относительное сужение ψ.
Коррозионную стойкость оценивали методом потенциодинамической поляризации в 3,5%-ном растворе NaCl согласно ГОСТ Р ИСО 17475–2012. Из поляризационных кривых методом Тафеля определяли потенциал коррозии Ecor, плотность тока коррозии icor, потенциал питтингообразования Epit, скорость коррозии рассчитывали по закону Фарадея.
Для количественной оценки деформационного упрочнения использовали степенной закон Холмолона σ = Kεn (ε – пластическая деформация; n – показатель упрочнения; K – коэффициент прочности) и феноменологическую модель Джонсона–Кука [20]:
$$ \sigma = (A + B\epsilon^n)(1 + C \ln(\frac{\epsilon}{\epsilon_0}))(1 - (\frac{T-T_0}{T_{\text{melt}}-T_0})^m), $$
где σ – напряжение течения; A – предел текучести, МПа; B – коэффициент деформационного упрочнения, МПа; n – показатель деформационного упрочнения; C – коэффициент скоростной чувствительности; m – показатель температурного разупрочнения; ε – пластическая деформация; ε₀ – скорость деформации; T – температура; Tmelt – температура плавления материала. Параметры модели идентифицировали методом наименьших квадратов.
Результаты и обсуждение
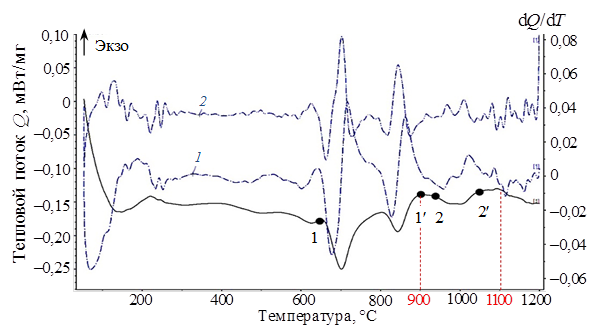
Для оценки протекания фазовых превращений проведена сканирующая калориметрия и получена кривая ДСК (рис. 1) высокоазотистой стали 12Х14АМФ. По кривой установлены два интервала наиболее важных фазовых превращений – участки 1–1′ и 2–2′. Начало участка 1–1′ при температуре 650 °С связано с началом протекания фазового превращения α→γ. До температуры 650 °С происходил отпуск мартенсита, выделение карбидных и нитридных фаз из твердого раствора, а также карбонитридных фаз типа (Cr, Fe)(C, N). При температуре ~770 °С происходит завершение фазового перехода и выравнивание термограммы. Далее при температуре ~810 °С реализуется частичное растворение избыточных фаз, в основном карбидов цементитного типа (Fe, Cr)₃C, которые также могут быть легированы азотом.
На участке 2–2′ в диапазоне температур 900–1100 °С на кривой ДСК наблюдается широкий эндотермический эффект. Он вызван сразу двумя взаимосвязанными процессами: окончательным растворением карбонитридных фаз и активной аустенизацией матрицы. На производных 1 и 2 кривых dQ/dT регистрируется несколько процессов растворения избыточных фаз: карбидов на основе хрома и нитридов на основе ванадия. Ввиду того, что процесс полного растворения избыточных фаз заканчивается около температуры 1100 °С, последующий нагрев выше данной температуры будет приводить к интенсивному росту аустенитных зерен и снижению механических свойств, в особенности относительного удлинения и ударной вязкости. В связи с этим исследования свойств целесообразно проводить в интервале температур 900–1100 °С.
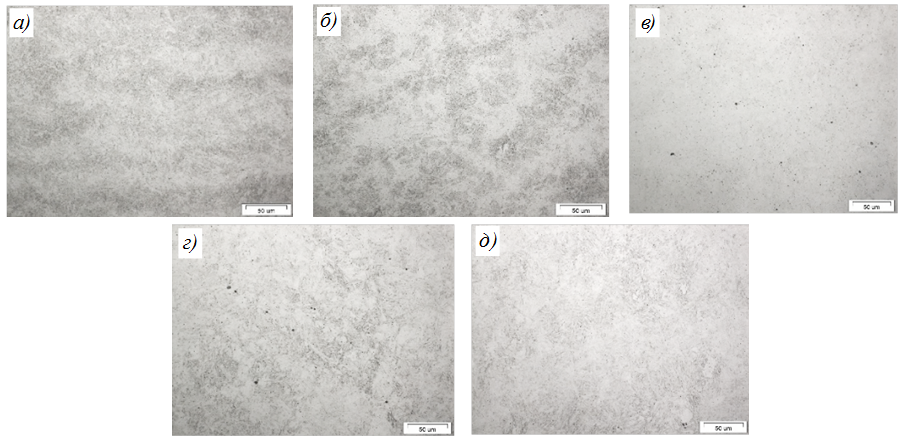
Микроструктуры образцов после закалки с температур 900, 950, 1000, 1050 и 1100 °С при увеличении ×500 представлены на рис. 2. После закалки с температуры 900 °С формируется мелкоигольчатый мартенсит с избыточными фазами. При повышении температуры до 950–1000 °С количество нерастворенных частиц карбидов, нитридов и карбонитридов заметно снижается. При закалке с температуры 1000 °С формируется достаточно однородная структура с мелкоигольчатым мартенситом и мелкодисперсными избыточными фазами. Начиная с температуры 1050 °С степень дисперсности мартенсита снижается вследствие увеличения доли растворенных легирующих элементов в матрице и происходит рост аустенитного зерна. При температуре 1100 °С наблюдается также ярко выраженная среднеигольчатая мартенситная структура, что подтверждает интенсивный рост зерна в процессе нагрева [12, 13, 24, 25].
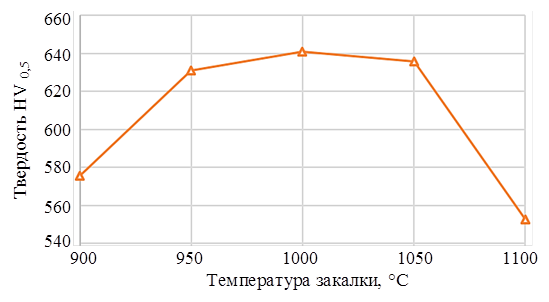
По характеру изменения твердости в зависимости от температуры закалки (рис. 3) можно подтвердить протекание фазовых превращений. Максимум твердости 641 HV0,5 наблюдается при 1000 °С, что на ~11 % больше, чем при 900 °С (576 HV0,5). В свою очередь, это связано с упрочнением мартенситной матрицы за счет растворения избыточных фаз в твердом растворе. Начиная с 1050 °С происходит более интенсивное растворение частиц карбидов и нитридов и упрочнение мартенситной матрицы, но при этом происходит снижение твердости, что связано с активным ростом аустенитного зерна при нагреве. Для хромистых мартенситных сталей такое поведение является закономерным и описано в других научно-технических источниках [12, 26].
Характер формирования диаграмм растяжения (рис. 4) является классическим для сталей мартенситного класса: плавный переход из упругой области в пластическую без какой-либо площадки текучести, а затем интенсивное деформационное упрочнение [13, 15]. Предел прочности σв монотонно растет с 1620 МПа при 900 °С и достигает максимума ~1860 МПа при 1050 °С. При этом предел текучести достигает максимума ~1310 МПа при 950 °С, что связано с высокой плотностью избыточных фаз и достаточным растворением легирующих элементов для упрочнения мартенситной матрицы. Затем с увеличением температуры закалки значение σ0,2 снижается до 1200 МПа при 1100 °С.
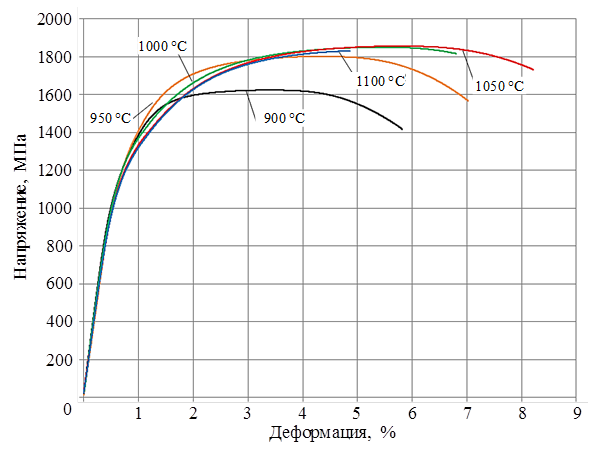
Во всем исследованном диапазоне отношение σ0,2/σв составляет 0,65–0,75 – это свидетельствует о том, что у материала присутствует запас деформационного упрочнения [13, 15].
Лучшие показатели пластичности зафиксированы при 950 °C: δ = 13 %, ψ = 34 %. При более высоких температурах 1000–1100 °C пластичность δ заметно снижается до 7–10 %, ψ ‒ до 7–15 %. Возможная причина снижения пластических характеристик состоит в том, что в однородном мартенсите деформация начинает локализоваться в полосах сдвига [27].
Линеаризация уравнения Холломона в координатах lnσ–lnε показала, что модель достаточно адекватно описывает поведение образцов по всем режимам (R² = 0,90–0,99). Показатель упрочнения n монотонно растет с 0,033 при 900 °C до максимума n = 0,061 при 1050 °C (табл. 1). Ресурс упрочнения Δσ при 1050 °C составляет 640 МПа, что в 1,6 раза больше, чем при 900 °C. Физически такое возрастание параметра n объясняется тем, что при полном растворении карбонитридных фаз могут формироваться атмосферы Коттрелла вокруг дислокаций, затрудняя их движение [22, 27].
Анализ ресурса деформационного упрочнения показывает, что с увеличением температуры закалки максимум ресурса увеличился в 1,6 раза: с 400 МПа при 900 °C до 640 МПа при 1050 °C. При этом отношение σ0,2/σв снижается с 0,753 до 0,656, что в свою очередь свидетельствует о расширении степени деформационного упрочнения. Показатель n при переходе от 900 к 1050 °C увеличивается в ~1,85 раза, что связано с более интенсивным упрочнением мартенситной матрицы за счет растворения легирующих элементов, в частности азота. Как указано ранее, вблизи нитридов могут формироваться атмосферы Коттрелла, что также приводит к эффективному торможению скольжения дислокаций [27].
| Температура закалки, °C | n | K, МПа | σ0,2/σв | Ресурс деформационного упрочнения Δσ, МПа |
|---|---|---|---|---|
| 900 | 0,033 | 1828 | 0,753 | 400 |
| 950 | 0,050 | 2157 | 0,728 | 490 |
| 1000 | 0,058 | 2287 | 0,676 | 600 |
| 1050 | 0,061 | 2323 | 0,656 | 640 |
| 1100 | 0,056 | 2223 | 0,656 | 630 |
Помимо деформационного упрочнения по модели Холломона, проведена идентификация параметров модели Джонсона–Кука (табл. 2). Коэффициент скоростной чувствительности C ведет себя нелинейно: при 900–950 °C он невысокий (0,019–0,020), а при переходе к 1000 °C и более скачком вырастает до 0,060. По-видимому, при 900–950 °C скоростную чувствительность в основном определяют нерастворенные карбонитридные частицы через дисперсионное упрочнение. Как только температура закалки преодолевает температуру начала активного растворения частиц (1000 °C), механизм претерпевает изменение: скольжение дислокаций контролируется термически активированными процессами в пересыщенном азотом твердом растворе, в связи с чем наблюдается резкий рост значений параметра C.
Если сравнивать точность двух моделей, то модель Холломона более точно описывает квазистатическое упрочнение: средний показатель среднеквадратичного отклонения равен 122 МПа против 392 МПа по модели Джонсона–Кука ‒ разница более чем в 3 раза. Данное расхождение является закономерным: показатель n в двух моделях имеет принципиально разный физический смысл. В модели Холломона n ‒ это истинный показатель деформационного упрочнения, который явно следует из наклона кривой lnσ–lnε. По модели Джонсона–Кука показатель n связан с описанием формы нормированной кривой упрочнения относительно предела текучести A, поэтому значения и расходятся (0,033–0,061 против 0,53–0,76). При этом по обеим моделям получен идентичный результат: в диапазоне температур 1000–1050 °C реализуется максимальное деформационное упрочнение.
| Температура закалки, °C | А, МПа | B, МПа | C | n | m |
|---|---|---|---|---|---|
| 900 | 1220 | 756 | 0,020 | 0,70 | 1,12 |
| 950 | 1310 | 791 | 0,019 | 0,53 | 1,11 |
| 1000 | 1250 | 791 | 0,060 | 0,76 | 0,91 |
| 1050 | 1220 | 791 | 0,060 | 0,68 | 1,00 |
| 1100 | 1200 | 791 | 0,060 | 0,61 | 1,03 |
Потенциодинамические испытания в 3,5%-ном растворе NaCl выявили характерную зависимость коррозионной стойкости от температуры закалки (табл. 3). В диапазоне температур 900–1000 °C ток коррозии icor растет с 0,110 до 0,436 мкА/см², что ускоряет коррозионные процессы при электрохимическом взаимодействии. Значения потенциалов питтинга Epit при этом находятся ниже или близко к значениям Ecor, что прямо указывает на неустойчивое пассивное состояние поверхности. Это связано с наличием высокого содержания избыточных карбидных и нитридных фаз на основе хрома, которые в свою очередь обедняют твердый раствор по данному легирующему элементу, в результате чего пассивирующая пленка претерпевает ускоренное разрушение [25, 28].
При закалке с 1050 °C коррозионная стойкость увеличивается, что также подтверждает предыдущие исследования. Ток коррозии icor снижается до 0,013 мкА/см², что в 33 раза ниже, чем при закалке с 1000 °C. Расчетная скорость коррозии Vcor = 0,15 мм/год, потенциал коррозии сдвигается в наиболее положительную область (Ecor = –89 мВ), а Epit = +158 мВ заметно лучше, чем при всех остальных режимах. Увеличение коррозионной стойкости связано с растворением карбонитридных фаз в твердом растворе, вследствие чего хром и азот равномерно распределяются по мартенситной матрице и это создает условия для формирования однородной, химически устойчивой пассивной пленки в хлоридсодержащей среде. При 1100 °C ситуация выглядит неоднозначно: формально ток коррозии icor тоже низкий, однако Epit = –167 мВ, что ниже Ecor. Это означает, что устойчивость пассивирующей пленки значительно снижается и, по-видимому, связано с увеличением степени разнозернистости в структуре.
| Температура закалки, °C | Потенциал коррозии Ecor, мВ | Плотность тока коррозии icor, мкА/см² | Скорость коррозии Vcor, мм/год | Потенциал питтингообразования Epit, мВ |
|---|---|---|---|---|
| 900 | ‒139 | 0,110 | 1,28 | ‒138 |
| 950 | ‒226 | 0,209 | 2,45 | ‒128 |
| 1000 | ‒198 | 0,436 | 5,10 | ‒131 |
| 1050 | ‒89 | 0,013 | 0,15 | +158 |
| 1100 | ‒182 | 0,0001 | 0,001 | –167 |
Заключение
Методом ДСК установлено, что в высокоазотистой стали 12Х14АМФ мартенситного класса системы Cr–Ni–Mn–Mo завершение растворения карбонитридных фаз и гомогенизация аустенита происходят в диапазоне температур 900–1100 °C, в результате чего данный диапазон выбран для проведения исследования структуры, механических свойств и коррозионной стойкости
Металлографический анализ подтвердил последовательное растворение карбонитридных включений с ростом температуры закалки и изменение степени дисперсности мартенситной структуры. Установлено, что наиболее однородная мелкодисперсная структура достигается при 1000–1050 °C. Дальнейшее увеличение температуры закалки приводит к полному растворению избыточных фаз и снижению дисперсности мартенсита.
Наибольший предел прочности σв = 1860 МПа достигается при закалке с 1050 °C. Отношение σ0,2/σв во всем диапазоне температур составляет 0,65–0,75, что указывает на достаточную склонность к деформационному упрочнению.
По модели Холломона показатель n монотонно возрастает с 0,033 при 900 °C до максимума n = 0,061 при 1050 °C. Ресурс деформационного упрочнения Δσ = 640 МПа при 1050 °C превышает значение при 900 °C в 1,6 раза.
Параметры модели Джонсона–Кука выявили увеличение коэффициента скоростной чувствительности C в 3 раза при увеличении температуры закалки >1000 °С, что связано с началом интенсивного растворения избыточных фаз. Модель Холломона обеспечивает точность аппроксимации квазистатического упрочнения в 3,2 раза больше, чем модель Джонсона–Кука.
Закалка с 1050 °C обеспечивает наилучшую коррозионную стойкость в 3,5%-ном растворе NaCl: icor = 0,013 мкА/см2, Vcor = 0,15 мм/год, Epit = +158 мВ – ток коррозии в 33 раза ниже по сравнению с закалкой с 1000 °C, что обуславливает формирование прочной пассивирующей пленки вследствие растворения избыточных фаз на основе хрома в твердом растворе.
При температуре закалки 1050 °C реализуется наилучший комплекс механических свойств и коррозионной стойкости, что достигается упрочнением твердого раствора.
Работа выполнена при поддержке ЦКП «Климатические испытания» НИЦ «Курчатовский институт» – ВИАМ в рамках реализации комплексного научного направления 2. «Фундаментально-ориентированные исследования, квалификация материалов, неразрушающий контроль» в соответствии со «Стратегическими направлениями развития материалов и технологий их переработки на период до 2030 года» [29].
- Ерасов В. С., Орешко Е. И. Механические испытания и свойства конструкционных авиационных металлических материалов: учебное пособие / под общ. ред. Е. Н. Каблова. М.: НИЦ «Курчатовский институт» – ВИАМ, 2023. 344 с.
- Ерасов В. С., Сибаев И. Г. Схема разработки и оценки свойств конструкционных авиационных композиционных материалов // Авиационные материалы и технологии. 2023. № 1 (70). С. 61–81. URL: http://www.journal.viam.ru (дата обращения: 25.02.2026). DOI: 10.18577/2713-0193-2023-0-1-61-81.
- Горбовец М. А., Ходинев И. А., Монин С. А. Испытания конструкционных металлических материалов на скорость роста трещины усталости в коррозионно-активной среде (обзор) // Труды ВИАМ. 2022. № 12 (118). С. 135–144. URL: http://www.viam-works.ru (дата обращения: 25.02.2026). DOI: 10.18577/2307-6046-2022-0-12-135-144.
- Мараховский П. С., Баринов Д. Я., Шорстов С. Ю., Воробьев Н. Н. Вопрос создания физических и математических моделей тепло- и массопереноса при изготовлении деталей методом аддитивных технологий (обзор) // Авиационные материалы и технологии. 2022. № 2 (67). С. 111–119. URL: http://www.journal.viam.ru (дата обращения: 25.02.2026). DOI: 10.18577/2713-0193-2022-0-2-111-119.
- Горбовец М. А., Ходинев И. А., Карашаев М. М., Рыжков П. В. Испытания на малоцикловую усталость с выдержкой в цикле жаропрочных металлических материалов (обзор) // Труды ВИАМ. 2022. № 5 (111). С. 123–137. URL: http://www.viam-works.ru (дата обращения: 25.02.2026). DOI: 10.18577/2307-6046-2022-0-5-123-137.
- Ходинев И. А., Баранова Е. В. Усталостная долговечность жаропрочного титанового сплава при различных частотах нагружения // Труды ВИАМ. 2024. № 9 (139). С. 71–82. URL: http://www.viam-works.ru (дата обращения: 25.02.2026). DOI: 10.18577/2307-6046-2024-0-9-71-82.
- Антипов В. В., Медведев И. М., Кутырев А. Е., Житнюк С. В. Исследование электрохимических свойств ненаполненных анодно-оксидных покрытий на алюминиевых сплавах марок 1163, В-1461 и В96Ц3п.ч. при ускоренных испытаниях // Труды ВИАМ. 2019. № 6 (78). С. 51–64. URL: http://www.viam-works.ru (дата обращения: 25.02.2026). DOI: 10.18577/2307-6046-2019-0-6-51-64.
- Фомина М. А., Заварзин С. В., Демин С. А. Исследование коррозионной стойкости алюминиевых образцов из сплава 1163-АТ с электропроводными гальваническими покрытиями в контакте с углепластиком ВКУ-39/ВТкУ-2.200 // Труды ВИАМ. 2023. № 10 (128). С. 96–104. URL: http://www.viam-works.ru (дата обращения: 25.02.2026). DOI: 10.18577/2307-6046-2023-0-10-96-104.
- Кравченко Д. В., Козлов И. А., Никифоров А. А., Толмачев Я. В. Влияние способов подготовки поверхности алюминиевого сплава 1163-АТ на адгезию гальванических покрытий // Труды ВИАМ. 2022. № 7 (113). С. 74–88. URL: http://www.viam-works.ru (дата обращения: 25.02.2026). DOI: 10.18577/2307-6046-2022-0-7-74-88.
- Крылов С. А., Евгенов А. Г., Щербаков А. И., Макаров А. А. Новая электрошлаковая печь под давлением ДЭШП-0,1: освоение и перспективы развития // Труды ВИАМ. 2016. № 5 (41). С. 28–35. URL: http://www.viam-works.ru (дата обращения: 25.02.2026). DOI: 10.18577/2307-6046-2016-0-5-4-4.
- Бакрадзе М. М., Вознесенская Н. М., Леонов А. В., Крылов С. А., Тонышева О. А. Разработка и исследование высокопрочной коррозионностойкой стали для деталей подшипников // Металлург. 2019. № 11. С. 39–44.
- Блинов В. М., Елистратов А. В., Колесников А. Г. и др. Влияние термической обработки на структурные превращения и свойства высокоазотистых хромистых сталей // Металловедение и термическая обработка металлов. 2000. № 6. С. 19–24.
- Севальнев Г. С., Власов И. И., Дульнев К. В. и др. Исследование износостойкости и контактной выносливости высокоуглеродистых и высокоазотистых сталей после химико-термической и термической обработки // Физико-механические испытания, прочность и надежность современных конструкционных и функциональных материалов: материалы XIV Всерос. конф. по испытаниям и исследованиям свойств материалов «ТестМат». М., 2022. С. 109–122.
- Рашев Ц. В. Высокоазотистые стали. Металлургия под давлением. София: Изд-во «Проф. Марин Дринов», 1995. 268 с.
- Костина М. В., Банных О. А., Блинов В. М. Особенности сталей, легированных азотом // Металловедение и термическая обработка металлов. 2000. № 12. С. 3–6.
- Ригина Л. Г. Исследование и разработка ЭШП и ЭШПД хромомарганцевых сталей, легированных азотом: дис. … канд. техн. наук. М., 2005. 149 с.
- Коробова Е. Н., Севальнев Г. С., Громов В. И., Леонов А. В. Стали для изготовления подшипников качения специального назначения (обзор) // Труды ВИАМ. 2021. № 11 (105). С. 3–11. URL: http://www.viam-works.ru (дата обращения: 25.02.2026). DOI: 10.18577/2307-6046-2021-0-11-3-11.
- Герасимов С. А., Куксенова Л. И., Лаптева В. Г., Оспенникова О. Г., Алексеева М. С., Громов В. И. Инженерия поверхности и эксплуатационные свойства азотированных конструкционных сталей: учебное пособие / под общ. ред. Е. Н. Каблова. М.: ВИАМ, 2019. 600 с.
- Hollomon J. H. Tensile deformation // Transactions of the Metallurgical Society of AIME. 1945. Vol. 162. P. 268–290.
- Johnson G. R., Cook W. H. A constitutive model and data for metals subjected to large strains, high strain rates and high temperatures // Proceedings 7th International Symposium on Ballistics. Hague, 1983. P. 541–547.
- Umbrello D., M'Saoubi R., Outeiro J. C. The influence of Johnson–Cook material constants on finite element simulation of machining of AISI 316L steel // International Journal of Machine Tools and Manufacture. 2007. Vol. 47. No. 3–4. P. 462–470. DOI: 10.1016/j.ijmachtools.2006.06.006.
- Севальнев Г. С., Севальнева Т. Г., Колмаков А. Г., Дульнев К. В., Крылов С. А. Исследование триботехнических характеристик коррозионностойких сталей с различным механизмом объемного упрочнения // Труды ВИАМ. 2021. № 10 (104). С. 3–11. URL: http://www.viam-works.ru (дата обращения: 25.02.2026). DOI: 10.18577/2307-6046-2021-0-10-3-11.
- Berns H., Ehrhardt R. Carbon or nitrogen alloyed quenched and tempered stainless steel – comparative study // Steel Research. 1996. Vol. 67. No. 8. Р. 343–349.
- Гаврилюк В. Г. Углерод, азот и водород в сталях: пластичность и хрупкость // Известия высших учебных заведений. Черная металлургия. 2015. Т. 58. № 10. С. 761–768. DOI: 10.17073/0368-0797-2015-10-761-768.
- Костина М. В. Развитие принципов легирования Cr-N сталей и создание коррозионностойких сталей нового поколения со структурой азотистого мартенсита и аустенита для высоконагруженных изделий современной техники: автореферат дис. … д-ра техн. наук. М., 2003. 42 с.
- Berns H., Escher C., Streich W. D. Martensitic high nitrogen steel for applications at elevated temperature // Materials science forum. Transaction Technical Publications Ltd., 1999. Vol. 318. P. 443–448.
- Cottrell A. H., Bilby B. A. Dislocation theory of yielding and strain ageing of iron // Proceedings of the Physical Society A. 1949. Vol. 62. P. 49–62.
- Блинов В. М., Лукин Е. И., Блинов Е. В., Самойлова М. А., Севальнев Г. С. Особенности разрушения при растяжении коррозионностойких аустенитных сталей со сверхравновесным содержанием азота // Деформация и разрушение материалов. 2021. № 4. С. 10–14. DOI: 10.31044/1814-4632-2021-4-10-14.
- Каблов Е. Н. Инновационные разработки ФГУП «ВИАМ» ГНЦ РФ по реализации «Стратегических направлений развития материалов и технологий их переработки на период до 2030 года» // Авиационные материалы и технологии. 2015. № 1 (34). С. 3–33. DOI: 10.18577/2071-9140-2015-0-1-3-33.