Влияние постотверждения на свойства стеклопластика на основе бисмалеинимидного связующего
1Федеральное государственное унитарное предприятие «Всероссийский научно-исследовательский институт авиационных материалов» Национального исследовательского центра «Курчатовский институт», Москва, Россия; admin@viam.ru
Проведено постотверждение стеклопластика на основе бисмалеинимидного связующего варьированием температуры и времени постотверждения. Определены теплофизические характеристики материала методами дифференциальной сканирующей калориметрии (ДСК) и динамического механического анализа (ДМА), а также механические характеристики при испытании на изгиб и межслойный сдвиг. Исследованы смещение пика реакции отверждения, визуальное изменение материала и изменение его механических характеристик при увеличении температуры и времени отверждения. Даны рекомендации по выбору рабочей температуры материала и предложения для дальнейших исследований.
Введение
Переход на полимерные композиционные материалы (ПКМ) взамен металлических – одна из ключевых задач современных авиационной и космической отраслей. Обеспечение технологического развития летательных аппаратов невозможно без внедрения решений на основе ПКМ, позволяющих снизить массу конструкции при сохранении или повышении ее удельной прочности, жесткости и долговечности [1, 2]. С одной стороны, реализуется замена ранее внедренных композиционных материалов на новые, обладающие улучшенными физико-механическими характеристиками, с другой – ведутся работы по разработке новых ПКМ для замены традиционных металлических сплавов элементов планера и двигательных установок [3–6]. В то же время применение ПКМ в качестве конструкционных материалов ограничено термостойкостью полимерной матрицы. При длительной эксплуатации при температуре >350 °С в термореактивных связующих начинаются необратимые процессы деструкции и происходит потеря несущей способности, что делает невозможным применение таких материалов в высокотемпературных зонах конструкций. Таким образом, основные современные исследования по применению ПКМ ограничены рабочими температурами до 350 °С.
В НИЦ «Курчатовский институт» – ВИАМ разработаны стеклопластики и углепластики конструкционного назначения на основе эпоксидных связующих марок ВСЭ-1212 и ВСЭ-34. Рабочая температура новых материалов на основе эпоксидной матрицы не может превышать 200 °С, поэтому разработаны ПКМ на основе полиимидных связующих с рабочей температурой >300 °С. Стеклопластик марки ВПС-72 и углепластик марки ВКУ-61 на основе расплавного полиимидного связующего марки ВС-51 обладают высокими упруго-прочностными свойствами и сохранением свойств при рабочей температуре 320 °С. Однако при переработке связующего ВС-51 и материалов на его основе требуются термостойкие вспомогательные материалы и технологическое оснащение при изготовлении ПКМ. В связи с этим в НИЦ «Курчатовский институт» – ВИАМ разработаны и исследованы бисмалеинимидное связующее марки ВСТ-71 и ПКМ на его основе [7].
Бисмалеинимидные связующие позволяют формовать ПКМ при температурах не более 200 °С с последующим постоверждением без использования специальной оснастки и подачи давления, которое увеличивает температуру стеклования получаемого ПКМ и сохраняет упруго-механические характеристики при повышенных температурах. Термообработка при температурах >200 °С повышает температуру стеклования за счет увеличения плотности сшивки полимерной матрицы и стабилизирует механические характеристики пластиков при повышенных температурах. В процессе постотверждения при высоких температурах (>200 °С) активируются реакции полимеризации (в том числе ene-реакция и реакция Дильса–Альдера), что приводит к образованию новых химических связей между макромолекулами, ограничению подвижности сегментов полимерной цепи и, как следствие, повышению температуры стеклования.
Важной задачей является исследование параметров постотверждения ПКМ на основе бисмалеинимидных связующих. Так, слишком небольшая температура воздействия не окажет существенного влияния на композиционный материал, а слишком высокая – может привести к началу реакций термодеструкции. Данная проблематика ранее ограниченно рассмотрена в отечественных и зарубежных научных исследованиях [8–19].
Цель данной работы – изучить влияние параметров постотверждения на свойства стеклопластика на основе бисмалеинимидного связующего. Для достижения этой цели поставлены задачи по исследованию свойств стеклопластиков, постотвержденных по разным температурным режимам, выбору режима, при котором обеспечиваются наилучшие свойства материала, и проведению повторного исследования свойств стеклопластиков, постотвержденных при выбранной температуре за разные временные промежутки.
Материалы и методы
В качестве исследуемого материала применяли стеклопластик марки ВПС-75 на основе бисмалеинимидного связующего марки ВСТ-71 и стеклянной ткани марки Т-10-14. Для изготовления препрега стеклопластика использовали по одной партии каждого из исходных материалов. Плиты стеклопластика, состоящие из 9 слоев препрега каждая, изготавливали методом вакуум-автоклавного формования по единому режиму с конечной температурой формования, равной 200 °С.
Для проведения дальнейших испытаний из плит стеклопластика вырезали заготовки с геометрическими размерами, достаточными для изготовления образцов. Перед проведением постотверждения измеряли толщину и плотность заготовок для исключения фактора влияния разных массовых и объемных долей матрицы и наполнителя на их свойства. Толщину заготовки измеряли микрометром по ГОСТ 6507–90 в центре каждой из ее сторон, плотность – по ГОСТ 15139–69 методом обмера и взвешивания.
Толщина заготовок варьировалась от 1,95 до 2,10 мм, плотность находилась в интервале значений от 1,87 до 1,92 г/см3. Рассчитанные для данных показателей коэффициенты вариации [20], которые характеризуют степень однородности и стабильности свойств композиционного материала, не превышали 2 %, что свидетельствует о качественном контроле процесса формования и достаточно равномерном распределении компонентов пластика (связующего и армирующего наполнителя). Исходя из этого, при рассмотрении результатов исследований и испытаний пренебрегали разницей в соотношении массовых долей компонентов как фактором, оказывающим влияние на исследуемые физико-механические свойства материала.
Параметры постотверждения исследовали путем термической обработки заготовок в камерной печи с точностью поддержания нагрева в камере не более ±5 °С. Исследование проводили в два этапа: на первом – исследовали влияние температуры постотверждения при фиксированном времени испытания, на втором – выбирали температуру отверждения, варьировали время проведения испытания при данной температуре.
Для обоих этапов исследования перед началом испытания заготовки кондиционировали в течение не менее 24 ч при температуре воздуха 23±5 °С и относительной влажности не более 65 %, затем взвешивали на весах с ценой деления 0,01 г, наибольшим пределом взвешивания 510 г и классом точности II по ГОСТ OIML R 76-1–2011. После завершения испытания образцы выдерживали при тех же условиях и повторно взвешивали на тех же весах. С учетом того, что разность масс каждого из образцов до и после постотверждения составляла не более 0,5 %, потерей масс как фактором, оказывающим влияние на свойства стеклопластика, пренебрегали.
На первом этапе исследовали 15 заготовок. Заготовка под номером 1.1 являлась контрольной и воздействию повышенных температур не подвергалась. Заготовки 1.2–1.15 исследовали в соответствии с параметрами, приведенными в табл. 1, а затем постотверждали в течение 480±5 мин.
| Номер заготовки | 1.2 | 1.3 | 1.4 | 1.5 | 1.6 | 1.7 | 1.8 |
| Температура, °С | 200 | 210 | 220 | 230 | 240 | 250 | 260 |
| Продолжение | |||||||
Номер заготовки | 1.9 | 1.10 | 1.11 | 1.12 | 1.13 | 1.14 | 1.15 |
Температура, °С | 270 | 280 | 290 | 300 | 310 | 320 | 330 |
Для исследования влияния длительности постотверждения на свойства материала из диапазона, приведенного ранее, выбрана температура постотверждения 250 °С. Заготовки стеклопластика подвергали циклической выдержке при температуре 250±5 °С с длительностью одного цикла, равной 8 ч, имитируя таким образом процесс термического старения (табл. 2).
Номер заготовки | 2.1 | 2.2 | 2.3 | 2.4 |
|---|---|---|---|---|
| Количество циклов | 2 | 4 | 8 | 16 |
| Общее время отверждения, ч | 16 | 32 | 64 | 128 |
Из всех 19 заготовок изготовлены образцы для проведения дальнейших испытаний. Для всех заготовок проводили единый комплекс испытаний.
Для определения характеристических значений температуры и энтальпии реакции, а также для определения температуры стеклования применяли метод дифференциальной сканирующей калориметрии (ДСК). Значения температур и энтальпии реакции определяли по ГОСТ Р 56755–2015 методом сканирования по температуре в диапазоне температур от 50 до 400 °С со скоростью нагрева образцов 10 °С/мин.
Температуру стеклования определяли методом динамического механического анализа (ДМА) по ГОСТ Р 56753–2015. Скорость нагрева при проведении испытаний составляла 5 °С/мин.
Температуру начала термической деструкции отвержденного связующего определяли методом термогравиметрического анализа (ТГА) по ГОСТ 29127–91 со скоростью нагрева образца 10 °С/мин.
Механические характеристики стеклопластика при изгибе определяли по ГОСТ Р 56805–2015 методом А. Для этого из плит стеклопластика вырезали образцы размерами, соответствующими классу III. Испытание проводили при температурах 23±2 °С и 220 °С со скоростью нагружения 3 мм/мин.
Предел прочности при межслойном сдвиге определяли по ГОСТ Р 57745–2017. Испытание проводили при температурах 23±2 °С и 220 °С со скоростью перемещения наконечника 1 мм/мин.
Работа выполнена с использованием оборудования ЦКП «Климатические испытания» НИЦ «Курчатовский институт» – ВИАМ.
Результаты и обсуждение
На рис. 1 показаны образцы стеклопластика, подготовленные для проведения испытаний первого этапа исследования.
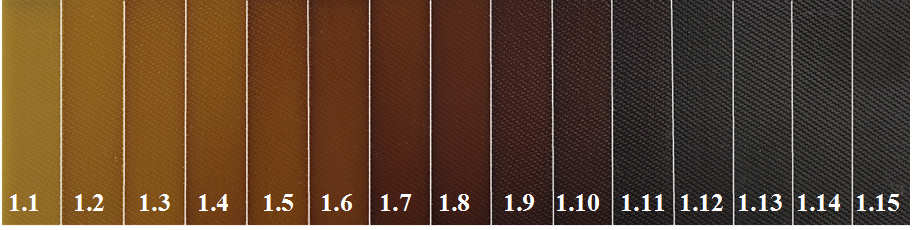
Следует отметить визуальное изменение исследуемых заготовок стеклопластика. Как показано на рис. 1, по мере увеличения температуры постотверждения наблюдается постепенный переход окраски образцов от желтой к темно-коричневой и далее к черной. Данный эффект обусловлен присутствием в составе полимерной сетки бисмалеинимидного связующего ароматических фрагментов, которые при высоких температурах подвергаются термическим и термоокислительным превращениям. При постотверждении активируются побочные реакции, сопровождающиеся образованием сопряженных систем, что приводит к смещению спектра поглощения в видимую область и, как следствие, к потемнению материала. Дополнительный вклад в изменение цвета вносит поверхностное термоокисление под действием кислорода воздуха, при котором формируются окисленные слои, также являющиеся центрами светопоглощения.
Результаты определения теплофизических свойств образцов, подвергнутых постотверждению, представлены в табл. 3: энтальпия реакции и температура пика тепловыделения, определенные методом ДСК; температура стеклования, определенная методом ДМА. Все ДСК-кривые в процессе нагрева показывали схожее поведение. В качестве примера на рис. 2 представлены ДСК-кривые образцов, маркированных 1.1, 1.7 и 1.15.
Номер заготовки | Температура стеклования, °С | Энтальпия реакции отверждения, Дж/г | Температура пика реакции отверждения, °С |
|---|---|---|---|
1.1 | 226 | 1,802 | 299 |
1.2 | 230 | 1,693 | 302 |
1.3 | 232 | 2,239 | 307 |
1.4 | 235 | 2,638 | 304 |
1.5 | 242 | 2,531 | 313 |
1.6 | 257 | 1,123 | 315 |
1.7 | 263 | 4,869 | 311 |
1.8 | 278 | 3,314 | 314 |
1.9 | 284 | 2,138 | 311 |
1.10 | 297 | 2,725 | 320 |
1.11 | 308 | 2,951 | 321 |
1.12 | 327 | 3,409 | 317 |
1.13 | 331 | 0,763 | 325 |
1.14 | 332 | 0,479 | 330 |
1.15 | 340 | 1,262 | 330 |
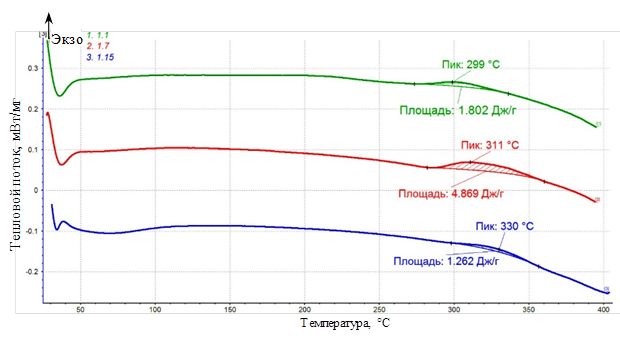
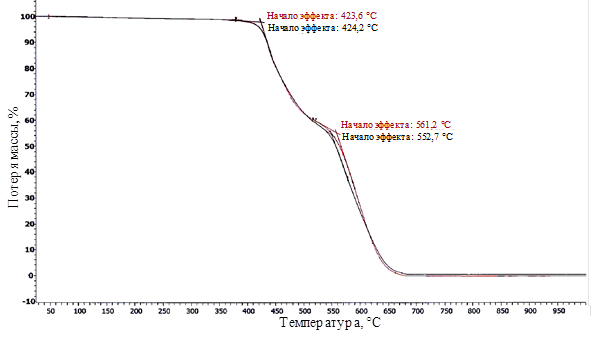
Видно, что, несмотря на дополнительную термообработку стеклопластиков, при температурах >250 °С регистрируется незначительное тепловыделение, которое характеризуется энтальпией реакции не более 5 Дж/г. При этом по мере возрастания температуры постотверждения на графиках наблюдается смещение температуры пика тепловыделения в область более высоких температур. С учетом того, что температура экстраполированного начала термической деструкции отвержденного связующего ВСТ-71 составляет 424 °С (рис. 3), а масса образцов стеклопластика после проведения ДСК остается неизменной, тепловыделение, наблюдаемое на ДСК-кривых (рис. 2), характеризует реакцию образования новых структурных связей в сетчатой полимерной матрице, а не процесс ее деструкции.
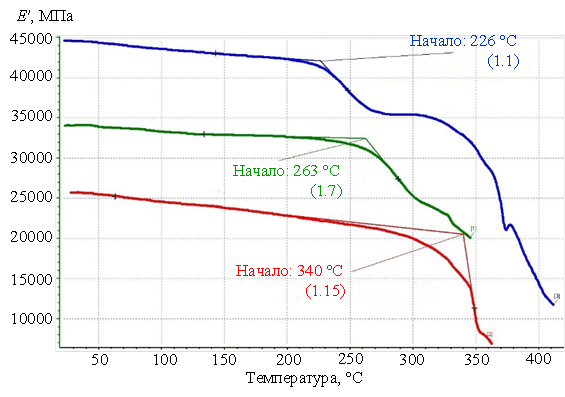
Этот вывод также подтверждается увеличением температуры стеклования стеклопластика, наблюдаемым при возрастании величины температуры постотверждения (табл. 3, рис. 4). Температуру стеклования определяли методом ДМА. ДМА-кривые всех образцов, как и в случае определения методом ДСК, имеют схожее термическое поведение. На рис. 4 представлены графики образцов, маркированных 1.1, 1.7 и 1.15. Следует отметить, что ДМА является предпочтительным методом определения температуры стеклования ПКМ, поскольку фиксирует масштабный отклик физико-механических свойств композитов на нагрев. В то время как методом ДСК можно определить лишь едва заметные термодинамические изменения в объеме образца из-за высокой чувствительности полимерной матрицы к механическим изменениям. Методом ДСК фиксируется небольшой скачок изменения теплоемкости в исследуемом образце, который сложно корректно идентифицировать. С помощью метода ДМА измеряют изменение модуля упругости E' и тангенса угла механических потерь tgδ, что позволяет корректно оценить температуру стеклования в ПКМ, в том числе и в стеклопластике.
Испытание на изгиб идеально подходит для сравнения одного и того же материала после влияния различных факторов. При испытании на изгиб материал одновременно воспринимает как растягивающие, так и сжимающие нагрузки. Поскольку верхний слой образца при изгибе сжимается, а нижний растягивается, то именно матрица, связывающая волокна вместе, подвергается наибольшей сжимающей нагрузке, в то время как волокна выдерживают основные растягивающие нагрузки. В то же время изгиб сопровождается межслойными напряжениями, поэтому с помощью испытания на изгиб можно косвенно оценивать и межслойный сдвиг ПКМ. В табл. 4 приведены результаты определения предела прочности при изгибе образцов стеклопластика, подвергшихся постотверждению при различных температурах.
| Номер заготовки | Предел прочности при изгибе, МПа, при температуре испытания, °С | Сохранение свойств, % | |
|---|---|---|---|
| 23±2 | 220 | ||
1.1 | 870–970 | 630–770 | 74 |
1.2 | 840–970 | 660–790 | 79 |
1.3 | 870–1000 | 700–810 | 80 |
1.4 | 870–940 | 700–820 | 80 |
1.5 | 900–1000 | 710–810 | 80 |
1.6 | 870–980 | 730–850 | 85 |
1.7 | 900–970 | 730–840 | 84 |
1.8 | 910–940 | 750–880 | 87 |
1.9 | 880–940 | 700–860 | 85 |
1.10 | 890–910 | 690–830 | 82 |
1.11 | 860–910 | 700–840 | 85 |
1.12 | 810–910 | 690–840 | 88 |
1.13 | 810–900 | 650–800 | 83 |
1.14 | 770–940 | 630–800 | 80 |
1.15 | 780–880 | 640–790 | 84 |
| Примечание. В числителе – диапазон значений, в знаменателе – среднее значение. | |||
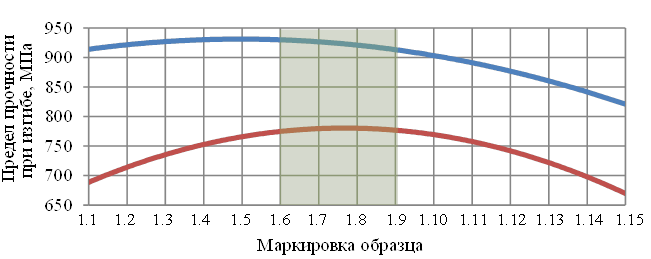
Графическое представление изменения прочности при изгибе для образцов стеклопластика показано на рис. 5. Анализ результатов испытаний при температуре 23±2 °С позволяет выявить следующие закономерности. Повышение температуры постотверждения сопровождается увеличением плотности спивки полимерной матрицы, что обуславливает рост ее жесткости и снижение способности к релаксации микронапряжений. Как следствие, матрица утрачивает эффективность в перераспределении нагрузки между армирующими волокнами, что приводит к ее растрескиванию при меньших деформациях и в конечном счете – к преждевременному разрушению стеклопластика.
Дополнительным фактором могут являться внутренние напряжения, возникающие при охлаждении образцов с температуры постотверждения до комнатной вследствие различия температурных коэффициентов линейного расширения (ТКЛР) матрицы и наполнителя. Чем выше степень сшивки, тем менее эластична матрица, что усиливает концентрацию напряжений на границе раздела «волокно–матрица» и может инициировать образование адгезионных дефектов.
Следует также учитывать, что при высокотемпературном постотверждении возможна частичная термическая деградация аппретирующих составов на поверхности стеклянных волокон, что дополнительно ослабляет межфазное взаимодействие и негативно сказывается на механических характеристиках материала.
Анализ результатов испытаний при температуре 220 °С (рис. 5) позволяет выделить три характерные температурные зоны постотверждения.
Для определения механических свойств стеклопластика, связанных с его матрицей, проводили испытание на межслойный сдвиг (табл. 5). Прочность полимерной матрицы при сдвиговых нагрузках задает прочность композиционного материала при межслойном сдвиге, так как именно матрица удерживает слои наполнителя вместе. Сравнение одного и того же материала после какого-либо изменения, связанного с матрицей, при испытании на межслойный сдвиг наиболее точно позволит оценить влияние факторов на матрицу в целом.
| Номер заготовки | Предел прочности при межслойном сдвиге, МПа, при температуре испытания, °С | Сохранение свойств, % | |
|---|---|---|---|
| 23±2 | 220 | ||
| 1.1 | 71,4–75,3 73,2 | 39,5–40,1 39,9 | 54 |
| 1.2 | 70,6–76,0 74,7 | 41,6–42,4 42,1 | 56 |
| 1.3 | 71,8–75,2 74,1 | 43,1–44,1 43,4 | 59 |
| 1.4 | 71,9–74,5 73,4 | 43,7–44,6 44,2 | 60 |
| 1.5 | 68,6–75,3 73,4 | 45,8–46,4 46,1 | 63 |
| 1.6 | 71,4–73,2 72,3 | 48,1–50,2 49,0 | 68 |
| 1.7 | 69,8–72,8 71,6 | 48,9–50,2 49,6 | 69 |
| 1.8 | 71,8–73,9 73,0 | 50,0–51,3 50,9 | 70 |
| 1.9 | 67,9–70,3 69,1 | 49,0–50,9 49,9 | 72 |
| 1.10 | 64,8–69,3 67,2 | 50,2–51,2 50,7 | 75 |
| 1.11 | 63,5–66,3 65,4 | 49,4–51,2 50,2 | 77 |
1.12 | 58,0–60,1 | 47,1–47,8 | 80 |
1.13 | 56,8–59,0 | 45,0–47,1 | 80 |
1.14 | 52,3–55,7 | 42,7–44,1 | 80 |
1.15 | 46,8–49,9 | 39,1–42,7 | 86 |
| Примечание. В числителе – диапазон значений, в знаменателе – среднее значение. | |||
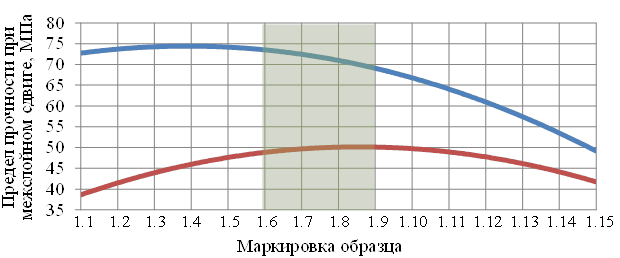
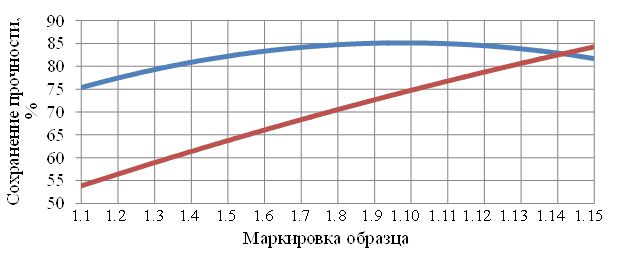
Результаты испытаний на межслойный сдвиг, представленные на рис. 6, подтверждают ранее полученные выводы. Поскольку метод определения межслойной прочности более чувствителен к химическим превращениям, протекающим в полимерной матрице, он позволяет более детально проследить изменение свойств в зависимости от температуры постотверждения. На начальном этапе наблюдается рост сохранения свойств, обусловленный упрочнением матрицы вследствие увеличения плотности сшивки. Однако при дальнейшем повышении температуры постотверждения (>300 °С) фиксируется снижение межслойной прочности, что связано с накоплением дефектов в матрице и развитием термоокислительных процессов.
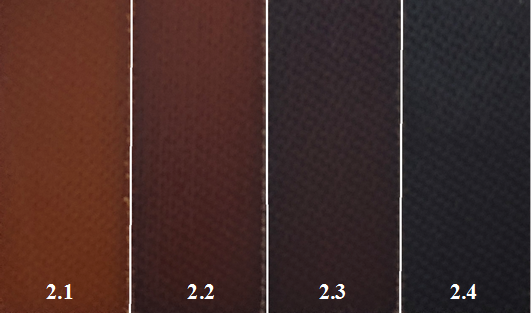
На рис. 8 показаны образцы стеклопластика, подготовленные для проведения испытаний второго этапа исследования.
Характерно, что при высокотемпературном постотверждении процессы дополнительного сшивания и термоокислительной деструкции конкурируют между собой. На начальных этапах доминирует постотверждение, приводящее к уплотнению полимерной сетки, однако при длительной выдержке или чрезмерно высоких температурах начинают преобладать деструктивные процессы. Последние могут сопровождаться возникновением внутренних микронапряжений вследствие неравномерной усадки и различий в значениях ТКЛР матрицы и армирующего наполнителя, что потенциально способно негативно влиять на механические характеристики стеклопластика, особенно на свойства, определяемые полимерной матрицей (например, на межслойную прочность).
Визуальные изменения образцов на втором этапе (рис. 8) аналогичны потемнению, наблюдавшихся на первом этапе. Примечательно, что для заготовки образца 2.4, доотвержденного в течение 128 ч, зафиксировано потемнение до черного цвета и снижение прочности при комнатной температуре, что ранее отмечалось для образцов 1.13–1.15 (постотверждение при температуре >300 °С). Это указывает на выраженную чувствительность материала к длительным термическим воздействиям, даже если температура обработки не превышает температуру стеклования.
В табл. 6 приведены результаты определения температуры стеклования методом ДМА, а также пиков и энтальпии реакции отверждения методом ДСК для второго этапа исследования.
| Номер заготовки | Температура стеклования, °С | Энтальпия реакции отверждения, Дж/г | Температура пика реакции отверждения, °С |
|---|---|---|---|
| 2.1 | 264 | 2,240 | 315 |
| 2.2 | 268 | 3,431 | 313 |
| 2.3 | 271 | 2,466 | 327 |
| 2.4 | 274 | 2,167 | 335 |
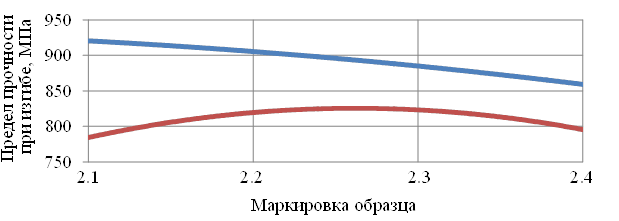
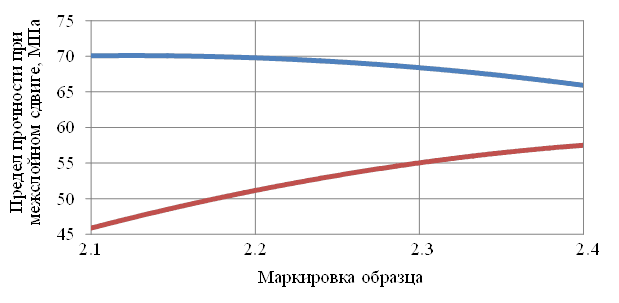
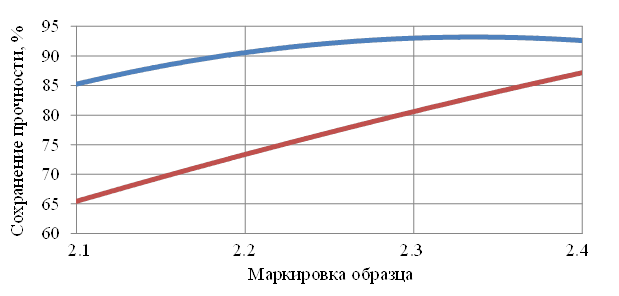
В табл. 7 и 8 приведены результаты определения пределов прочности при изгибе и межслойном сдвиге для второго этапа исследования.
Номер заготовки | Предел прочности при изгибе, МПа, при температуре испытания, °С | Сохранение свойств, % | |
|---|---|---|---|
23±2 | 220 | ||
2.1 | 900–940 | 720–860 | 86 |
2.2 | 870–920 | 750–860 | 89 |
2.3 | 840–920 | 800–870 | 94 |
2.4 | 830–880 | 740–850 | 92 |
| Примечание. В числителе – диапазон значений, в знаменателе – среднее значение. | |||
| Номер заготовки | Предел прочности при межслойном сдвиге, МПа, при температуре испытания, °С | Сохранение свойств, % | |
|---|---|---|---|
| 23±2 | 220 | ||
| 2.1 | 69,0–70,3 70,0 | 44,2–48,4 46,2 | 66 |
| 2.2 | 70,4–72,5 71,0 | 49,0–51,3 50,2 | 71 |
| 2.3 | 67,1–68,1 68,0 | 52,8–59,2 56,0 | 83 |
| 2.4 | 65,0–68,8 66,0 | 56,5–58,1 57,2 | 86 |
| Примечание. В числителе – диапазон значений, в знаменателе – среднее значение. | |||
Представленные на рис. 9–11 и в табл. 6 результаты коррелируют с выводами, полученными ранее, с поправкой на то, что дальнейшее протекание реакций обусловлено не повышением температуры постотверждения, а увеличением времени термической обработки. Следует обратить внимание также на рис. 8, где представлено аналогичное первому этапу исследования потемнение образца. Следует отметить, что у заготовки 2.4, постотвержденной в течение 128 ч, начинают проявляться результаты, которые ранее зафиксированы для заготовок 1.13–1.15 – переход в черный цвет и снижение
Заключения
Выполненные в работе исследования позволили выявить зависимости свойств стеклопластика марки ВПС-75 на основе бисмалеинимидного связующего ВСТ-71 как от температуры, так и от длительности дополнительного отверждения в свободном виде. Установлено, что доотверждение стеклопластика в течение 480±5 мин при температуре, выбранной из диапазона от 240 до 270 °С, позволит получить максимальные значения физико-механических свойств материала, таких как пределы прочности при изгибе и сдвиге. При этом сохранение данных свойств при температуре 220 °С показало максимальные значения.
Наблюдаемые зависимости объясняются тем фактом, что при высокотемпературном постотверждении процессы дополнительного сшивания и термоокислительной деструкции конкурируют между собой. На начальных этапах доминирует постотверждение, приводящее к уплотнению полимерной сетки, однако при длительной выдержке или чрезмерно высоких температурах начинают преобладать деструктивные процессы. Последние могут сопровождаться возникновением внутренних микронапряжений вследствие неравномерной усадки и различий в значениях ТКЛР матрицы и армирующего наполнителя, что потенциально способно негативно влиять на механические характеристики стеклопластика, особенно на свойства, определяемые полимерной матрицей.
В перспективе целесообразно уточнять термостабильность связующего и идентификацию химических реакций, протекающих в полимерной матрице на различных стадиях постотверждения.
- Каблов Е.Н. Материалы – основа любого дела // Деловая слава России. 2013. № 2. С. 4–9.
- Старцев В.О., Антипов В.В., Славин А.В., Горбовец М.А. Современные отечественные полимерные композиционные материалы для авиастроения (обзор) // Авиационные материалы и технологии. 2023. № 2 (71). С. 122–144. URL: http://www.journal.viam.ru (дата обращения: 03.08.2026). DOI: 10.18577/2713-0193-2023-0-2-122-144.
- Малая Е.В., Саввин А.И. Композиционные материалы в современной авиации // Актуальные исследования. 2022. № 49 (128). Ч. I. С. 6–9. URL: https://apni.ru (дата обращения: 03.08.2026).
- Гуляев И.Н., Клименко О.Н., Лонский С.Л., Славин А.В., Черфас Л.В. Определение состава и структуры полимерных композиционных материалов // Авиационные материалы и технологии. 2025. № 4 (81). С. 32–47. URL: http://www.journal.viam.ru (дата обращения: 03.08.2026). DOI: 10.18577/2713-0193-2025-0-4-32-47.
- Гусев Ю.А., Усачева М.Н., Парахин И.В., Коваленко А.В., Васюков А.Н. Применение композиционных материалов и полимерного заполнителя в конструкции лопасти вертолета // Труды ВИАМ. 2025. № 9 (151). С. 50–62. URL: http://www.viam-works.ru (дата обращения: 03.08.2026). DOI: 10.18577/2307-6046-2025-0-9-50-62.
- Каблов Е.Н. Из чего сделать будущее? Материалы нового поколения, технологии их создания и переработки – основа инноваций // Крылья Родины. 2016. № 5. С. 8–18.
- Шошева А.Л. Бисмалеинимидные связующие (обзор). Часть 1 // Труды ВИАМ. 2022. № 10 (116). С. 23–41. URL: http://www.viam-works.ru (дата обращения: 03.08.2026). DOI: 10.18577/2307-6046-2022-0-10-23-41.
- Ткачук А.И., Терехов И.В., Гуревич Я.М., Кудрявцева А.Н. Применение бисмалеинимидного связующего марки ВСТ-57 для получения теплостойких размеростабильных оснасток из полимерных композиционных материалов // Авиационные материалы и технологии. 2020. № 2 (59). С. 32–40. DOI: 10.18577/2071-9140-2020-0-2-32-40.
- Прокопенков В.Г., Колпачков Е.Д., Шошева А.Л. Влияние состава стеклопластика на основе бисмалеинимидного связующего на его уровень свойств // Труды ВИАМ. 2023. № 4 (122). С. 49–59. URL: http://www.viam-works.ru (дата обращения: 03.08.2026). DOI: 10.18577/2307-6046-2023-0-4-49-59.
- Начаркина А.В., Валуева М.И., Зеленина И.В., Шошева А.Л. Высокотемпературные углепластики на основе бисмалеинимидных связующих // Авиационные материалы и технологии. 2024. № 4 (77). С. 43–61. URL: http://www.journal.viam.ru (дата обращения: 03.08.2026). DOI: 10.18577/2713-0193-2024-0-4-43-61.
- Evsyukov S., Pohlmann T., Wiel M. Modern approaches to the processing of bismaleimide resins // Current Trends in Polymer Science. 2020. No. 20. P. 1–28.
- Fink J.K. Reactive Polymers: Fundamentals and Applications. Third Ed. Elsevier, 2018. P. 367–402. DOI: 10.1016/B978-0-12-814509-8.00011-7.
- Prasanaa Iyer N., Arunkumar N. Review on Fiber reinforced/modified Bismaleimide resin composites for Aircraft Structure Application // IOP Conference Series: Materials Science and Engineering. 2020. Vol. 923. P. 12051. DOI: 10.1088/1757-899X/923/1/012051.
- Anandan S., Dhaliwal G., Samaranayake V. et al. Influence of cure conditions on out-of-autoclave bismaleimide composite laminates // Journal of Applied Polymer Science. 2016. Vol. 133. No. 38. DOI: 10.1002/app.43984.
- Stelter C., Park C., Chu S.-H., Hudson T. Dynamic Mechanical Analysis of Post-Cured Bismaleimide Resins for Composite-Overwrapped Combustion Chambers Cycled From Cryogenic to High Temperatures: Technical Memorandum: NASA/TM-20240012459. Available at: https://ntrs.nasa.gov (дата обращения: 03.08.2026).
- Seris A., Feve M., Mecchin F., Pascault J. Thermally and anionically initiated cure of bismaleimide monomers // Journal of Applied Polymer Science. 1993. No. 48 (2). P. 257-269.
- Shin E., Morgan R., Zhou J., Lincoln J. Hygrothermal Durability and Thermal Aging Behavior Prediction of High-Temperature Polymer-Matrix Composites and Their Resins // Journal of Thermoplastic Composite Materials. 2000. No. 13 (1). P. 40-57. DOI: 10.1177/089270570001300104.
- Shibulal G., Adityan S., Mohit P., Akheela N., Kasilingam R. Processing, Curing and After-Cure Dynamic Properties of a Thermally Polymerizable Bismaleimide-Filled Natural Rubber Formulation // Journal of Applied Polymer Science. 2025. No. 143. DOI: 10.1002/app.57995.
- Yu S., Feng Y., Wang W. et al. Curing Kinetics of Bismaleimide Resin and High-Temperature Tribological Properties of Fabric-Reinforced Composites // ACS Applied Polymer Materials. 2026. No. 8 (12). P. 9662-9672. DOI: 10.1021/acsamp.6c01293.
- Елисеева И.И., Юзбашев М.М. Общая теория статистики: учебник. 5-е изд. М.: Финансы и статистика, 2004. 656 с.