Особенности использования компьютерного моделирования при разработке технологических процессов обработки металлов давлением (обзор)
Специальные программные комплексы позволяют моделировать различные операции обработки металлов давлением. Расчеты проводятся с учетом свойств деформируемых материалов и материалов оснастки, а также при варьировании технологических параметров процессов деформации. Благодаря этому появляется возможность оценки технологичности различных схем изготовления деформированных полуфабрикатов путем анализа различных параметров, таких как деформация, усилия, диапазон температурных полей и др. Это позволяет сокращать затраты на проведение прямых экспериментов и отработку технологий деформации.
Введение
В настоящее время в машиностроении одним из основных способов получения полуфабрикатов для изготовления деталей из металлов и их сплавов [1, 2] является обработка давлением [3]. Суть такой обработки заключается в придании исходной заготовке формы и размеров, близких к параметрам готовой детали для уменьшения припусков под механическую обработку, а также в изменении структуры материала для получения требуемого комплекса механических свойств [4]. Наиболее распространенными операциями являются прокатка, штамповка, прессование и др. С помощью обработки давлением получают изделия из сталей и жаропрочных никелевых сплавов, полосы припоя и др. [5–7]. Для изготовления полуфабриката из труднодеформируемых металлов, таких как жаропрочные никелевые сплавы, применяют особые виды деформации, например деформацию заготовок в изотермических условиях [8]. В отличие от традиционных методов горячей деформации, при изотермической деформации температура инструмента максимально близка к температуре нагрева заготовки, что позволяет избежать интенсивного охлаждения заготовки и, как следствие, повышает ее пластичность.
С развитием машиностроения наиболее актуальными проблемами в области обработки давлением становятся снижение трудоемкости, увеличение производительности и коэффициента использования материала (уменьшение количества металла, который перерабатывается в стружку при механической обработке деформированного полуфабриката) [9]. Наиболее популярными технологическими решениями являются уменьшение габаритов заготовки и припусков под механическую обработку, получение полуфабриката, форма которого наиболее приближена к чистовой детали, и др.
При проектировании новых технологических процессов бывает недостаточно только теоретических расчетов. Для того чтобы удостовериться в пригодности разработанной технологии, необходимо отработать ее на практике. Однако проводить многочисленные натурные эксперименты зачастую бывает экономически нецелесообразно. Для решения этой задачи возможно применение компьютерного моделирования, которое позволит провести отработку новых технологий без проведения экспериментов с реальным металлом, исключая возникающие при этом экономические издержки [10].
В настоящее время существует множество специальных программных комплексов для проведения компьютерного моделирования различных процессов обработки металлов давлением, такие как QForm, Deform и др. [11]. В их основе используется метод конечных элементов, суть которого заключается в расчете процесса деформации в виде множества простых уравнений для каждой маленькой части всей заготовки. В специальном программном комплексе происходит разделение заданной заготовки, которую представляют в виде сетки – совокупности множества маленьких геометрических фигур, т. е. конечных элементов. Далее производится расчет на каждом отдельном элементе с использованием простых линейных уравнений, вычисляются перемещения, деформация, напряжение и др. Затем эти уравнения объединяются в матрицу, которая рассчитывается с учетом связей элементов между собой. Таким образом осуществляется оценка всего процесса деформации [12].
В стандартных базах данных таких программных комплексов зачастую содержатся сведения о реологических свойствах широкой номенклатуры металлов и сплавов, при моделировании можно задавать параметры температуры, скорости деформации, перемещения инструмента, а также учитывать смазочные материалы [13]. В результате моделирования можно оценить не только форму полученной заготовки, но и изменения усилий, температурных полей и деформации в процессе обработки давлением [14].
Основной целью данной работы является анализ современных возможностей специального программного комплекса для моделирования основных методов обработки металлов давлением.
Работа выполнена при поддержке ЦКП «Климатические испытания» НИЦ «Курчатовский институт» – ВИАМ.
Обзор примеров моделирования процессов обработки давлением
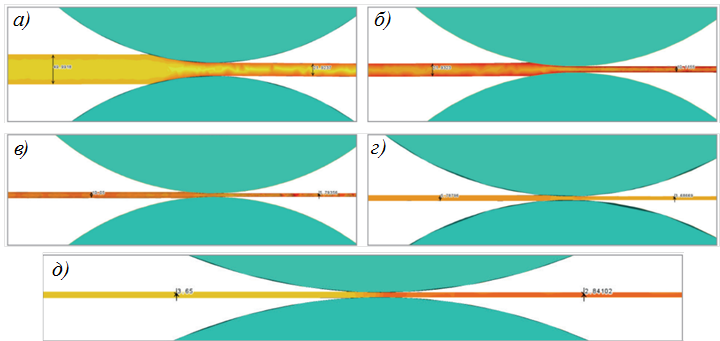
В работе [15] приведены результаты моделирования процессов прокатки листа из стали Ст10 толщиной 50 мм при температуре 1200 °С. Прокатку осуществляли за пять переходов, до толщины 2,8 мм. Перед процессом моделирования разработаны 3D-модели исходной заготовки и валков прокатного стана. Компьютерное моделирование в специальном программном комплексе показало (рис. 1), что отклонения по толщине после каждого перехода составили от 0,11 до 1,50 %. Усилия прокатки по расчетам снижались с 20,06 МН на первом переходе до 6,74 МН на последнем переходе. Эти значения не превышают допустимые величины усилия прокатного стана с длиной бочки рабочих валков 1600 мм. Таким образом, компьютерное моделирование показывает допустимость использования данного технологического процесса для получения листов из стали Ст10 требуемых размеров.
Проведено моделирование процесса прокатки труб, по результатам которого осуществлена оценка параметров, определяющих сопротивление пластической деформации [16]. Процесс представлял собой прокатку трубы из стали Ст40 на плавающей оправке на двух валках при температуре 1200 °С. Коэффициент трения задавался по закону Зибеля.
Для оценки напряженно-деформированного состояния материала на поверхности заготовки заданы точки, параметры которых можно оценивать в любой момент времени при перемещении в процессе пластической деформации. После анализа построены графики изменения значений величины и скорости пластической деформации. В результате выявлены диапазоны изменений параметров, которые определяют сопротивление пластической деформации. В итоге с помощью компьютерного моделирования получены оптимальные значения скорости, величины деформации и диапазон температур металла.
В статье [17] показан процесс компьютерного моделирования прессования проволочного припоя из сплава ПОИн52 (сплав индия и олова) с использованием специального программного комплекса. Диаметр заготовки составил 20 мм. Цель данного моделирования – не только определение геометрических и силовых параметров процесса, но и расчет температуры, поскольку материал припоя обладает низкой температурой плавления (~120 °С), а при прессовании зачастую наблюдается сильный разогрев материала из-за высоких степеней деформации. Прессование осуществляли на прессе Д2428. Разработаны 3D-модели заготовки и оснастки. Скорость прессования составила 0,5; 1,0 и 3,0 мм/с, диаметр полученной проволоки достиг 2 мм.
В ходе анализа результатов моделирования выявлено значительное влияние скорости прессования на температуру процесса. При увеличении скорости в 6 раз температура металла возрастает на ~40 °С. При последовательном непрерывном прессовании четырех заготовок температура получаемой проволоки возрастает еще на ~10 °С, что связано с нагревом оснастки. Однако при прессовании большего количества заготовок дальнейшее повышение температуры материала не наблюдается и процесс стабилизируется. Максимально достигнутая температура на 87 °С меньше допустимой, что означает пригодность использования данного технологического процесса для получения полуфабриката из сплава ПОИн52.
Моделирование процессов горячей объемной штамповки представлено в работе [18]. В специальном программном комплексе осуществлено моделирование изготовления поковки полуфабриката шестерни на горячем прессе. Материал заготовки – сталь 30ХГТ, начальная температура процесса и инструмента составила 1200 и 200 °С соответственно, в качестве смазки выбрана водно-графитная суспензия. В ходе моделирования учитывали упругопластическую деформацию инструмента. Штамповку осуществляли за три перехода: осадка, предварительная и окончательная штамповка.
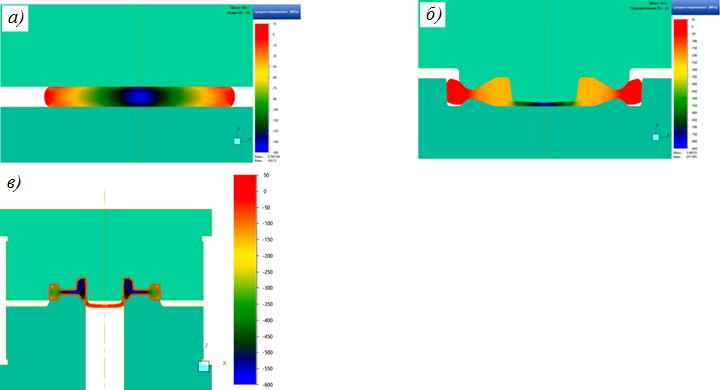
Как показали результаты моделирования (рис. 2), усилия составили 2,9; 7,7 и 12,4 МН при осадке, предварительной и окончательной штамповке соответственно. Максимальные растягивающие напряжения в процессе осадки возникают на боковой поверхности и не превышают 5 МПа, как и в случае с предварительной штамповкой, где эти значения не превышают 15 МПа. При окончательной штамповке происходила пробивка центрального отверстия, и именно в зоне отделения перемычки зафиксированы максимальные растягивающие напряжения, достигающие 70 МПа (рис. 3). Эти значения превышают предел прочности при растяжении для стали 30ХГТ при температуре 1100 °С. Это означает осуществимость операции пробивки отверстия одновременно с окончательной штамповкой без возникновения трещин на остальном полотне полуфабриката.
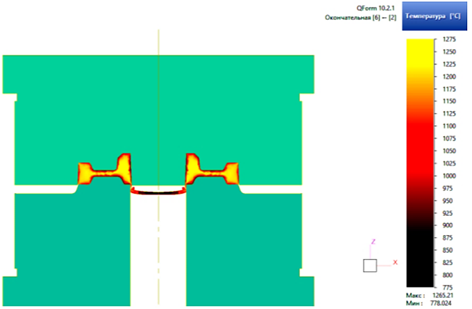
Моделирование также показало, что среднее значение температур в полуфабрикате составляет 1160 °С. Минимальные значения наблюдаются в зоне контакта инструмента и заготовки и составляют 800 °С. Кроме того, результаты моделирования подтвердили отсутствие торцевых заусенцев и выдавливание перемычки в зазор. В дополнении в работе проведен анализ действующих на инструмент напряжений. Сжимающие напряжения в области контакта штампа и заготовки составили ~(400–500) МПа, а растягивающие напряжения в угловых точках увеличились до 750 МПа, что не превышает предела текучести материала инструмента.
Таким образом, моделирование в специальном программном комплексе помогло проанализировать процесс горячей объемной штамповки шестерни с учетом совмещения с операцией пробивки. Результаты моделирования показали возможность реализации данной технологии.
В специальном программном комплексе возможно проводить моделирование процессов холодной штамповки, как показано в работе [19]. В данном случае с помощью компьютерного моделирования проведен анализ технологических усилий формоизменения в процессе пластических деформаций с учетом влияния смазочных жидкостей. При расчетах учитывали влияние двух видов смазок: графит с водой и фосфаты с мылом (рис. 4). Кроме того, проведено моделирование процесса без смазки (модель трения стали по стали). При расчетах использовали законы Кулона и Зибеля.
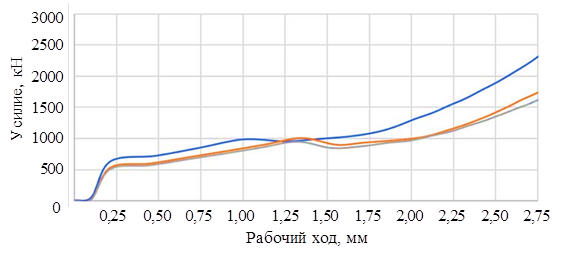
В результате компьютерного моделирования в специальном программном комплексе получены зависимости усилия от рабочего хода. Характер поведения кривых одинаков во всех трех случаях. Однако значения усилия при пластической деформации отличаются. Наиболее высокие значения достигаются при холодной штамповке без смазки, самые низкие – при использовании смазки на основе фосфатов и мыла. Таким образом, благодаря компьютерному моделированию подобрана оптимальная смазка для осуществления процесса холодной штамповки.
В НИЦ «Курчатовский институт» – ВИАМ широко применяется компьютерное моделирование для разработки технологий обработки металлов давлением. Так, расчеты в специальном программном комплексе помогли оптимизировать технологию изготовления колец диаметром 500 мм из жаропрочного никелевого сплава ЭП648-ВИ [20]. Рассмотрены две технологические схемы изготовления полуфабриката: многократная деформация заготовки на плоских бойках и деформация заготовки в конусном штампе, который использовали в качестве подкладной нижней плиты. Обработку давлением осуществляли в изотермических условиях на вертикальном гидравлическом прессе.
Результаты расчетов в специальном программном комплексе показали, что при штамповке по схеме деформации на плоских бойках двух переходов недостаточно для формирования необходимого диаметра полуфабриката. Поскольку мощности пресса недостаточно для достижения нужных размеров, требуется осуществить три перехода осадки, после каждого из которых необходимо производить вырезку центральных отверстий. Кроме того, осадка по схеме на плоских бойках требует использования крупногабаритной заготовки. Это означает, что большая часть металла заготовки перерабатывается в стружку при изготовлении полуфабриката. Такая схема обработки давлением является нетехнологичной.
Альтернативным способом получения требуемого полуфабриката является осадка с использованием конической нижней плиты, которая центрируется по центральному отверстию в заготовке (рис. 5). Такая схема обработки позволяет металлу заготовки свободно перемещаться вниз без значительных сопротивлений. Кроме того, предполагается увеличение диаметра заготовки до требуемого без увеличения усилий пресса.
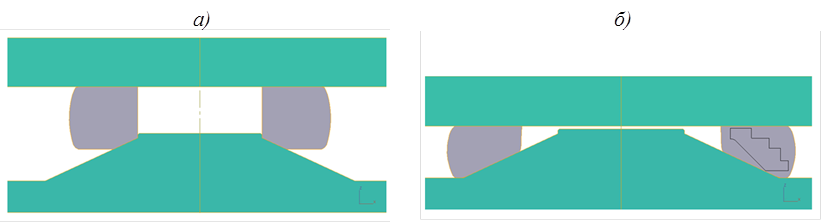
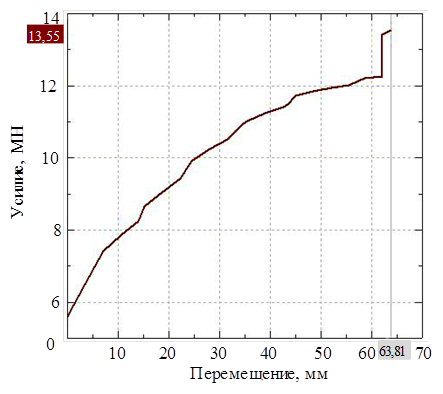
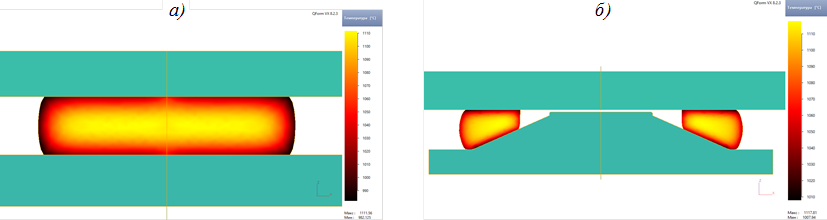
Согласно расчетам, высоту исходной заготовки для этой схемы осадки можно уменьшить в ~2 раза. Первый переход осуществляли на плоских бойках со степенью деформации 50 %. Затем вырезали центральное отверстие. Далее рассчитывали угол наклона конуса для проектирования оснастки под второй переход. В специальном программном комплексе проведено моделирование осадки с различными углами наклона конуса. По результатам моделирования подобран оптимальный угол наклона конуса, составивший 25 градусов. После проведения окончательного моделирования выявлено, что размеры полученного полуфабриката удовлетворяют необходимым размерам с учетом технологических припусков под изготовление образцов. Усилия деформации (рис. 6) снижены по сравнению с первой технологической схемой за счет скольжения по конусной оправке, а количество переходов сокращено до двух. Анализ полей температур показал (рис. 7), что температура заготовки в процессе деформации находится в оптимальном диапазоне, который соответствует условиям получения требуемой структуры. Таким образом, компьютерное моделирование позволило определить наиболее технологичную схему изготовления полуфабриката методом изотермической штамповки.
Кроме того, в НИЦ «Курчатовский институт» – ВИАМ разработаны реологические модели материалов, в частности алюминиевого деформируемого сплава 1163 [21]. Собраны данные о напряжении деформируемого материала при разных температурах, скоростях и степенях деформации. Эксперименты осуществляли на небольших цилиндрических образцах. Для интегрирования экспериментальных данных о реологических свойствах сплава в специальный программный комплекс применена эмпирическая модель Хензеля–Шпиттеля с девятью неизвестными коэффициентами, рассчитанными по методу Левенберга–Марквардта. Кроме того, в реологической модели сплава 1163 учтены физические свойства материала.
Проверку полученной модели материала осуществляли с помощью сравнительного анализа зависимостей напряжения течения от степени деформации. Кроме того, рассчитаны средняя ошибка и коэффициент детерминации. Расчеты показали, что характер зависимостей совпадает, размер средней ошибки не превосходит 10. Коэффициенты детерминации составляют 0,95 и 0,97 для модели холодной и горячей штамповки соответственно. Это свидетельствует о высокой степени точности полученной модели поведения сплава 1163 при обработке давлением, что подтвердили и последующие эксперименты, результаты которых сравнили с данными моделирования. Таким образом, получена возможность осуществлять компьютерное моделирование процессов деформации на алюминиевом сплаве 1163. Подобную методику можно применять для разработки реологических моделей других материалов.
Заключения
Компьютерное моделирование нашло широкое применение в машиностроении. Оно позволяет воспроизводить различные операции обработки давлением, такие как штамповка, прокатка, прессование. Расчеты проводятся с учетом свойств деформируемых материалов и оснастки, а также технологических параметров процессов деформации. Благодаря вычислениям в специальном программном комплексе представляется возможность оценивать технологичность той или иной схемы изготовления полуфабрикатов путем анализа таких данных, как деформация, усилия, диапазон температурных полей и др. При необходимости скорректировать технологический процесс и выбрать наиболее оптимальную схему изготовления полуфабриката компьютерное моделирование позволяет сократить затраты материала, экономические издержки, время на проведение испытаний и отработку технологий. Кроме того, базы реологических моделей специального программного комплекса можно пополнять за счет экспериментальных данных с помощью эмпирической модели Хензеля–Шпиттеля и расчетов по методу Левенберга–Марквардта. Компьютерное моделирование процессов обработки давлением в специальном программном комплексе является одним из приоритетных направлений в НИЦ «Курчатовский институт» – ВИАМ.
- Дуонова В.А., Павлова Т.В., Кашапов О.С., Чучман О.В. Долговечность поковок и штамповок из сплава ВТ6 для деталей газотурбинных двигателей и авиационной техники // Авиационные материалы и технологии. 2023. № 2 (71). С. 23–35. URL: http://www.journal.viam.ru (дата обращения: 16.04.2026). DOI: 10.18577/2713-0193-2023-0-2-23-35.
- Латушкин И.А., Яшин В.В., Суздальцев Е.А., Арышенский Е.В. Математическая модель расчета контактных напряжений при горячей прокатке полос из алюминиевых сплавов на пятиклетевом стане непрерывной прокатки // Авиационные материалы и технологии. 2025. № 4 (81). С. 15–22. URL: http://www.journal.viam.ru (дата обращения: 16.04.2026). DOI: 10.18577/2713-0193-2025-0-4-15-22.
- Каблов Е.Н. Инновационные разработки ФГУП «ВИАМ» ГНЦ РФ по реализации «Стратегических направлений развития материалов и технологий их переработки на период до 2030 года» // Авиационные материалы и технологии. 2015. № 1 (34). С. 3–33. DOI: 10.18577/2071-9140-2015-0-1-3-33.
- Сторожев М.В., Попов А.Е. Теория обработки металлов давлением. М.: Машиностроение, 1977. 432 с.
- Ломберг Б.С., Овсепян С.В., Бакрадзе М.М., Мазалов И.С. Высокотемпературные жаропрочные никелевые сплавы для деталей газотурбинных двигателей // Авиационные материалы и технологии. 2012. № S. С. 52–57.
- Афанасьев-Ходыкин А.Н., Лукин В.И., Рыльников В.С. Высокотехнологичные полуфабрикаты жаропрочных припоев (ленты и пасты на органическом связующем) // Труды ВИАМ. 2013. № 9. С. 8–11. URL: http://www.viam-works.ru (дата обращения: 16.04.2026).
- Авиационные материалы: справочник в 9 т. / под общ ред. А.Т. Туманова. М.: ОНТИ, 1989. Т. 3: Жаропрочные стали и сплавы. 566 с.
- Каблов Е.Н., Оспенникова О.Г., Ломберг Б.С. Комплексная инновационная технология изотермической штамповки на воздухе в режиме сверхпластичности дисков из супержаропрочных сплавов // Авиационные материалы и технологии. 2012. № S. С. 129–141.
- Каблов Е.Н. Маркетинг материаловедения, авиастроения и промышленности: настоящее и будущее // Директор по маркетингу и сбыту. 2017. № 5–6. С. 40–44.
- Оспенникова О.Г., Бубнов М.В., Капитаненко Д.В. Компьютерное моделирование процессов обработки металлов давлением // Авиационные материалы и технологии. 2012. № S. С. 141–147.
- Цепин М.А., Бегнарский В.В., Лисунец Н.Л., Синицын М.В., Ерохов М.А. Использование специализированных программ при разработке технологических процессов обработки металлов давлением // Цветные металлы. 2007. № 5. С. 98–101.
- Власов А.В., Стебунов С.А., Евсюков С.А., Биба Н.В., Шитиков А.А. Конечно-элементное моделирование технологических процессов ковки и объемной штамповки. М.: Изд-во МГТУ им Н.Э. Баумана, 2019. 384 с.
- Шпагин А.С., Баженов А.Р., Антипов К.В., Оглодкова Ю.С. Исследование реологических свойств деформируемого алюминий-литиевого сплава 1441 для компьютерного моделирования процессов обработки металлов давлением // Авиационные материалы и технологии. 2025. № 3 (80). С. 37–46. URL: http://www.journal.viam.ru (дата обращения: 16.04.2026). DOI: 10.18577/2713-0193-2025-0-3-37-46.
- Стебунов С.А., Биба Н.В. Qform – программа, созданная для технологов // Кузнечно-штамповочное производство. 2004. № 9. С. 38–43.
- Олимжонов Ж.О., Шербутаев Н.И., Татару А.С. Сравнительный анализ результатов моделирования процесса прокатки горячекатаного листового проката в среде QForm VX с техническими характеристиками ЛПК АО «Узметкомбинат» // Литье и металлургия. 2024. № 1. С. 55–59.
- Аль-Кхузаи А.С.О., Широков В.В., Выдрин А.В. Определение диапазона изменения параметров напряженно-деформированного состояния металла при непрерывной прокатке труб // Вестник ЮУрГУ. Сер.: Металлургия. 2019. Т. 19. № 1. С. 74–79.
- Радионова Л.В., Фаизов С.Р., Громов Д.В., Ердаков И.Н. Компьютерное моделирование температурных режимов при полунепрерывном прямом прессовании легкоплавких материалов // Вестник ЮУрГУ. Сер.: Металлургия. 2020. Т. 20. № 4. С. 30–38.
- Тепин Н.В., Дьяконова Л.Ю., Тепина Н.Н. Компьютерное моделирование технологии штамповки детали «шестерня» // Вестник Приамурского государственного университета им. Шолом-Алейхема. 2023. № 1 (50). С. 55–64.
- Цепляев И.К. Исследование процесса холодной штамповки при различных режимах трения // Известия ТулГУ. Технические науки. 2023. № 4. С. 354–356.
- Шпагин А.С., Капитаненко Д.В., Моисеев Н.В., Баженов А.Р. Разработка технологии изготовления кольцевых заготовок из сплава ЭП648-ВИ методом изотермической штамповки на воздухе с использованием маломощных гидравлических прессов // Авиационные материалы и технологии. 2024. № 4 (77). С. 17–26. URL: http://www.journal.viam.ru (дата обращения: 16.04.2026). DOI: 10.18577/2713-0193-2024-0-4-17-26.
- Шпагин А.С., Баженов А.Р., Антипов К.В., Оглодкова Ю.С. Построение реологической модели деформируемого алюминиевого сплава 1163 для компьютерного моделирования процессов обработки металлов давлением // Труды ВИАМ. 2024. № 10 (140). С. 24–33. URL: http://www.viam-works.ru (дата обращения: 16.04.2026). DOI: 10.18577/2307-6046-2024-0-10-24-33.