Установление оптимального технологического режима изготовления профилированного настила из ПКМ с использованием разных типов полимерных матриц
1Федеральное государственное унитарное предприятие «Всероссийский научно-исследовательский институт авиационных материалов» Национального исследовательского центра «Курчатовский институт», Москва, Россия; admin@viam.ru
Представлен ход выполнения исследований, направленных на разработку технологии изготовления листов профилированного настила из стеклопластика. Описаны основные стадии технологии изготовления конструкции из ПКМ габаритами 3000×1500 мм на основе эпоксидного и эпоксивинилэфирного связующих: разработка стеклопластика, математическое моделирование процесса инфузии и установление оптимального технологического режима пропитки с учетом жизнеспособности связующего, определение технологических параметров изготовления конструкции.
Введение
В настоящее время проблеме создания несущих конструкций из полимерных композиционных материалов (ПКМ) для применения в различных отраслях промышленности уделяется повышенное внимание [1, 2]. Наряду с авиационной отраслью, в которой опыт изготовления ответственных конструкций из ПКМ составляет уже более 50 лет, следует отметить судостроение и строительство. Внедрение разрабатываемых ПКМ зависит от требуемых упруго-прочностных характеристик, стойкости к воздействию климатических и эксплуатационных факторов, стоимости изготовления конечной конструкции и др. Что касается стоимости изготовления конструкций из ПКМ, важное значение имеет технология их изготовления, которая в свою очередь тоже определяется требованиями, предъявляемыми к конструкции [3–5]. Например, при изготовлении изделий автоклавным методом формования добиваются прежде всего получения высококачественных деталей с пористостью, близкой к нулю [6]. При изготовлении менее ответственных конструкций или конструкций, производство которых не требует большого объема, целесообразно использовать методы вакуумной инфузии или контактного формования, отличающиеся простотой исполнения и отсутствием необходимости использования специализированного крупногабаритного производственного оборудования [7–9]. Следует отметить также разработки, направленные на исследование возможности применения разного рода наполнителей для изготовления ПКМ с целью снижения стоимости готового изделия, в том числе и природного происхождения [10–18].
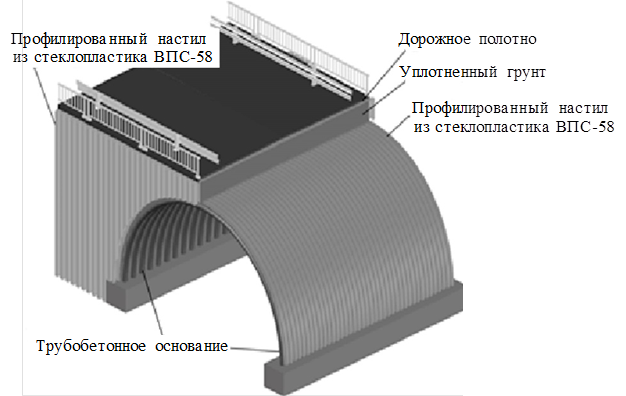
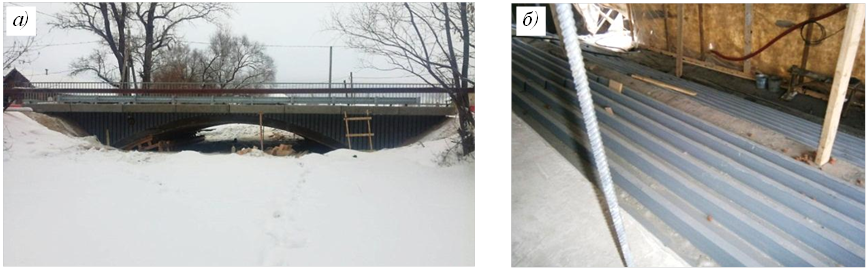
Так, с целью диверсификации применения авиационных материалов для строительной отрасли, а именно для мостостроения, специалистами НИЦ «Курчатовский институт» – ВИАМ предложено использовать комплекс ПКМ, применимых для изготовления несущих строительных конструкций [19–21]. Отличительная особенность предлагаемой технологии – изготовление из ПКМ конструкций с необходимым уровнем прочностных характеристик в непосредственной близости от места строительства или прямо на этом месте. При этом сокращается стоимость строительства, а затраты на монтаж сводятся к минимуму. Кроме того, применение безрастворного связующего холодного отверждения для изготовления профилированного настила позволяет не только обеспечить необходимые физико-механические характеристики, но и изготавливать конструкции без выделения вредных побочных продуктов [22–26]. Изготовленные с помощью разработанной технологии листы профилированного настила (рис. 1) использованы при строительстве мостового сооружения в поселке Языково Ульяновской области (рис. 2) [27].
В данной статье описаны результаты, полученные при разработке технологии изготовления профилированного настила из стеклопластика ВПС-58. В качестве критериев применимости стеклопластика для формования конструкции выбраны расчетные значения прочностных характеристик – пределы прочности при растяжении ≥250 МПа и сжатии ≥125 МПа. Данные характеристики установлены проектировщиками и являются минимально допустимыми для применения в мостовых сооружениях с повышенной проектной нагрузкой [28]. Кроме того, представлены результаты математического моделирования процесса вакуумной инфузии профилированного настила.
Работа выполнена в рамках реализации комплексного научного направления 13. «Полимерные композиционные материалы» («Стратегические направления развития материалов и технологий их переработки на период до 2030 года») [29].
Материалы и методы
В качестве объектов исследования применяли сырьевые компоненты для изготовления стеклопластика: равнопрочную ткань из алюмоборосиликатных ровингов марок Ortex 560 и ТР-560, а также эпоксидное связующее ВСЭ-38 и эпоксивинилэфирное связующее ВСВ-43.
Применялись следующие методы исследования:
- соответствующие стандарты для определения физико-механических характеристик: пределов прочности при растяжении (ГОСТ 25.601–80), сжатии (ГОСТ 25.602–80) и изгибе (ГОСТ 4648–2014); температуры стеклования (СТО 1.595-36-464–2015);
- компьютерное моделирование – специализированное программное обеспечение для проведения имитационного компьютерного моделирования процесса инфузии и определения оптимальных технологических параметров изготовления изделия.
Результаты и обсуждение
На первой стадии исследований разработан оптимальный состав стеклопластика для изготовления профилированного настила моста. Проведенный расчет необходимой несущей способности конструкции профилированного настила показал [30], что для достижения требуемых прочностных значений показателей конструкции материал должен обладать следующими характеристиками:
- толщина монослоя ~0,5 мм, необходимая для снижения трудоемкости при выкладке заготовки за счет уменьшения количества слоев наполнителя;
- минимальная прочность при растяжении в направлении основы и утка 250 МПа, необходимая для обеспечения требуемой несущей способности конструкции;
- прочность при сжатии в направлении основы и утка не менее 125 МПа, необходимая для обеспечения требуемой несущей способности конструкции.
Для обеспечения требуемых параметров целесообразно использовать в качестве армирующего наполнителя стеклопластиковые наполнители на основе алюмоборосиликатного стеклянного ровинга – стеклоткани полотняного переплетения толщиной 0,45±0,05 мм, такие как Ortex 560 и ТР-560, характеристики которых приведены в табл. 1.
| Вид наполнителя | Количество нитей | Масса на единицу площади, г/м² | Разрывная нагрузка, Н | ||
|---|---|---|---|---|---|
| по основе | по утку | по основе | по утку | ||
| ТР-560 | 30±1 | 30±1 | 600±30 | 2800 | 2800 |
| Ortex 560 | 30 | 30 | 560±20 | 4050 | 7000 |
Для сравнения влияния марок наполнителя на упруго-прочностные характеристики изготовили образцы стеклопластика на основе связующего ВСЭ-38 и исследовали их свойства (табл. 2).
| Вид наполнителя | Предел прочности при растяжении | Предел прочности при сжатии | Предел прочности при изгибе |
|---|---|---|---|
| МПа | |||
| Ortex 560 | \frac{470-510}{485} | \frac{335-385}{360} | \frac{570-630}{610} |
| ТР-560 | \frac{515-575}{545} | \frac{200-230}{215} | \frac{475-535}{510} |
| * В числителе – диапазон значений, в знаменателе – среднее значение. | |||
Установлено, что образец стеклопластика на основе стеклянной ткани Ortex 560 превосходит стеклопластик на основе стеклянной ткани ТР-560 по прочности при сжатии на 40 % и по прочности при изгибе ‒ на 16 %, однако незначительно (на 12 %) уступает по показателю прочности при растяжении. В то же время образцы стеклопластиков, полученные с использованием обоих видов тканых наполнителей, превышают минимально допустимые значения, требуемые для формования из них профилированной конструкции. Поэтому по совокупности свойств в качестве наполнителя для дальнейшего исследования свойств стеклопластика выбрали стеклянный наполнитель Ortex 560.
Поскольку важнейшей технологической стадией изготовления ПКМ методом вакуумной инфузии является термообработка пропитанного пакета-заготовки, то следующим этапом проводимых исследований был поиск оптимального режима доотверждения (термообработки). Для этого проводили сравнительные испытания образцов, термообработанных по разным режимам (табл. 3).
Видно, что режим 3 (выдержка при 60 °С в течение 6 ч) оказал наиболее благоприятное воздействие на показатели физико-механических характеристик образцов стеклопластика, поэтому выбран для проведения дальнейших исследований.
| Условный номер режима | Режим термообработки | Температура стеклования, °С | Значения показателей при растяжении, сжатии, изгибе | ||||
|---|---|---|---|---|---|---|---|
| E, ГПа | σв, МПа | σв.сж, МПа | Eи, ГПа | σи, МПа | |||
| 1 | 24 ч при 20 °С | 47 | 12,4 | 370 | 120 | 9,8 | 210 |
| 2 | 4 ч при 20 °С + 1 ч при 60 °С | 60 | 17,6 | 410 | 190 | 16 | 585 |
| 3 | 6 ч при 60 °С | 110 | 19,8 | 485 | 360 | 16,8 | 610 |
С целью оценки характеристик ПКМ, полученного на основе стеклянного наполнителя Ortex 560, проведены также исследования физико-механических свойств образцов, изготовленных с использованием эпоксивинилэфирного связующего ВСВ-43 (табл. 4).
| Показатель | Значения показателей* при растяжении, изгибе, сжатии | ||
|---|---|---|---|
| Предел прочности, МПа | \frac{405‒565}{504} | \frac{430‒565}{495} | \frac{330‒370}{350} |
| Модуль упругости, ГПа | \frac{20‒21}{20,2} | \frac{18‒22}{19,8} | ‒ |
| * В числителе ‒ диапазон значений, в знаменателе ‒ среднее значение. | |||
Сопоставляя значения, приведенные в табл. 3 и 4, можно констатировать, что упруго-прочностные характеристики при растяжении и сжатии сопоставимы у образцов на разных типах полимерной матрицы (разброс значений не превышает 4 и 3 % соответственно). При изгибающем нагружении прочностные характеристики оказались больше у образцов, изготовленных с применением связующего ВСЭ-38, ‒ на 23%, а упругие – у образцов, изготовленных с применением связующего ВСВ-43, ‒ на 18 %.
Несмотря на различие представленных в табл. 3 и 4 характеристик материалов, разработку технологии изготовления несущей конструкции из стеклопластика можно осуществлять с использованием обоих типов полимерной матрицы, поскольку полученные значения физико-механических характеристик превосходят минимально допустимые. Однако ввиду меньшей стойкости эпоксидного связующего к действию агрессивных химических факторов [31‒34], одним из которых является бетонная смесь, значение рН которой может достигать 13 усл. ед., в дальнейшем требуется проведение дополнительных исследований стойкости ПКМ к этому виду воздействия.
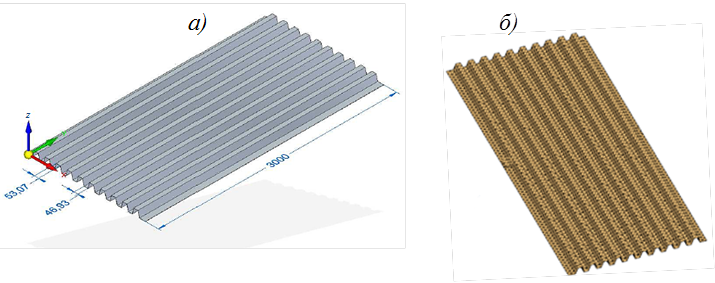
На второй стадии разработки технологии изготовления профилированного настила из стеклопластика проводили математическое моделирование процесса инфузии и выбирали оптимальный технологический режим его изготовления [35]. Для этого проведено имитационное компьютерное моделирование процесса инфузии при изготовлении профилированного настила габаритами 3000×1500 мм и выбраны оптимальное расположение и количество точек подачи связующего. Задавали геометрическую форму (рис. 3, а) и создавали сетку из конечных элементов для расчета (рис. 3, б).
Далее задавали граничные условия и положение точек инжекции (подачи связующего) и вакуумирования для первой схемы пропитки. Особенностью данной схемы является наличие порта для инфузии связующего по центру с торца с наибольшим размером и отвода с противоположной стороны (рис. 4).
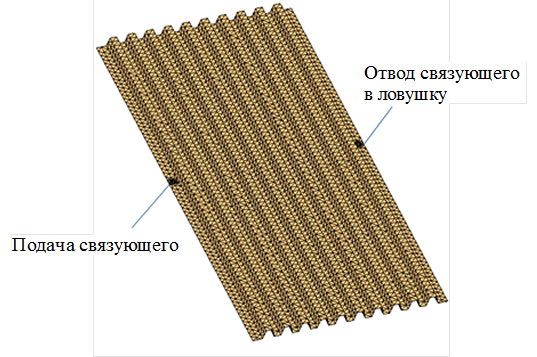
Моделирование производили для обоих применяемых в исследовании типов полимерных матриц с учетом их одинаковых реологических характеристик. В результате определили положение фронта связующего для прогнозирования времени, затрачиваемого на пропитку при изготовлении профилированного настила по первой схеме. Установлено, что через 50 мин после начала пропитки произошло смещение фронта на 700 мм (рис. 5, а).
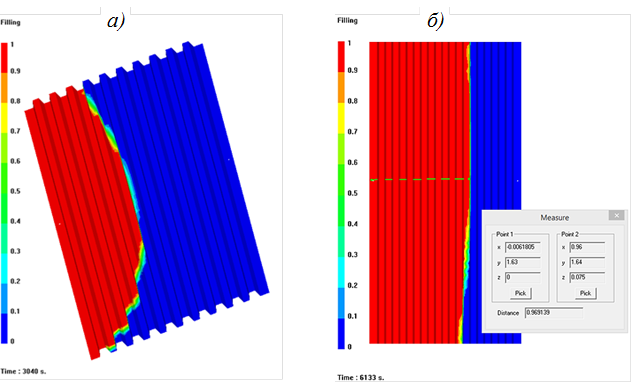
В дальнейшем наблюдали снижение скорости пропитки в связи с уменьшением градиента давления, что привело к смещению фронта связующего через 1 ч 40 с с момента начала пропитки на 970 мм. Таким образом, пропитанная зона за 50 мин увеличилась лишь на 270 мм (рис. 5, б).
Установлено, что общее время, затрачиваемое на пропитку, составило 3 ч 20 мин, что является критическим значением для обеспечения полной пропитки и минимизации незаполненных дефектных зон при технологической жизнеспособности связующих ВСЭ-38 и ВСВ-43 при 20 °С не более 150 мин [36].
С учетом полученных результатов моделирования по первой схеме расположения точек подачи и отвода связующего скорректированы граничные условия и положение точек инжекции и вакуумирования для второй схемы пропитки. Особенностью данной схемы является наличие четырех портов для инфузии связующего по краям и двух ‒ для отвода связующего в ловушку, расположенных по центру (рис. 6).
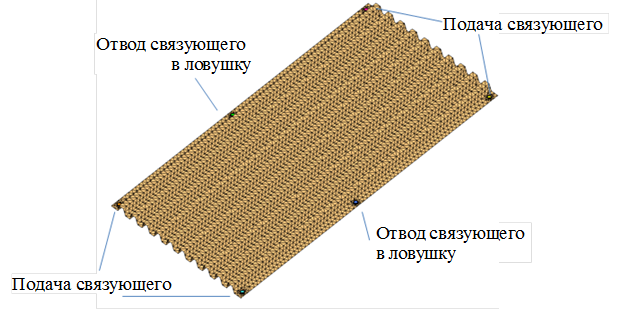
По результатам имитационного компьютерного моделирования определили положение фронта связующего для прогнозирования времени, затрачиваемого на пропитку при изготовлении профилированного настила по второй схеме расположения точек подачи связующего. После прохождения 60 мин с начала инжекции весь образец, за исключением небольшой зоны в центральной части, пропитан. Продолжительность полной пропитки составила 1 ч 5 мин, что соответствует технологической жизнеспособности связующих (рис. 7).
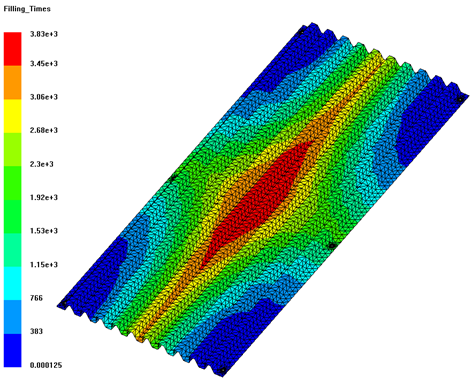
В результате сравнения данных моделирования процесса инфузии при изготовлении профилированного настила с различными вариантами расположения точек подачи связующего установлено сокращение продолжительности полной пропитки в 3 раза за счет оптимизации схемы при добавлении дополнительных трех точек подачи связующего и одной точки вакуумирования.
На основании проведенного математического моделирования процесса инфузии при изготовлении профилированного настила выбрана оптимальная схема расположения точек подачи связующего и вакуумирования при изготовлении профилированного настила на основе стеклянного наполнителя.
На третьей стадии проводили исследование технологических параметров при изготовлении профилированного настила методом инфузии на основе стеклянного наполнителя. Разработанный технологический процесс состоит из следующих операций: подготовка технологической оснастки, сборка технологического пакета, проверка собранного технологического пакета на герметичность, подготовка связующего, пропитка стеклоткани связующим и последующее отверждение, механическая обработка, контроль качества.
Для разработки наиболее оптимальной технологии спроектирована и изготовлена многоразовая технологическая оснастка из стеклопластика, позволяющая стабилизировать качество изделий путем изготовления листов настила одинакового профиля. Это стало возможным благодаря тому, что материал оснастки изготавливался из тех же компонентов – стеклянного наполнителя на основе алюмоборосиликатного стекла и эпоксидного связующего холодного отверждения, что позволяет достичь одинакового температурного коэффициента линейного расширения у изготавливаемого профилированного листа и оснастки. Благодаря этому минимизированы внутренние напряжения, возникающие при термообработке листа, и обеспечена его бездефектная структура и необходимая геометрическая форма профиля.
Для этого на первой стадии изготовлена мастер-модель из фанеры, представленная на рис. 8. При изготовлении мастер-модели на подготовленное плоское основание прикрепляли ребра, после чего всю конструкцию несколько раз покрывали грунтовкой на эпоксидной основе с последующим нанесением лака в два слоя.
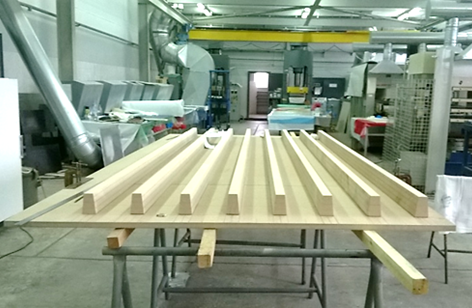
После отверждения лакокрасочного покрытия на мастер-модель наносили слой гелькоута – специализированного антиадгезионного покрытия, используемого при изготовлении изделий методом вакуумной инфузии и контактного формования, для облегчения отделения изделия от оснастки, а затем высушивали. Далее по всей площади мастер-модели укладывали сетку из полиэфирного волокна для придания прочности покрытию и три слоя стеклоткани ТР-560. Получившуюся конструкцию пропитывали эпоксидным связующим холодного отверждения методом контактного формования с последующим формообразованием. Затем оснастку снимали с мастер-модели и доотверждали при температуре 60 °С в течение 6 ч. После чего производили механическую обработку оснастки, внешний вид которой представлен на рис. 9.
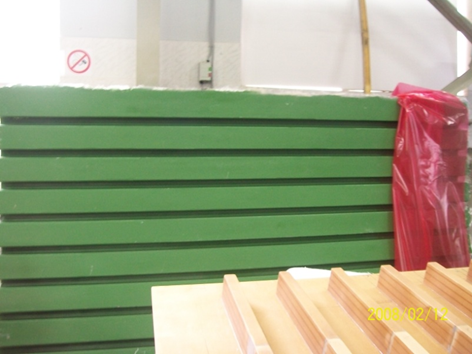
Схема сборки технологического пакета для пропитки методом вакуумной инфузии приведена на рис. 10.
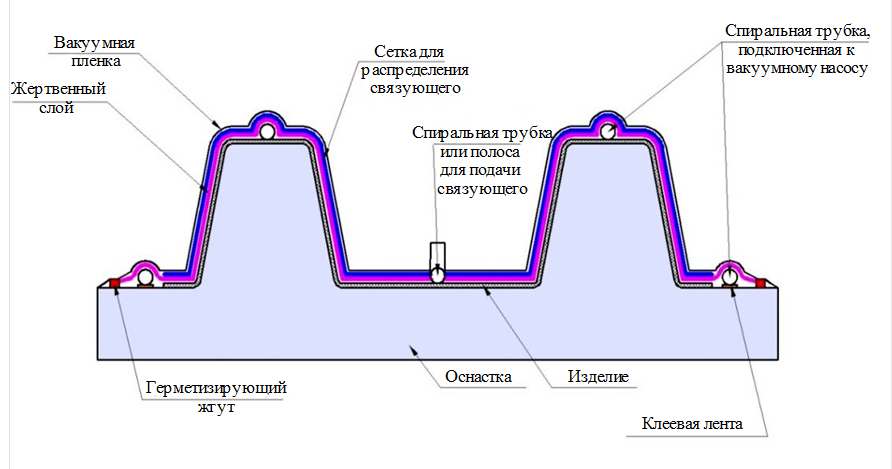
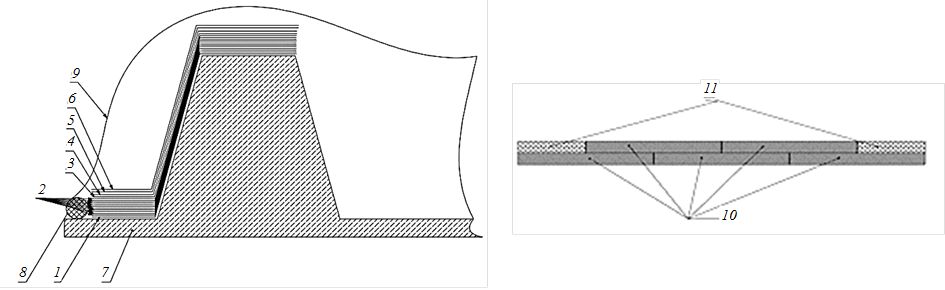
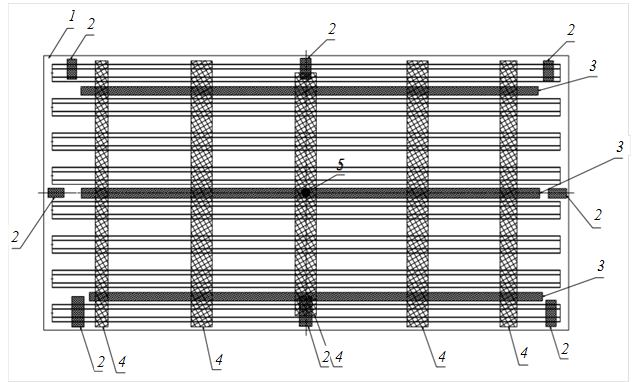
При сборке на заранее подготовленную поверхность оснастки по периметру укладывали герметизирующий жгут. Затем выкладывали слой жертвенной ткани, фиксируя его к поверхности аэрозольным клеем, поверх которого выкладывали первый слой стеклоткани. Каждый последующий слой наполнителя укладывали со смещением на половину ширины ткани для исключения попадания стыковых швов друг на друга при фиксации аэрозольным клеем и прокатывали валиком. Всего уложили 10 слоев для достижения толщины заготовки в 5 см (рис. 11).
На поверхности заготовки размещали перфорированную разделительную пленку с отступом от края заготовки на 5‒10 мм с последующей фиксацией небольшим количеством аэрозольного клея в нескольких точках. Поверх разделительной пленки укладывали слой распределительной сетки с отступом от края жертвенной ткани от 10 до 15 мм. По периметру заготовки под нижним слоем размещали фторопластовую ленту с выпуском наружу от 20 до 30 мм для загиба поверх заготовки. По контуру выложенной заготовки укладывали дренажный материал и спиральную трубку с припуском от 20 до 30 мм для обеспечения отсоса воздуха из заготовки в процессе ее пропитки под действием вакуума.
Под слои заготовки помещали прямоугольный кусок жертвенного материала шириной 50 мм и длиной от 100 до 150 мм (фитиль) на глубину от 40 до 70 мм с обеспечением контакта с дренажными слоями для облегчения удаления воздуха из заготовки в процессе ее пропитки под действием вакуума. Количество фителей определяется схемой выкладки и необходимо для сокращения продолжительности пропитки, поскольку в процессе отработки технологического режима изготовления ПКМ выявлена необходимость проведения операции диаэрации связующего перед пропиткой для достижения минимальных значений пористости материала (рис. 12).
Собранную таким образом заготовку накрывали вакуумной пленкой, устанавливая в необходимых местах порты для инфузии и точки подачи связующего, и вакуумировали полученный пакет-заготовку при вакуумном давлении ‒0,9 кН/м2.
Перед проведением технологического процесса пропитки отвакуумированный пакет-заготовку отключали от насоса и оценивали степень разрежения в течение 10 мин. Уровень снижения вакуума не должен превышать 0,05 кН/м2. При превышении этого значения необходимо тщательно осмотреть пакет-заготовку на наличие негерметичных участков и устранить их с помощью герметизирующей ленты.
Затем производили расчет необходимого количества связующего Ссв (кг) для пропитки сухого пакета согласно формуле
$$C_{\text{св}} = \frac{m_{\text{пакета}} \cdot 35}{65} \cdot K_{\text{ост}},$$
где mпакета – масса сухого пакета, кг; Kост – коэффициент запаса, определяющий массу оставшегося связующего в распределительной сетке и шлангах, равный 1,3; 35 и 65 – процентное соотношение количества связующего к количеству стеклоткани, %.
Компоненты связующего совмещали в металлической емкости объемом не менее 10 л в течение от 10 до 15 мин при скорости вращения мешалки роторного типа от 150 до 200 об/мин. После этого проводили деаэрацию связующего при температуре 20±5 °С в течение 30 мин под вакуумом ‒0,9 кН/м2 с целью удаления пузырьков воздуха, образовавшихся при смешении.
Пропитку наполнителя проводили по выбранному с помощью математического моделирования технологическому режиму при температуре 20±5 °С и вакуумном давлении не менее ‒0,9 кН/м2. Для компенсации временны́х затрат, вызванных технологической операцией диаэрации связующего перед пропиткой, приняли решение установить еще один канал подачи связующего в центральной части пакета-заготовки, куда фронт связующего распространялся наиболее долго (красная область на рис. 7). Процесс пропитки представлен на рис. 13.
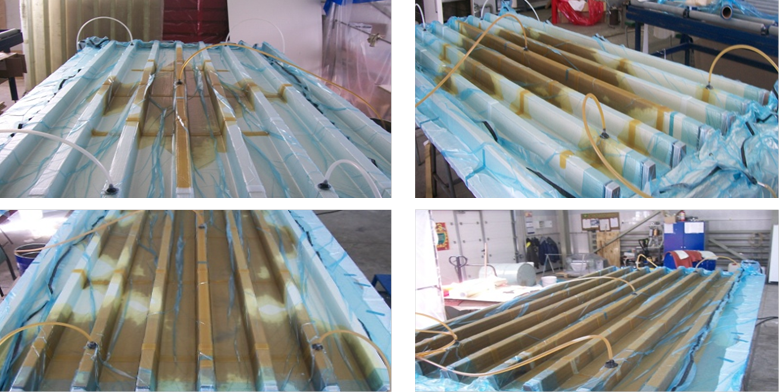
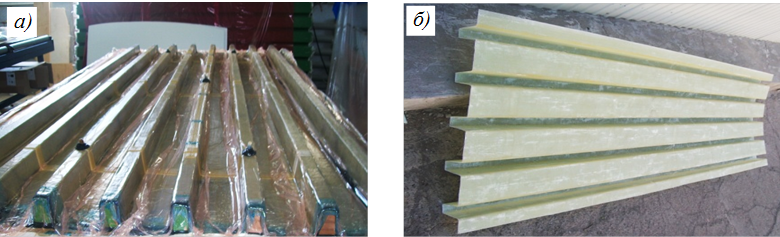
Полная пропитка пакета-заготовки по примененной схеме расположения литниковых каналов составила 60 мин на обоих типах полимерной матрицы. По окончании пропитки, не отключая вакуум, технологический пакет помещали в печь с последующей термообработкой пакета при температуре 60±5 °С в течение 6 ч. После окончания режима отверждения с пакета-заготовки удаляли вспомогательные материалы и механически обрабатывали полученный профилированный настил (рис. 14, а)
Механическую обработку настила производили с использованием высокооборотного (не менее 3000 об/мин) универсального форматно-раскроечного станка, оснащенного местным вытяжным устройством, с использованием в качестве режущего инструмента алмазных отрезных кругов без применения охлаждающих жидкостей, масел, воды, эмульсии. Внешний вид листа профилированного настила после механической обработки представлен на рис. 14, б.
Из изготовленного таким образом профилированного настила вырезали образцы для исследования физико-механических характеристик с целью сравнения с образцами стеклопластика. Результаты исследования представлены в табл. 5 и 6.
| Показатель | Значения показателей* при растяжении, изгибе, сжатии | ||
|---|---|---|---|
| Предел прочности, МПа | \frac{430‒510}{485} | \frac{385‒740}{610} | \frac{315‒395}{360} |
| Модуль упругости, ГПа | \frac{19‒20}{19,8} | \frac{13‒19}{16,8} | ‒ |
| * В числителе ‒ диапазон значений, в знаменателе ‒ среднее значение. | |||
| Показатель | Значения показателей* при растяжении, сжатии | |
|---|---|---|
| Предел прочности, МПа | \frac{410‒520}{468} | \frac{290‒330}{299} |
| * В числителе ‒ диапазон значений, в знаменателе ‒ среднее значение. | ||
Представленные в табл. 5 и 6 значения физико-механических характеристик сопоставимы со значениями, полученными на образцах стеклопластика, представленными в табл. 3 и 4, что свидетельствует о правильно подобранной технологии изготовления профилированного настила.
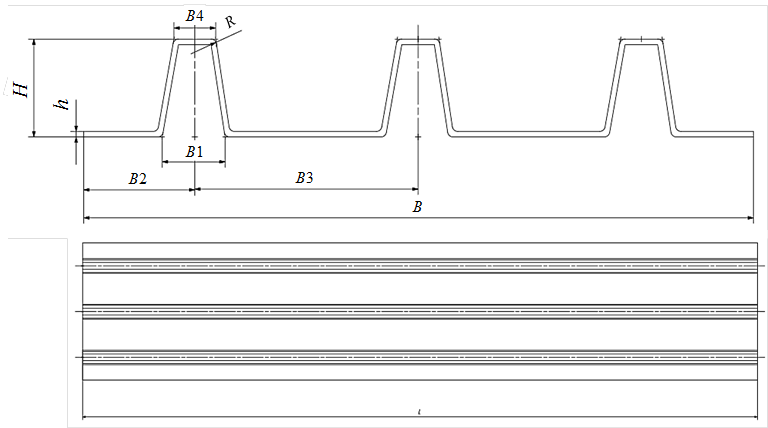
По исследованной и разработанной технологии могут изготавливаться листы профилированного настила габаритами 3000×1500 мм, толщиной от 4 до 8 мм и высотой ребер от 89 до 100 мм. Эскиз профилированного настила и возможные типоразмеры для изготовления изделий представлены на рис. 15 и в табл. 7.
| h, мм | Обозначение профиля | Размеры, мм | |||||
|---|---|---|---|---|---|---|---|
| В1 | В2 | В3 | В4 | R | H | ||
| 4 | НП1-1 | 57,15 | 101,6 | 203,2 | 35,1 | 5 | 88,9 |
| НП1-2 | 60 | 50 | 100 | 36 | 3 | 100 | |
| НП1-3 | 80 | 105 | 210 | 50 | 5 | 100 | |
| 5 | НП2-1 | 57,15 | 101,6 | 203,2 | 35,1 | 5 | 88,9 |
| НП2-2 | 60 | 50 | 100 | 36 | 3 | 100 | |
| НП2-3 | 80 | 105 | 210 | 50 | 5 | 100 | |
| 6 | НП3-1 | 57,15 | 101,6 | 203,2 | 35,1 | 5 | 88,9 |
| НП3-2 | 60 | 50 | 100 | 36 | 3 | 100 | |
| НП3-3 | 80 | 105 | 210 | 50 | 5 | 100 | |
| 7 | НП4-1 | 57,15 | 101,6 | 203,2 | 35,1 | 5 | 88,9 |
| НП4-2 | 60 | 50 | 100 | 36 | 3 | 100 | |
| НП4-3 | 80 | 105 | 210 | 50 | 5 | 100 | |
| 8 | НП5-1 | 57,15 | 101,6 | 203,2 | 35,1 | 5 | 88,9 |
| НП5-2 | 60 | 50 | 100 | 36 | 3 | 100 | |
| НП5-3 | 80 | 105 | 210 | 50 | 5 | 100 | |
| Примечание. Условное обозначение параметров настила при заказе: НП1-1 1500×3000. | |||||||
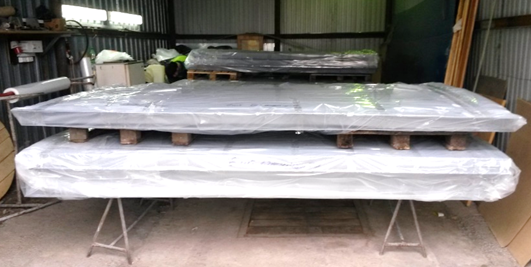
В соответствии с проектной документацией на автомобильный арочный мост было изготовлено 32 листа профилированного настила и один дополнительный лист в качестве запасного. На часть листов (16 шт.) было нанесено лакокрасочное покрытие на эпоксидной основе ЭП-140 в два слоя для дополнительной защиты от механического воздействия при монтаже на арочные элементы и последующей защиты от воздействия факторов окружающей среды. На остальные листы, предназначавшиеся для формирования портальной стенки моста, с одной стороны было нанесено лакокрасочное покрытие ЭП-140 (внутренняя часть портальной стенки), а с обратной стороны ‒ огнезащитная паста ВЗО-9Х толщиной 2 мм. Поверх огнезащитной пасты также наносили фторполиуретановую эмаль ВЭ-69 в два слоя толщиной ~0,15 мм для наилучшей защиты элементов конструкции от ультрафиолетового излучения. После нанесения лакокрасочного и огнезащитного покрытий производили их сушку в соответствии с технологической документацией. Подготовленные таким образом листы профилированного настила маркировали и упаковывали для транспортировки на строительную площадку (рис. 16).
Заключения
Представлены основные стадии исследований, направленных на разработку технологии изготовления листов профилированного настила:
- разработка оптимального состава стеклопластика для изготовления профилированного настила моста;
- математическое моделирование процесса инфузии при изготовлении стеклопластикового профилированного настила и выбор оптимального технологического режима его изготовления;
- исследование технологических параметров при изготовлении профилированного настила методом инфузии на основе стеклянного наполнителя.
По разработанной технологии и в соответствии с проектной документацией на автомобильный арочный мост было изготовлено 32 листа профилированного настила, которые применялись в конструкции моста: 16 листов для изготовления портальной стенки, воспринимающей поперечные распорные нагрузки от проезжающего транспорта, и 16 листов для монтажа поверх арочных элементов для передачи на них вертикальных нагрузок от транспорта.
- Каблов Е.Н. Материалы нового поколения и цифровые технологии их переработки // Вестник Российской академии наук. 2020. Т. 90. № 4. С. 331–334.
- Афанасьев Д.В., Ощепков М.Ю. Безавтоклавные технологии // Композитный мир. 2010. № 5. С. 28–37.
- Каблов Е.Н., Чурсова Л.В., Бабин А.Н. и др. Разработки ФГУП «ВИАМ» в области расплавных связующих для полимерных композиционных материалов // Полимерные материалы и технологии. 2016. Т. 2. № 2. С. 37–42.
- Путилина П.М., Куцевич К.Е., Исаев А.Ю. Полимерные композиционные материалы на основе углеродных и стеклянных волокон для изготовления деталей беспилотных летательных аппаратов и перспективы их развития // Труды ВИАМ. 2023. № 8 (126). С. 85–99. URL: http://www.viam-works.ru (дата обращения: 04.05.2026). DOI: 10.18577/2307-6046-2023-0-8-85-99.
- Перепелкин К.Е. Армирующие волокна и волокнистые полимерные композиты. М.: Научные основы и технологии, 2009. 386 с.
- Михайлин Ю.А. Конструкционные полимерные композиционные материалы. М.: Научные основы и технологии, 2010. 822 с.
- Коган Д.И., Чурсова Л.В., Петрова А.П. Анализ технологий производства изделий из непрерывно армированных полимерных композиционных материалов безавтоклавными способами изготовления (обзор) // Композиционные материалы. 2011. № 11. С. 2–6.
- Вольнов О.И., Дудукин Д.О. Стеклопластик. История развития, технология производства, формообразование деталей и современное применение // Труды НГТУ им. Р.Е. Алексеева. 2014. № 5 (107). С. 400–404.
- Власенко Ф.С., Раскутин А.Е. Применение полимерных композиционных материалов в строительных конструкциях // Труды ВИАМ. 2013. № 8. С. 12–16. URL: http://www.viamworks.ru (дата обращения: 04.05.2025).
- Sherriff M., Knibbs R.W., Langley P.G. Mechanism for the action of tackifying resins in pressure-sensitive adhesives // Journal of Applied Polymer Science. 1973. Vol. 17. P. 3423–3438.
- Allen K.W. A review of contemporary views of theories of adhesion // The Journal of Adhesion. 1987. Vol. 21. P. 261–277.
- Leong Y.C., Lee L.M.S., Gan S.N. The viscoelastic properties of natural rubber pressure-sensitive adhesive using acrylic resin as a tackifier // Journal of Applied Polymer Science. 2003. Vol. 88. P. 2118–2123.
- Fujita M., Takemura A., Ono H. et al. Effects of miscibility and viscoelasticity on shear creep resistance of natural-rubber-based pressure-sensitive adhesives // Journal of Applied Polymer Science. 2000. Vol. 75. P. 1535–1545.
- Fujita M., Kajiyama M., Takemura A. et al. Miscibility between natural rubber and tackifiers. I. Phase diagrams of the blends of natural rubber with rosin and terpene resins // Journal of Applied Polymer Science. 1987. Vol. 64. P. 2191–2197.
- Fujita M., Kajiyama M., Takemura A. et al. Miscibility between natural rubber and tackifiers. II. Phase diagrams of the blends of natural rubber and petroleum resins // Journal of Applied Polymer Science. 1998. Vol. 67. P. 221–229.
- Fujita M., Kajiyama M., Takemura A. et al. Effects of miscibility on peel strength of naturalrubber-based pressure-sensitive adhesives // Journal of Applied Polymer Science. 1998. Vol. 70. P. 777–784.
- Whitehouse R.S., Counsell P.J.C. Composition of rubber/resin adhesive films: 1. Surface composition as determined by ATR-IR spectroscopy // Polymer. 1976. Vol. 17. P. 699–704.
- Sherriff M. Peel adhesion and viscoelasticity of rubber-resin blends // Journal of Applied Polymer Science. 1980. Vol. 18. P. 2597–2608.
- Евдокимов А.А., Имаметдинов Э.Ш., Малаховский С.С. Усиление строительных конструкций из бетона системой внешнего армирования из углепластика // Труды ВИАМ. 2020. № 10 (92). С. 73–80. URL: http://www.viam-works.ru (дата обращения: 04.05.2025). DOI: 10.18577/2307-6046-2020-0-10-73-80.
- Евдокимов А.А., Венедиктова М.А., Вахрушева Я.А. и др. Опыт применения полимерных материалов при возведении арочных быстровозводимых мостовых сооружений // Мат. Междунар. науч.-практ. конф. «Материаловедение, формообразующие технологии и оборудование». Симферополь, 2024. С. 127–136.
- Евдокимов А.А., Петрова А.П., Раскутин А.Е. и др. Полимерные композиционные материалы для применения в строительной индустрии // Сб. тез. VIII Всерос. молодежного научного форума «OpenScience 2021». Гатчина, 2021. С. 124.
- Ткачук А.И., Донецкий К.И., Терехов И.В., Караваев Р.Ю. Применение термореактивных связующих для изготовления полимерных композиционных материалов методами безавтоклавного формования // Авиационные материалы и технологии. 2021. № 1 (62). С. 22–33. URL: http://www.journal.viam.ru (дата обращения: 04.05.2026). DOI: 10.18577/2713-0193-2021-0-1-22-33.
- Седов Л.Н., Михайлова З.В. Ненасыщенные полиэфиры. М.: Химия, 1977. 232 с.
- Застрогина О.Б., Серкова Е.А., Сарычев И.А., Вавилова М.И. Влияние винифлекса российского и китайского производства на свойства связующего ВФТ и стеклотекстолита на его основе // Авиационные материалы и технологии. 2020. № 3 (60). С. 3–9. DOI: 10.18577/2071-9140-2020-0-3-3-9.
- Бобылев В.А. Специальные эпоксидные смолы для клеев и герметиков // Клеи. Герметики. Технологии. 2005. № 5. С. 8–11.
- Большаков В.А., Антюфеева Н.В. Оценка модели процесса отверждения клеевого связующего в препреге // Авиационные материалы и технологии. 2023. № 4 (73). С. 66–77. URL: http://www.journal.viam.ru (дата обращения: 04.05.2026). DOI: 10.18577/2713-0193-2023-0-4-66-77.
- Евдокимов А.А., Раскутин А.Е., Мишкин С.И. и др. Арочные мосты с применением углепластиковых арочных элементов // Конструкции из композиционных материалов. 2019. № 2 (154). С. 22–29.
- Михалдыкин Е.С. Применение трубобетонных конструкций с оболочкой из полимерных композиционных материалов при строительстве малых мостов: дис. … канд. техн. наук. М., 2021. 111 с.
- Каблов Е.Н. Роль фундаментальных исследований при создании материалов нового поколения // Тез. докл. ХХI Менделеевского съезда по общей и прикладной химии: в 6 т. СПб., 2019. Т. 4. С. 24.
- Design, Construction and Testing of the Neal Bridge in Pittsfield, maine: Final Report // AEWC Advanced Structures & Composites Center. URL: https://aewc.unaine.edu.com (дата обращения: 04.05.2026).
- Кириллов В.Н., Старцев О.В., Ефимов В.А. Климатическая стойкость и повреждаемость полимерных композиционных материалов, проблемы и пути решения // Авиационные материалы и технологии. 2012. № S. С. 412–423.
- Каблов Е.Н., Лаптев А.Б., Прокопенко А.Н., Гуляев А.И. Релаксация полимерных композиционных материалов под длительным действием статической нагрузки и климата (обзор). Часть 1. Связующие // Авиационные материалы и технологии. 2021. № 4 (65). С. 70‒80. URL: http://www.journal.viam.ru (дата обращения: 04.05.2026). DOI: 10.18577/2713-0193-2021-0-4-70-80.
- Старцев В.О. Старение полимерных композиционных материалов в морской воде (обзор) // Авиационные материалы и технологии. 2023. № 1 (70). С. 148‒170. URL: http://www.journal.viam.ru (дата обращения: 04.05.2026). DOI: 10.18577/2713-0193-2023-0-1-148-170.
- Петрова А.П., Малышева Г.В. Клеи, клеевые связующие и клеевые препреги: учеб. пособие / под общ. ред. Е.Н. Каблова. М.: ВИАМ, 2017. 472 с.
- Раскутин А.Е., Гончаров В.А. Компьютерное моделирование технологического процесса изготовления ПКМ методом вакуумной инфузии // Авиационные материалы и технологии. 2012. № S. С. 286–291.
- Ткачук А.И., Загора А.Г., Донецкий К.И., Евдокимов А.А. Связующие для полимерных композиционных материалов, применяемых при строительстве быстровозводимых мостовых сооружений // Труды ВИАМ. 2020. № 12 (94). С. 67–74. URL: http://www.viam-works.ru (дата обращения: 04.05.2026). DOI: 10.18577/2307-6046-2020-0-12-67-74.