Разработка технологии изотермической деформации жаропрочного никелевого сплава с использованием метода компьютерного моделирования
1Федеральное государственное унитарное предприятие «Всероссийский научно-исследовательский институт авиационных материалов» Национального исследовательского центра «Курчатовский институт», Москва, Россия; admin@viam.ru
Представлены результаты анализа компьютерного моделирования процесса изотермической деформации заготовок из жаропрочного никелевого сплава типа ЭИ698. Анализ полей пластической деформации, температуры, формы, размеров, энергосиловых параметров и трассирующих линий позволил построить технологический маршрут деформации заготовки с оптимальными параметрами деформации. После изготовления штамповок из сплава типа ЭИ698 в изотермических условиях оценены механические свойства. Результаты испытаний подтвердили данные компьютерного моделирования.
Введение
Одним из основных материалов, используемых в авиационной и двигателестроительной промышленности, в том числе в НИЦ «Курчатовский институт» – ВИАМ, является жаропрочный сплав типа ЭИ698. Это деформируемый сплав на никелевой основе [1]. Он создан для работы в условиях высоких температур под высокими нагрузками. В связи с этим данный материал нашел широкое применение в авиационных и космических отраслях. Из него изготавливают диски газовых турбин и компрессов высокого давления, рабочие лопатки турбин, дефлекторы и др. [2].
Химический состав [3] сплава типа ЭИ698, % (по массе):
| Ni | Cr | Fe | Mo | Al | Ti | Nb | C | Si | V | Mn | W |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Основа | 13,0–16,0 | ≤2,0 | 2,8–3,2 | 1,45–1,8 | 2,35–2,75 | 1,9–2,2 | 0,02–0,06 | 0,4 | 0,3–0,6 | 0,3 | 0,2 |
Основные механические свойства сплава типа ЭИ698 при комнатной температуре [3]:
| σв, МПа | σ0,2, МПа | δ, % | ψ, % | KCU, Дж/см² |
|---|---|---|---|---|
| ≥1100 | ≥700 | ≥15 | ≥18 | ≥39 |
Данный материал обладает высокой жаропрочностью, длительная эксплуатация изделий из сплава типа ЭИ698 возможна при температурах в диапазоне 650–700 °С. Допускаются пиковые нагрузки при температуре до 800 °С [4]. Сплав обладает высокой сопротивляемостью ползучести, не деформируется под непрерывным давлением в течение нескольких тысяч часов при высоких температурах. Материал также обладает устойчивостью к газовой коррозии и инертен к воздействию раскаленных продуктов сгорания топлива.
Термическая обработка сплава для получения требуемых механических характеристик должна осуществляться в несколько этапов. Сначала необходимо проводить двухступенчатую закалку при температуре >1000 °С, а полуфабрикаты подвергать длительному двойному старению при температуре >700 °С [5].
Однако полуфабрикаты из сплава типа ЭИ698 обладают ограниченной технологической пластичностью и высоким сопротивлением деформации при обработке давлением, что делает их труднодеформируемыми при использовании традиционных методов обработки металлов. Такие технологии получения деформированных полуфабрикатов из жаропрочных никелевых сплавов являются малоэффективными [6].
Предыдущие исследования показывают, что для изготовления штампованных заготовок из жаропрочных труднодеформируемых материалов применяют особые виды обработки металлов давлением, такие как деформация в изотермических условиях. При такой технологии деформации инструмент нагревается до температур, близких к температуре нагрева заготовки. Это заметно ухудшает охлаждение заготовки, что приводит к увеличению пластичности. Благодаря изотермической деформации в заготовках из жаропрочных никелевых сплавов образуется равномерная мелкозернистая структура [7, 8]. Кроме того, в таких условиях снижается вероятность образования трещин и других дефектов благодаря уменьшению локальной концентрации напряжений [9].
Однако при предварительном подогреве заготовок зачастую происходит окисление поверхности, что снижает качество получаемого полуфабриката [10]. Поэтому перед нагревом на заготовки рекомендуется наносить защитные силикатные покрытия, которые позволяют предохранить их от образования окалины в условиях повышенной температуры в электронагревательных печах с обычной средой [10]. Кроме того, защитные покрытия выступают в качестве смазки при штамповке.
Одной из проблем получения деформированного полуфабриката из жаропрочных никелевых сплавов является расчет параметров для изготовления изделий надлежащей формы. Поскольку последние тенденции в машиностроении направлены на увеличение производительности и коэффициента использования материала, при обработке давлением заготовкам стараются придать форму, максимально близкую к форме конечного изделия, для уменьшения припуска под механическую обработку. Зачастую теоретический расчет параметров деформации не позволяет всесторонне оценить качество получаемого полуфабриката, а проведение испытаний с экспериментальными заготовками экономически невыгодно [11].
Одним из вариантов решения этой проблемы является использование компьютерного моделирования процессов обработки металлов давлением [12]. Существует большое количество специальных программных комплексов, с помощью которых возможно проводить симуляцию операций термомеханической обработки, например QForm [13]. Работа таких программных комплексов основана на методе конечных элементов. При расчете процесса деформации заготовка разбивается на множество маленьких частей, для которых задается множество простых линейных уравнений. Затем производится расчет этих уравнений на каждом отдельном участке заготовки. Оцениваются перемещение, деформация, напряжение и другие параметры. Наконец, эти уравнения объединяются в матрицу и проводятся вычисления с учетом связей элементов между собой. Таким образом, возможно получить представление о форме и размерах полуфабриката, не прибегая к многочисленным экспериментам, и при необходимости корректировать параметры деформации [14].
Основными задачами данной научной статьи являются изучение и дальнейшее развитие эффективных способов обработки давлением труднодеформируемых жаропрочных никелевых сплавов типа ЭИ698. Необходимо провести компьютерное моделирование деформации заготовок из данного сплава для выбора оптимальных параметров процесса. Кроме того, ставится задача по изготовлению штамповок из сплава типа ЭИ698 в изотермических условиях с последующей термической обработкой и изучению механических свойств полуфабриката для оценки эффективности технологической схемы в условиях НИЦ «Курчатовский институт» – ВИАМ.
Материалы и методы
В качестве исходных заготовок выбраны кованые прутки из сплава типа ЭИ698. Прутки нарезали на мерные заготовки высотой ~250 мм. Непосредственно перед проведением штамповочных операций осуществляли компьютерное моделирование обработки давлением в специальном программном комплексе. Оценивали изменение полей деформации, температур, а также геометрические размеры и форму полученного полуфабриката. На основании этого делали вывод о предпочтительной технологической схеме обработки заготовки.
Для подготовки к деформации в изотермических условиях на заготовки из сплава типа ЭИ698 наносили защитное технологическое покрытие ЭВТ-24 [15]. Наличие дефектов в сплошности защитного покрытия оценивали визуально. Штамповку в изотермических условиях осуществляли на прессе с усилием 16 МН в установке изотермического нагрева штампов УИДИН-500. Термообработку в виде двойной закалки с последующим двойным старением проводили в камерных печах. Охлаждение осуществляли на воздухе.
Испытания для определения предела прочности при растяжении, относительного удлинения и сужения после разрыва и других механических свойств проводили на испытательных машинах согласно ГОСТ 9651–84 и ГОСТ 1497–2023. Микроструктуру оценивали методом оптической микроскопии на микрошлифах после травления по ГОСТ 5639–82. Проверку макроструктуры проводили визуально в соответствии с ГОСТ 22838–77. Испытания на удар и кратковременную прочность осуществляли при комнатной температуре, на длительную прочность – при температуре 650 °С.
Работа выполнена с использованием оборудования ЦКП «Климатические испытания» НИЦ «Курчатовский институт» – ВИАМ.
Результаты и обсуждение
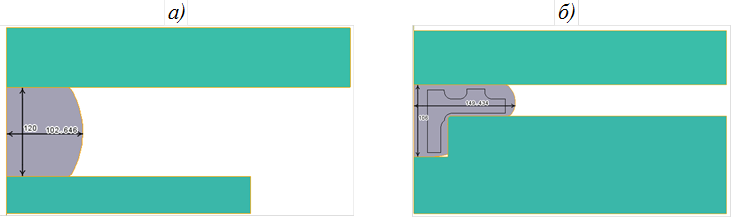
Перед деформацией проведено компьютерное моделирование процесса штамповки в изотермических условиях в специальном программном комплексе. После нескольких пробных вариантов выбрана следующая технологическая схема. Штамповку выполняли за два перехода: подсадка исходной цилиндрической заготовки и окончательная деформация. Деформацию осуществляли на прессе с усилием 16 МН, поэтому при моделировании выбрана соответствующая нагрузка относительно оси OZ. В качестве смазки задано фрикционное взаимодействие для пары стекло по стали в соответствии с базами данных специального программного комплекса. Трение задавали по закону Леванова с фактором трения 0,15, коэффициентом Леванова 1,25 и коэффициентом теплопередачи 17000 Вт/(м²·К). Температура деформации достигала значений, которые были меньше температуры полного растворения упрочняющей γ'-фазы (~1040 °С). Поскольку обработку давлением осуществляли в изотермических условиях, то задана температура бойков (~950 °С). Установлен простой теплообмен с заготовкой. Инструменты сводили в контакт с отводом назад. Кроме того, установлены продолжительности охлаждения на воздухе (5 с) и в инструменте (5 с), чтобы при моделировании учесть время переноса заготовки из печи в инструмент и вспомогательное время перед началом штамповки.
Поскольку формирование вала на штампованном диске является трудоемким процессом, принято решение производить штамповку за два перехода. На первом переходе осуществляли подсадку заготовки для лучшего формообразования до высоты 120 мм, на втором – окончательное формообразование вала и ступицы. Между переходами проводили подогрев заготовки. Параметры инструмента, в том числе тип смазки, закон трения и др., задавали такие же, как и на первом переходе. В условиях остановки задавали расстояние между инструментами, равное 46 мм, чтобы обеспечить нужный размер ступицы.
На рис. 1 представлены результаты компьютерного моделирования. Показано, что форма и размер полученного деформированного полуфабриката соответствуют требуемым. Полученная штамповка не заходит за контуры обточенной детали и обладает достаточным припуском под термическую и механическую обработки.
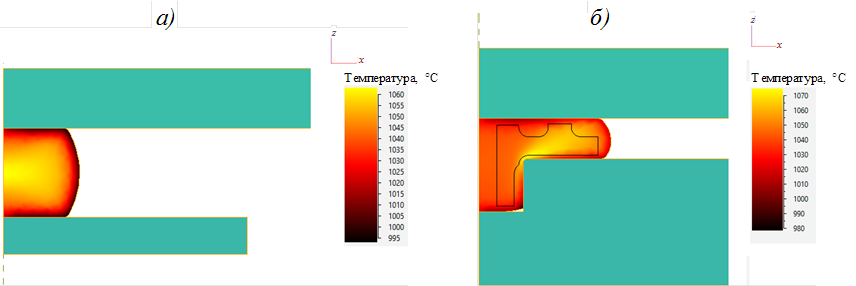
На рис. 2 представлено распределение значений температурных полей на штамповке после подсадки и окончательной деформации. Температурный интервал деформации сплава типа ЭИ698 составляет 950–1180 °С. Нижняя граница температуры заготовки в процессе деформации не выходит за требуемые рамки. Выбранная температура деформации позволяет получить требуемую структуру сплава, которая вкупе с окончательной термической обработкой позволит достигнуть высокого уровня механических свойств в теле штамповки.
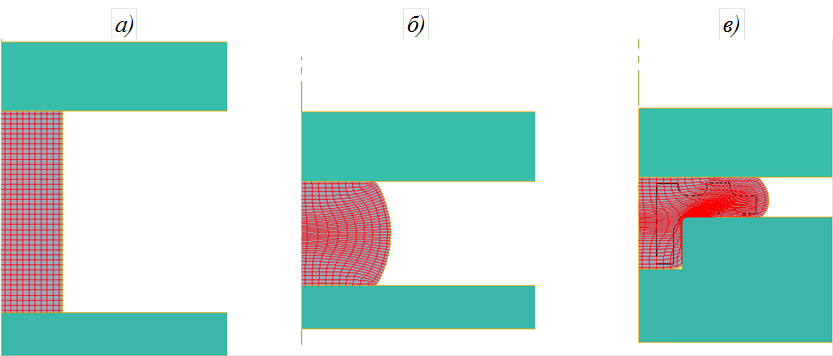
Дополнительное понимание процессов, происходящих по всему сечению заготовки, можно получить с помощью анализа изменения трассирующих линий, которые задаются в специальном программном обеспечении (рис. 3). После первого перехода по фланцам заготовки ячейки остаются практически без изменений, однако в центре и вдоль «бочки» ячейки сильно сплющены. После окончательной деформации можно наблюдать значительные изменения формы ячеек на ступице, в то время как на концах вала ячейки остаются практически без существенных изменений. Следует обратить внимание на отсутствие значительных отклонений трассирующих линий, что может свидетельствовать об отсутствии опасных участков, где могут возникнуть дефекты. Однако анализ полей деформации способен дать более полную картину о прорабатывании структуры штампованного полуфабриката на всей площади.
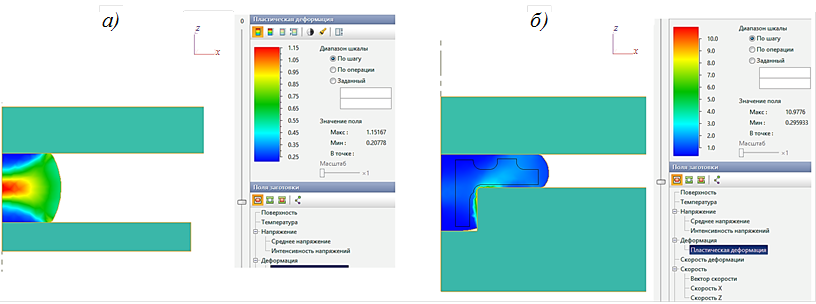
Из распределения полей деформации (рис. 4) видно, что после первого перехода лучше всего прорабатывается центральная часть полуфабриката. Однако на втором переходе наибольшее значение деформации наблюдается на поверхности в месте сочленения вала и ступицы. Основная структура всего полуфабриката на всей площади среза деформируется практически равномерно. Эти значения превышают значения деформации, достигнутой после подпрессовки.
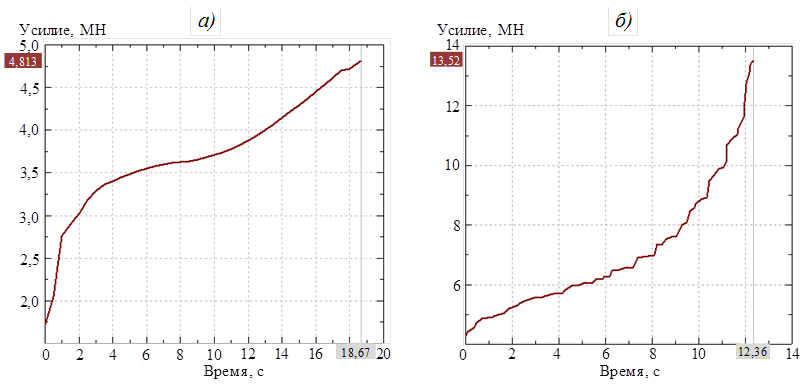
После подсадки на первом переходе (рис. 5, а) усилия достигают небольших значений (4,5–5 МН). На втором переходе (рис. 5, б) при окончательном формообразовании усилия резко возрастают после истечения половины времени штамповки и достигают ~14 МН. Однако эти значения меньше максимально допустимых усилий пресса (16 МН). Расчет максимальных усилий деформации при изотермической штамповке и анализ готовых форм и размеров полученного полуфабриката в процессе компьютерного моделирования позволяют сделать вывод об удовлетворительном результате применения данной технологической схемы для изготовления штамповок из сплава типа ЭИ698.
После проведения компьютерного моделирования на мерные заготовки наносили защитное покрытие ЭВТ-24 и подвергали их деформации в изотермических условиях за два перехода согласно выбранной технологической схеме с подсадкой и последующим окончательным получением заданной формы.
После изотермической деформации заготовок из сплава типа ЭИ698 за два перехода получены штамповки, размеры и формы которых соответствуют требуемым (рис. 6).
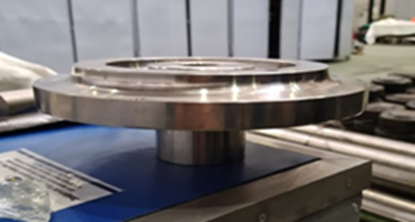
Визуально на поверхности штамповок не выявлено трещин, рванин, инородных включений, пор, рыхлоты и других нарушений сплошности металла. Полученный полуфабрикат подвергали термической обработке, которая состояла из двух стадий: закалки и старения. Далее изготавливали тангенциальные образцы для изучения механических свойств. Проводили испытания на растяжение, ударный изгиб, длительную прочность, оценивали слоисто-волокнистую структуру и определяли твердость по Бринеллю. Механические свойства штамповок из сплава типа ЭИ698, полученные в результате всесторонних испытаний на образцах:
| σв, МПа | σ0,2, МПа | δ5, % | ψ, % | KCU, Дж/см2 | Твердость по Бринеллю НВ | Длительная прочность при 650 °С и 706 МПа, ч |
|---|---|---|---|---|---|---|
| 1280 | 810 | 21 | 21 | 39 | 352–356 | >55 |
Значения предела прочности при растяжении, предела текучести, относительного удлинения и сужения, ударной вязкости и твердости находятся на высоком уровне. Кроме того, при испытаниях на длительную прочность образцы выдержали воздействие высоких температур в течение >55 ч и были сняты до разрушения.
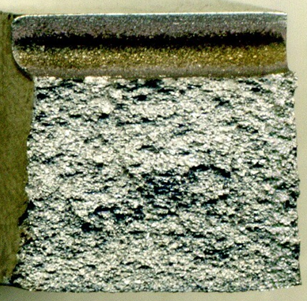
На рис. 7 представлены результаты контроля слоисто-волокнистой структуры, полученной на образце после испытаний на ударную вязкость. Контроль слоисто-волокнистой структуры показал соответствие излома образца предъявляемым требованиям.
Анализ полученных результатов позволил сделать вывод о допустимости использования данной технологической схемы для получения штамповок из сплава типа ЭИ698 методом изотермической деформации. Результаты компьютерного моделирования подтверждены экспериментальными данными, что свидетельствует об эффективности применения специальных программных комплексов при разработке технологий изготовления деформированных полуфабрикатов из металлов и их сплавов.
Заключение
В условиях НИЦ «Курчатовский институт» – ВИАМ изготовлены штамповки из сплава типа ЭИ698 методом деформации в изотермических условиях. Перед деформацией проведено компьютерное моделирование процесса штамповки по технологической схеме, разработанной в специальном программном комплексе, которое позволило оценить поля деформации, изменение температуры, усилия деформации, форму и геометрические размеры полученной модели штамповки. На основании этих данных утверждена окончательная технология изготовления штампованных дисков из сплава типа ЭИ698. После деформации заготовок в изотермических условиях изготовлены образцы и изучены механические свойства полученного полуфабриката. Кроме того, проведена визуальная оценка штамповок. Высокий уровень механических свойств, удовлетворительная макроструктура и отсутствие дефектов указывают на эффективность метода изотермической деформации заготовок из сплава типа ЭИ698. Использование компьютерного моделирования упрощает и ускоряет разработку технологических схем.
- Ечин А. Б., Бондаренко Ю. А., Колодяжный М. Ю., Сурова В. А. Обзор перспективных высокотемпературных жаропрочных сплавов на основе тугоплавких металлических материалов для производства газотурбинных двигателей // Авиационные материалы и технологии. 2023. № 3 (72). C. 30–41. URL: http://www.journal.viam.ru (дата обращения: 13.07.2026). DOI: 10.18577/2713-0193-2023-0-3-30-41.
- Каблов Е. Н., Оспенникова О. Г., Ломберг Б. С. Комплексная инновационная технология изотермической штамповки на воздухе в режиме сверхпластичности дисков из супержаропрочных сплавов // Авиационные материалы и технологии. 2012. № S. C. 129–141.
- Авиационные материалы: справочник в 9 т. / под общ. ред. Р. Е. Шалина. 6-е изд. М.: ОНТИ ВИАМ, 1989. Т. 3: Жаропрочные стали и сплавы на основе тугоплавких металлов, ч. 1. 566 c.
- Химушин Ф. Ф. Жаропрочные стали и сплавы. 2-е изд., перераб. и доп. М.: Металлургия, 1969. 750 с.
- Рынденков Д. В., Смирнов М. О., Карягин Д. А., Галкин В. А. Сокращение длительности закалки изделий из жаропрочного деформируемого никелевого сплава ЭИ698-ВД // Технология легких сплавов. 2026. № 1. С. 60–65.
- Нарский А. Р., Дейнега Г. И., Кузьмина И. Г. Получение мелкозернистой структуры отливок из жаропрочных никелевых сплавов при использовании модификатора – алюмината кобальта // Авиационные материалы и технологии. 2023. № 3 (72). C. 3–14. URL: http://www.journal.viam.ru (дата обращения: 13.07.2026). DOI: 10.18577/2713-0193-2023-0-3-3-14.
- Лопатин Н. В., Бубнов М. В., Рогалев А. М., Коробова Н. В., Сидоров А. А. Изотермическая штамповка заготовок диска из сплава ЭП741-НП, полученных методами порошковой металлургии // Авиационные материалы и технологии. 2014. № S5. C. 31–37. DOI: 10.18577/2071-9140-2014-0-s5-31-37.
- Колядов Е. В., Висик Е. М., Герасимов В. В., Битюцкая О. Н. Особенности морфологии структуры жаропрочного никелевого сплава в зависимости от величин осевого и радиального градиентов температуры на фронте кристаллизации // Авиационные материалы и технологии. 2024. № 2 (75). C. 15–24. URL: http://www.journal.viam.ru (дата обращения: 13.07.2026). DOI: 10.18577/2713-0193-2024-0-2-15-24.
- Кучеряев В. В., Миронова Н. А., Шишков С. Ю. Исследование техонологических особенностей деформирования слитков из сплава системы Ni–Al–Co // Труды ВИАМ. 2016. № 3 (39). С. 3–9. URL: http://www.viam-works.ru (дата обращения: 13.07.2026). DOI: 10.18577/2307-6046-2016-0-3-1-1.
- Доронин О. Н., Горлов Д. С., Азаровский Е. Н., Кочетков А. С. Исследование структуры и свойств жаростойкого покрытия при высокотемпературной деформации образцов из интерметаллидного титанового сплава // Авиационные материалы и технологии. 2021. № 1 (62). C. 61–70. URL: http://www.journal.viam.ru (дата обращения: 13.07.2026). DOI: 10.18577/2713-0193-2021-0-1-61-70.
- Оспенникова О. Г., Бубнов М. В., Капитаненко Д. В. Компьютерное моделирование процессов обработки металлов давлением // Авиационные материалы и технологии. 2012. № S. С. 141–147.
- Цепин М. А., Бегнарский В. В., Лисунец Н. Л., Синицын М. В., Ерохов М. А. Использование специализированных программ при разработке технологических процессов обработки металлов давлением // Цветные металлы. 2007. № 5. С. 98–101.
- Шпагин А. С., Капитаненко Д. В., Моисеев Н. В., Баженов А. Р. Разработка технологии изготовления кольцевых заготовок из сплава ЭП648-ВИ методом изотермической штамповки на воздухе с использованием маломощных гидравлических прессов // Авиационные материалы и технологии. 2024. № 4 (77). С. 17–26. URL: http://www.journal.viam.ru (дата обращения: 13.07.2026). DOI: 10.18577/2713-0193-2024-0-4-17-26.
- Власов А. В., Стебунов С. А., Евсюков С. А., Биба Н. В., Шитиков А. А. Конечно-элементное моделирование технологических процессов ковки и объемной штамповки. М.: МГТУ им. Н.Э. Баумана, 2019. 384 c.
- Сиротинский А. А. Технология производства и промышленное применение силикатноэмалевых покрытий // Экспозиция Нефть Газ. 2007. № 42. С. 36–38.