Влияние режимов термообработки на структурно-фазовый состав и свойства высокопрочной азотсодержащей стали мартенситного класса
1Федеральное государственное унитарное предприятие «Всероссийский научно-исследовательский институт авиационных материалов» Национального исследовательского центра «Курчатовский институт», Москва, Россия; admin@viam.ru
Приведены результаты исследования влияния режимов термической обработки на фазовый состав, структуру и свойства азотсодержащей стали мартенситного класса. Комплексное исследование фазового состава стали после различных режимов термообработки с помощью термодинамического моделирования и рентгеноструктурного фазового анализа показало высокую степень корреляции расчетных и экспериментальных данных. Установлено, что наиболее благоприятное сочетание твердости и ударной вязкости реализуется при сохранении в структуре 3–5 % (по массе) остаточного аустенита в мартенситной матрице.
Введение
Отечественный и мировой опыт использования высокопрочных конструкционных сталей выявил общую проблему: существующие марки не способны обеспечить оптимальное сочетание физико-механических свойств при экономически оптимальном легировании. Как правило, повышение прочностных характеристик в таких сталях ведет к снижению пластичности и не всегда обеспечивает достаточное сопротивление контактной деформации [1–3].
В настоящее время в качестве перспективных высокопрочных сталей рассматриваются низкоуглеродистые азотсодержащие стали [4–6].
Азот в углеродистых сталях является не только примесным элементом, но и приводит к упрочнению твердого раствора, повышая сопротивление движению дислокаций, и одновременно влияет на устойчивость аустенитной области, обеспечивает высокую термическую стабильность азотистого аустенита. Таким образом, введение азота не только повышает твердость, но и увеличивает ударную вязкость стали [7].
В отличие от углерода, избыточное содержание которого часто приводит к охрупчиванию мартенсита, азот способен участвовать в формировании более сбалансированного структурного состояния. Азот стабилизирует остаточный аустенит и способствует образованию дисперсных нитридных выделений. Остаточный аустенит повышает способность структуры к локальной пластической релаксации, а нитридные включения ограничивают рост зерна и повышают структурную устойчивость [8–10].
В исследуемой стали совместно с азотом большое значение имеет углерод, который определяет степень пересыщения мартенсита, его тетрагональность и, как следствие, уровень твердости после термообработки. Вместе с тем избыток углерода при недостаточно рациональной термической обработке приводит к увеличению внутренних напряжений в мартенсите и, следовательно, к повышению его склонности к хрупкому разрушению. Наилучшие свойства достигаются при согласованном сочетании концентрации углерода и азота с режимом термообработки.
Хром в азотсодержащих высокопрочных сталях (наряду с повышением прокаливаемости) способствует формированию мартенситной структуры по всему сечению, замедляет распад пересыщенного твердого раствора при отпуске и участвует в образовании карбидных и нитридных фаз. Однако при росте карбидных частиц и их локализации по границам зерен возможно увеличение хрупкости стали. Молибден и ванадий повышают отпускную стойкость и препятствуют развитию отпускной хрупкости. Их присутствие способствует образованию мелкодисперсных упрочняющих фаз и стабилизации дислокационной структуры [11].
Кремний, марганец и никель воздействуют на структуру и свойства высокопрочных азотсодержащих сталей более опосредованно: кремний упрочняет твердый раствор и замедляет выделение цементитных фаз при отпуске; марганец повышает прокаливаемость и влияет на устойчивость аустенита; никель, если он присутствует в умеренных количествах, дополнительно способствует повышению ударной вязкости. Совместное действие этих элементов важно рассматривать в комплексе с азотом, поскольку именно их суммарное влияние определяет устойчивость остаточного аустенита и характер мартенситного превращения [11, 12].
Термическая обработка азотсодержащих сталей мартенситного класса должна обеспечивать растворение части избыточных фаз при аустенизации, получение однородного аустенита, последующее мартенситное превращение и снятие части внутренних напряжений при заключительном низком отпуске [13].
Выбор температуры аустенизации для высокопрочных азотсодержащих сталей мартенситного класса является компромиссной задачей. Недостаточный нагрев не обеспечивает растворения карбонитридных фаз и не позволяет получить однородный аустенит. Чрезмерный нагрев приводит к росту зерна, повышает структурную неоднородность и может изменить соотношение между мартенситом и остаточным аустенитом после закалки. Оптимальной температурой нагрева под закалку следует считать температуру, которая обеспечивает растворение требуемой доли вторичных фаз без перегрева аустенита.
Для высокопрочной стали низкий отпуск должен уменьшить внутренние напряжения в мартенсите закалки, но не должен переводить структуру в избыточно отпущенное состояние с заметной потерей твердости. Именно отпуск, как окончательный этап термообработки, формирует соотношение между прочной мартенситной матрицей, остаточным аустенитом и дисперсными карбонитридными выделениями [14–17].
Цель данной работы – установление связи между структурно-фазовым состоянием и свойствами исследуемого материала для определения режима термообработки, позволяющего получить оптимальное сочетание механических свойств (высокая прочность и твердость с достаточной ударной вязкостью).
Материалы и методы
Объект исследования – низкоуглеродистая азотсодержащая сталь системы Fe–C–N–Cr, дополнительно легированная никелем, кремнием, молибденом, марганцем и ванадием в количестве не более 1,5–2,0 % (по массе) каждого легирующего элемента. Образцы из исследуемой стали подвергали закалке при различных температурах (800–1200 °С) с последующим низким отпуском при 220 °С.
Термодинамическое моделирование выполняли для оценки равновесного фазового состава стали в зависимости от температуры. В расчет вводили фактический химический состав каждого образца. Цель анализа – определение температурных интервалов существования основных фаз, оценка устойчивости аустенита при аустенизации, выявление расчетных карбидных и нитридных фаз, а также сопоставление расчетного фазового состояния с результатами рентгеноструктурного фазового анализа.
Исследование микроструктуры образцов после термообработки проводили с применением оптической микроскопии на металлографическом микроскопе.
Качественный и количественный фазовый анализ, определение периодов решеток мартенсита проведены с применением методов рентгеновской дифракции. Съемку рентгенограмм проводили на дифрактометре общего назначения в монохроматическом Cu Kα-излучении (λ = 1,5418 Å). Расшифровку дифрактограмм проводили с применением специализированной программы и структурной базы данных. Для уточнения кристаллической структуры мартенсита (периоды решетки, микроискажения) применен метод полнопрофильного анализа по Ритвельду.
Определение твердости образцов проведено методом Роквелла в соответствии с ГОСТ 9013–59.
Ударная вязкость определена на образцах с U-образным надрезом в соответствии с ГОСТ 9454–78.
Работа выполнена с использованием оборудования ЦКП «Климатические испытания» НИЦ «Курчатовский институт» – ВИАМ.
Результаты и обсуждение
На первом этапе исследования проведен теоретический расчет фазового состава исследуемой системы легирования с применением специального программного обеспечения и термодинамических баз данных. С учетом химического состава объекта исследования получены диаграммы фазового равновесия (рис. 1).
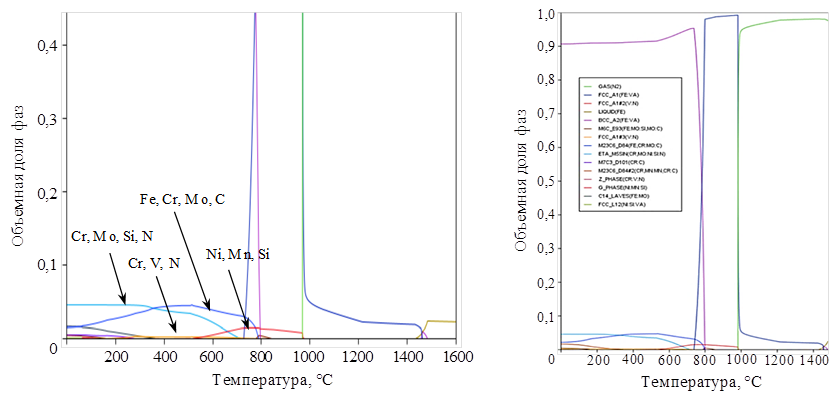
Согласно проведенному расчету, фазовый состав исследуемой стали системы легирования Fe–C–N–Cr должен быть представлен следующими фазами: мартенсит, аустенит, карбиды и нитриды легирующих элементов (Cr, Mo, Si, Fe, V).
Микроструктурные исследования показали, что после различных режимов термообработки основной структурной составляющей во всех исследованных образцах является мартенсит различной морфологии с небольшим количеством остаточного аустенита и мелкодисперсные включения упрочняющих карбидных и нитридных фаз (рис. 2).
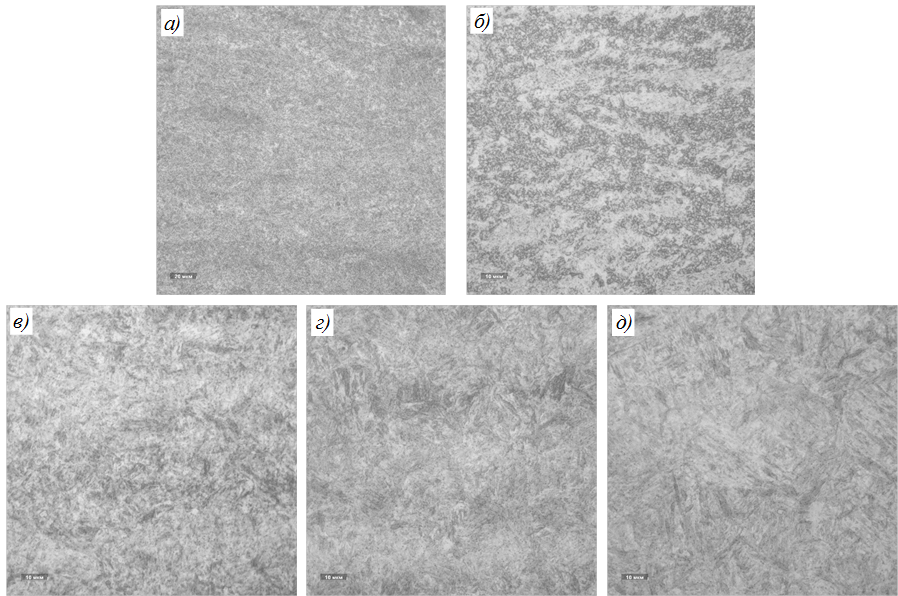
Так, образец, обработанный по режиму Т1 (рис. 2, а), состоит из низкоотпущенного мартенсита с включениями остаточного аустенита и имеет твердость 50 HRC.
Образец, обработанный по режиму Т2 (рис. 2, б), имеет равноосную структуру, формирующуюся при медленном охлаждении (охлаждение вместе с печью) после отжига. В образце, прошедшем термическую обработку по режиму Т3 (рис. 2, в), формируется структура мартенсита отпуска, которая характеризуется преимущественно игольчатым строением с прослойками остаточного аустенита, обеспечивающая высокий уровень твердости (54,5 HRC) и ударной вязкости (KCU = 49). После термической обработки образца по режиму Т4 (рис. 2, г) структура представлена однородным высоколегированным мелкоигольчатым мартенситом низкого отпуска с минимальным количеством остаточного аустенита.
Как видно из рис. 2, д, микроструктура стали, обработанной по режиму Т5, состоит из крупных, рыхлых игл мартенсита с твердостью 45,5 HRC и ударной вязкостью KCU = 46.
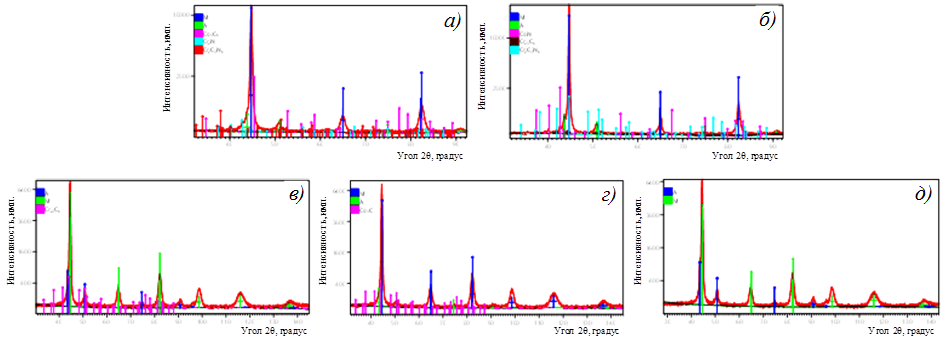
На втором этапе определяли фазовый состав сплава после различных режимов термообработки методом рентгеноструктурного фазового анализа (рис. 3).
По результатам этого анализа основной фазой с дифракционными линиями наибольшей интенсивности во всех исследуемых образцах является мартенсит, фазами с линиями низкой интенсивности ‒ аустенит и карбиды типа Me23C6. В образцах, обработанных по режимам Т1 и Т2, присутствуют нитриды типа Me2N и карбонитриды Me2C3N6 (рис. 3, а, б), что согласуется с результатами теоретических расчетов и с научно-техническими литературными данными по азотсодержащим мартенситным сталям.
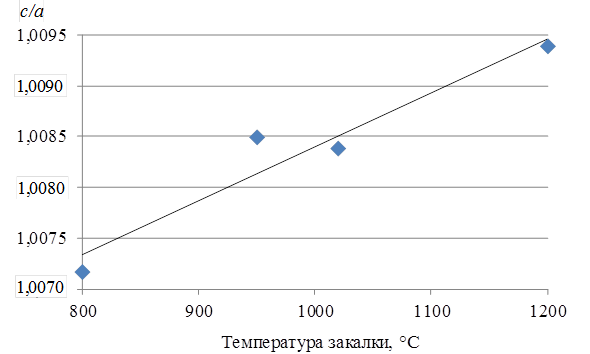
Методами рентгеноструктурного фазового анализа определены кристаллографические параметры решетки мартенсита, степень тетрагональности (c/a) и период решетки аустенита (aγ-Fe). Результаты расчетов приведены в табл. 1 и на рис. 4. Из приведенных данных видно, что с ростом температуры закалки степень тетрагональности возрастает, что свидетельствует о повышении растворимости углерода и азота в решетке мартенсита, что, в свою очередь, должно привести к росту твердости стали. Период решетки аустенита с ростом температуры закалки меняется неоднозначно.
Методами полнопрофильного анализа проведен расчет деформации (ε) кристаллической решетки мартенсита. Наименьшее значение ε наблюдается в образце после отжига по режиму Т2, в этом же образце наблюдается минимальное соотношение c/a, что свидетельствует о релаксации решетки мартенсита при такой термообработке. Более высокие значения ε и тетрагональности мартенсита (c/a) приводят к повышению твердости материала ‒ образцы, обработанные по режимам Т3 и Т4.
| Режим термообработки | Значения параметров для аустенита aγ-Fe, Å | мартенсита | |||
|---|---|---|---|---|---|
| aМ, Å | cМ, Å | c/a | ε, % | ||
| Т1 | 3,5833 | 2,8615 | 2,8820 | 1,0072 | 0,38 |
| Т2 | 3,5909 | 2,8659 | 2,8837 | 1,0062 | 0,15 |
| Т3 | 3,5843 | 2,8635 | 2,8878 | 1,0085 | 0,47 |
| Т4 | 3,5871 | 2,8623 | 2,8863 | 1,0084 | 0,46 |
Т5 | 3,5848 | 2,8639 | 2,8908 | 1,0094 | 0,47 |
Методом полнопрофильного анализа проведен количественный фазовый анализ с определением массовой доли остаточного аустенита (табл. 2).
Режим термообработки | Доля остаточного аустенита, % (по массе) | Твердость HRC | Ударная вязкость KCU |
|---|---|---|---|
Т1 | 2,2 | 49,5 | 41 |
Т2 | 3,7 | 33,7 | 35 |
Т3 | 9,9 | 54,5 | 49 |
Т4 | 3,4 | 55,7 | 50 |
Т5 | 10,8 | 45,5 | 46 |
Видно, что максимальная доля остаточного аустенита 10,8 % (по массе) характерна для образца, обработанного по режиму Т5. Именно этот образец характеризуется низким значением твердости (45 HRC) и низкой ударной вязкостью. При термической обработке по режиму Т5 в стали системы Fe‒С–N–Cr формируется неравновесная смесь фаз с бо́льшей долей остаточного аустенита. При данной температуре закалки происходит полное растворение упрочняющих частиц. Все упрочняющие фазы переходят в твердый раствор с максимальным легированием аустенита хромом и азотом, происходит также значительный рост аустенитного зерна, что негативно сказывается на прочностных и ударных характеристиках материала.
Образец, обработанный по режиму Т4, отличается низкой долей остаточного аустенита (3,4 % (по массе)) и показывает наиболее благоприятное сочетание ударной вязкости (KCU = 50) и твердости (~56 HRC). Данный образец после закалки подвергали обработке холодом и низкому отпуску, так как обработка холодом снижает содержание остаточного аустенита.
При термообработке по режиму Т4 углерод и азот полностью растворяются в аустените, а при последующем низком отпуске внутри мартенситной матрицы из пересыщенного твердого раствора происходит выделение упрочняющих дисперсных частиц карбида типа Me23C6 размером порядка 1‒2 нм, что предотвращает охрупчивание образца.
В образце, прошедшем термическую обработку по режиму Т3 (рис. 2, в), происходит выделение дисперсных упрочняющих фаз, создающих когерентные напряжения в мартенситной матрице образца, которые обеспечивают высокий уровень твердости (54,5 HRC) и ударной вязкости (KCU = 49).
Проанализировав значение твердости и ударной вязкости, данные по структуре и количеству остаточного аустенита, а также степени тетрагональности решетки мартенсита образцов, обработанных по режимам Т3 и Т4, можно сделать вывод, что варьирование режимов термообработки позволяет изменять количественное соотношение фаз без изменения показателей твердости и вязкости. Остаточный аустенит является более мягкой и пластичной фазой по сравнению с мартенситом. Увеличение доли остаточного аустенита должно привести к значительному снижению твердости. Сохранение высокой твердости в образце, обработанном по режиму Т3, можно объяснить более высокой дисперсностью кристаллов мартенсита и карбидов, компенсирующих мягкость аустенита. Одинаковая степень тетрагональности решетки мартенсита в образцах, обработанных по режимам Т3 и Т4, подтверждает, что концентрация углерода и азота в твердом растворе мартенсита в обоих образцах одинакова, т. е. прочность мартенситной матрицы эквивалентна.
Таким образом, близкие значения твердости и ударной вязкости при значительном различии доли остаточного аустенита свидетельствуют о возможности управления микроструктурой стали при термообработке. Полученные результаты показывают, что механические свойства высокопрочной азотсодержащей стали мартенситного класса определяются не только количественным соотношением фаз, но в большей степени их топологией (размером, формой и характером распределения в объеме материала).
В результате термообработки образца по режиму Т2 (рис. 2, б) легирующие элементы, присутствующие в материале, преимущественно растворяются в феррите. Упрочняющие фазы, такие как карбиды и нитриды легирующих элементов, выделяются по границам зерен, а также в феррите, на что указывает твердость образца, составляющая ~34 HRC, которая выше твердости обычной углеродистой стали.
При термообработке образца по режиму Т1 (рис. 2, а) микроструктура стали системы Fe‒С–N–Cr представлена: мартенситом отпуска с участками избыточного феррита, остаточного аустенита и упрочняющих фаз. Твердость, формирующаяся при этом режиме термообработки, свидетельствует о том, что мартенситное превращение в исследуемом материале прошло не полностью. При температуре низкого отпуска мартенсит закалки переходит в мартенсит отпуска. Таким образом, при температуре низкого отпуска из мартенсита закалки происходит выделение мелких дисперсных карбидов/нитридов легирующих элементов, эффективно упрочняющих решетку матрицы.
Сопоставляя результаты структурных исследований и значения механических свойств, можно сделать вывод, что наиболее благоприятной является структура не с максимальной долей мартенсита, а в состоянии, в котором твердая мартенситная матрица дополнена небольшим количеством остаточного аустенита.
Заключение
Теоретический расчет с применением специального программного обеспечения показал, что основными фазами в материале должны быть мартенсит, аустенит, а также карбиды и нитриды, в состав которых входят Cr, Mo, Si, Fe и V.
Методами рентгеноструктурного фазового анализа установлено, что фазовый состав исследуемой стали системы легирования Fe–C–N–Cr представлен мартенситом, остаточным аустенитом и нитридами.
Установлено, что на твердость исследуемой стали большее влияние оказывает не количество остаточного аустенита, а его распределение в мартенситной матрице и дисперсность фаз.
Наиболее благоприятной является структура не с максимальной долей мартенсита, а в состоянии, в котором твердая мартенситная матрица дополнена небольшим количеством остаточного аустенита ‒ порядка 3–5 % (по массе). Такая доля недостаточна для заметного снижения твердости, но достаточна для локальной релаксации напряжений.
- Каблов Е. Н. Роль фундаментальных исследований при создании материалов нового поколения // Тез. докл. ХХI Менделеевского съезда по общей и прикладной химии: в 6 т. СПб., 2019. Т. 4. С. 24.
- Каблов Е. Н. Конструкционные и функциональные материалы – основа экономического и научно-технического развития России // Вопросы материаловедения. 2006. № 1. С. 64–67.
- Каблов Е. Н., Антипов В. В. Роль материалов нового поколения в обеспечении технологического суверенитета Российской Федерации // Вестник Российской академии наук. 2023. Т. 93. № 10. С. 907–916.
- Каблов Е. Н., Бакрадзе М. М., Громов В. И., Вознесенская Н. М., Якушева Н. А. Новые высокопрочные конструкционные и коррозионностойкие стали для аэрокосмической техники разработки ФГУП «ВИАМ» (обзор) // Авиационные материалы и технологии. 2020. № 1 (58). С. 3–11. DOI: 10.18577/2071-9140-2020-0-1-3-11.
- Дульнев К. В., Севальнев Г. С. Структурообразование и формирование свойств при термическом циклировании высокопрочной высокоазотистой экономнолегированной стали // Авиационные материалы и технологии. 2026. № 2 (83). С. 5–14. URL: http://www.journal.viam.ru (дата обращения: 14.06.2026). DOI: 10.18577/2713-0193-2026-0-2-5-14.
- Тонышева О. А., Вознесенская Н. М., Громов В. И., Леонов А. В. Высокопрочная коррозионностойкая сталь ВНС-74 применительно к крепежным деталям авиационной техники // Труды ВИАМ. 2022. № 7 (113). С. 3–12. URL: http://www.viam-works.ru (дата обращения: 10.06.2026). DOI: 10.18577/2307-6046-2022-0-7-3-12.
- Свяжин А. Г., Капуткина Л. М. Азотистые и высокоазотистые стали. Промышленные технологии и свойства // Известия высших учебных заведений. Черная металлургия. 2019. Т. 62. № 3. С. 173–187.
- Gavriluk V. G. Atomicinteraction and mechanisms of strengthening in nitrogen steels // Proceedings of International Conference on High Nitrogen Steels (HNS 2006). Jiuzhaigou Valley. 2006. P. 3–12.
- Gavriluk V. G. Carbon, nitrogen and nydrogen in steels plasticity and brittleness // Proceedings of the 11th Int. Conf. on High Nitrogen Steels and Interstitial Alloys (HNS 2012). Chennai: India VRK Printing House, 2013. Р. 23030.
- Gavriluk V. G., Berns H. High Nitrogen Steels. Berlin: Springer Verlag, 1999. 378 p.
- Лукин Е. И. Исследование и разработка никелевых и хромоникелевых сталей со структурой азотистого мартенсита для высоконагруженных изделий: дис. … канд. техн. наук. М., 2016. 116 с.
- Елисеев Э. А., Карпухин С. Д., Дружинина М. Э. Влияние никеля на структуру азотированного слоя низкоуглеродистых сталей мартенситного класса // Авиационные материалы и технологии. 2025. № 1 (78). С. 18–27. URL: http://www.journal.viam.ru (дата обращения: 11.06.2026). DOI: 10.18577/2713-0193-2025-0-1-18-27.
- Садовский В. Д., Малышев К. А., Сазонов Б. Г. Фазовые и структурные превращения при нагреве стали. М.: Металлургиздат, 1957. 118 с.
- Громов В. И., Якушева Н. А., Востриков А. В., Черкашнева Н. Н. Высокопрочные конструкционные стали для валов газотурбинных двигателей (обзор) // Авиационные материалы и технологии. 2021. № 1 (62). С. 3–12. URL: http://www.journal.viam.ru (дата обращения: 10.06.2026). DOI: 10.18577/2713-0193-2021-0-1-3-12.
- Каблов Е. Н., Гриневич А. В., Славин А. В., Кабанов И. В., Громов В. И., Ампилогов А. Ю., Яковлев Н. О., Поляков А. Н., Якушева Н. А. Расчетные характеристики прочности сталей ВКС-9М и 300M // Заводская лаборатория. Диагностика материалов. 2022. Т. 88. № 3. С. 51–60.
- Агбалян С. Г., Симонян В. А. Обзор особенностей, методов производства и перспектив использования мартенситно-стареющих сталей // Международный научно-исследовательский журнал. 2022. № 8. С. 1–12.
- Морозова Л. В., Григоренко В. Б., Терехин А. М. Анализ дефектов в деталях из конструкционных сталей // Труды ВИАМ. 2025. № 10 (152). С. 27–39. URL: http://www.viam-works.ru (дата обращения: 10.06.2026). DOI: 10.18577/2307-6046-2025-0-10-27-39.