Композиционные материалы на основе титана, армированные волокнами (обзор)
Титан и титановые сплавы являются очень привлекательными материалами для перспективных сфер применения благодаря их свойствам: низкой плотности, высоким механическим свойствам и коррозионной стойкости. Дальнейшее совершенствование необходимо для повышения их конкурентоспособности по сравнению с высокопрочными сталями или Ni-сплавами.
Одним из способов совершенствования титановых сплавов является их применение в качестве матрицы для композиционных материалов (КМ), армированных волокнами, которые обладают очень хорошими механическими свойствами, но издержки их производства довольно часто больше, чем у стандартных материалов. Однако стоит отметить, что при этом использование данных материалов в конструкциях самолетов (реактивный двигатель и фюзеляж) и применение в автомобильной промышленности растут быстрыми темпами.
Работа выполнена в рамках реализации комплексного научного направления 12.1. «Металлические композиционные материалы (МКМ), армированные частицами и волокнами тугоплавких соединений» («Стратегические направления развития материалов и технологий их переработки на период до 2030 года») [1].
Одной из ключевых проблем создания перспективной авиационной техники являются разработка и внедрение новых газотурбинных двигателей (ГТД), обладающих высоким уровнем тяги, весовым и эксплуатационным совершенством, уменьшенной номенклатурой деталей при обеспечении более высокого ресурса, надежности и экономичности [1–8], совершенствование летно-тактических характеристик самолетов и снижение их радиолокационной заметности [9, 10].
В последнее время происходят существенные перемены в стратегии создания и применения материалов [11]. Благодаря композиционным материалам (КМ) стал возможен новый качественный скачок в увеличении мощности двигателей, уменьшении массы машин и конструкций и повышении весовой эффективности транспортных средств и авиационно-космических аппаратов.
Металлические композиционные материалы (МКМ) можно разделить на следующие основные группы: прерывно-армированные, обычно называемые дисперсноупрочненными, и непрерывно-армированные (волокнисто-армированные) (рис. 1).
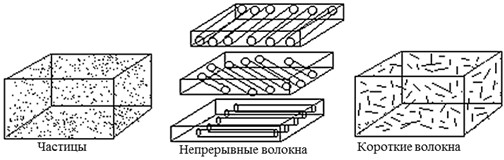
Рис. 1. Схематичное изображение типов металлических композиционных материалов (МКМ)
Армированные волокнами металлы – особый и сложный класс материалов. Они представляют собой наиболее обширную и разнообразную по составу группу КМ, для которой теоретические представления и практическая реализация, несмотря на очень значительные технологические трудности, развиваются наиболее существенно [12]. Это объясняется тем, что в КМ этого типа удается реализовать наиболее высокие прочностные и термические характеристики, так как именно использование волокон дает наибольший упрочняющий эффект.
Основная функция волокон состоит в том, чтобы перенести бо́льшую часть прикладываемой нагрузки на КМ и таким образом обеспечить прочность. Максимальная прочность и жесткость, например, достигаются тогда, когда все волокна ориентированы по направлению приложенной нагрузки, и наоборот – прочность КМ гораздо ниже, если волокна ориентированы перпендикулярно приложенной нагрузке или если они распределены в материале хаотично. Однако прочность и анизотропию можно контролировать выбором волокон и их ориентированной упаковкой.
Практика показала, что путем подбора состава и свойств компонентов КМ можно обеспечить получение практически любых изделий с заранее заданным сочетанием эксплуатационных и технологических свойств [13].
К материалу матрицы КМ предъявляются следующие требования: значительное сопротивление окислению и высокая прочность при комнатной температуре. Между материалом волокон и матрицей не должно происходить химического взаимодействия при повышенных температурах [14].
При применении титановых сплавов в КМ открываются значительные возможности совершенствования технологических процессов и изделий. Титан и его сплавы имеют два основных преимущества по сравнению c другими конструкционными металлами, а именно: высокую удельную прочность (т. е. прочность, отнесенную к плотности) и отличную коррозионную стойкость в самых суровых атмосферных условиях, а также в ряде сильных химических реагентов. В некоторых областях применения немаловажное значение имеют и другие свойства титана – например, немагнитность, высокая температура плавления, малый температурный коэффициент линейного расширения (ТКЛР), биологическая инертность и т. д. Титановые сплавы имеют относительно низкую плотность (4500 кг/м3) и обладают высокой прочностью. Но материалы не всегда обладают таким сочетанием свойств, которое требуется для деталей.
Если сравнивать механические и эксплуатационные свойства КМ на основе титановой матрицы и свойства традиционных титановых сплавов, то по ряду параметров КМ существенно их превосходят – имеют повышенную жесткость, высокое сопротивление ползучести и усталостному разрушению, а также обладают высокой износостойкостью.
Интенсивное развитие конструкционных КМ началось в 1960-х гг., когда благодаря успехам химической технологии появились высокопрочные и высокомодульные (обладающие высоким модулем упругости) волокна: борные, углеродные, карбидокремниевые, оксидные, органические волокна, нитевидные монокристаллы и др.
За последние десятилетия достигнут значительный прогресс в области разработки волокон, рассчитанных на применение при высоких температурах. При этом используются в основном керамические и оксидные волокна. Наряду с ними широкое применение находят также металлические волокна (проволоки) из сплавов и благородных металлов.
В табл. 1 приведены данные о свойствах наиболее употребляемых волокон [12].
Таблица 1
Свойства армирующих волокон [12]
Тип волокна | Температура плавления или размягчения, °С | Плотность, г/см3 | Предел прочности при растяжении, МПа | Модуль упругости, ГПа | Типичная толщина, мкм |
Непрерывные стеклянные волокна | |||||
Е-стекло | 700 | 2,55 | 350 | 73,5 | 10 |
S-стекло | 840 | 2,50 | 455 | 88,2 | 10 |
4Н-1 | 900 | 2,66 | 511 | 101,2 | – |
SiO2 | 1660 | 2,19 | 595 | 33,2 | 35 |
Поликристаллические волокна | |||||
Al2O3 | 2040 | 3,15 | 210 | 175 | – |
ZrO2 | 2650 | 4,84 | 210 | 350 | – |
Углерод/графит | 3650 | 1,50 | 245 | 210 | 5 |
BN | 2980 | 1,90 | 140 | 91 | 7 |
Металлические волокна | |||||
W | 3400 | 19,4 | 406 | 413 | 13 |
Mo | 2620 | 10,2 | 224 | 364 | 25 |
Rеnе 41 | 1350 | 8,26 | 203 | 168 | 25 |
Сталь | 1400 | 7,74 | 420 | 203 | 13 |
Be | 1280 | 1,83 | 129 | 245 | 127 |
Керамические «усы»* | |||||
Al2O3 | 2040 | 3,96 | 2100 | 434 | 3–10 |
BeO | 2570 | 2,85 | 1330 | 350 | 10–30 |
B4C | 2450 | 2,54 | 1400 | 490 | – |
SiC | 2690 | 3,18 | 2100 | 490 | 1–3 |
Графит | 3650 | 1,66 | 1991 | 425 | – |
Металлические «усы» | |||||
Cr | 1890 | 7,20 | 903 | 245 | – |
Cu | 1083 | 8,92 | 299 | 126 | – |
Fe | 1540 | 7,83 | 1330 | 203 | – |
Ni | 1455 | 8,98 | 392 | 217 | – |
* «Усы» – иглообразные нитевидные высокопрочные монокристаллы.
Высокая прочность волокон объясняется их малым диаметром, так как вероятность того, что волокно содержит дефекты, способные вызвать хрупкое разрушение, падает с уменьшением поперечного сечения волокна. Нитевидные монокристаллы (или «усы»), имеющие практически совершенную, бездефектную структуру, обладают прочностью, близкой к теоретической. Для реализации в КМ свойств волокон служит матрица, которая объединяет все компоненты КМ, защищает волокна от внешнего воздействия, способствует равномерному распределению нагрузки между отдельными волокнами и позволяет создавать детали требуемой формы и размеров.
Композиционные материалы на основе титановой матрицы изготавливают при довольно высоких температурах (800–1000°С). Наиболее распространенными упрочнителями для титановой матрицы являются волокна молибдена, бериллия, бора, оксида алюминия, карбида кремния.
Композиционные материалы на основе титановой матрицы
В качестве упрочнителей титана и его сплавов применяют металлические волокна из молибдена, вольфрама, бериллия и др. Например, КМ системы Ti–Mo получают методом динамического горячего прессования заготовок типа «сэндвич» в вакуумированных контейнерах. Такое армирование позволяет повысить длительную прочность по сравнению с матрицей и сохранить прочность при высоких температурах. Одним из недостатков КМ системы Ti–Mo является высокая плотность, что снижает удельную прочность этих материалов. В КМ системы Ti–Be взаимодействие при температуре ˂700°С отсутствует. Выше этой температуры возможно образование хрупкого интерметаллида, при этом прочность волокон практически не изменяется. В табл. 2 приведены свойства КМ на основе титановой матрицы, армированной бериллиевой проволокой.
Таблица 2
Свойства композиционных материалов (КМ) с матрицей системы Ti–6Al–4V,
армированных бериллиевой проволокой [12]
Способ получения КМ | Проволока из Ве | Композиционный материал | ||||
состав | диаметр, мм | σв, МПа | содержание волокна, % | σв, МПа | модуль упругости, ГПа | |
Горячее вакуумное прессование: |
|
|
|
|
|
|
проволока+лист | Химически чистая | 1,5 | 650 | 50 | 700 | 195 |
проволока+фольга | То же | 1,5 | 650 | 50 | 810 | 212 |
| Металл+0,2% BeO | 0,5 | 980 | 43 | 940 | 184 |
Совместная экструзия+ +прокатка | То же | 0,95 | 600 | 38 | 810 | 172 |
Совместная экструзия | -«- | 0,95 | 600 | 0 | 770 | 183 |
Композиционный материал системы Ti–B
Поскольку волокна бора хрупкие, то для получения компактных композиций чаще всего используют диффузионную сварку в вакууме (рис. 2). Длительная выдержка КМ системы Ti–B при температурах ˃800°С под давлением приводит к образованию хрупких боридов титана, разупрочняющих композит.
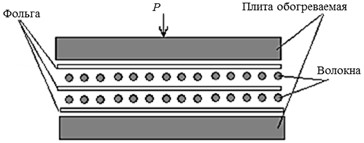
Рис. 2. Схема получения металлического композиционного материала (МКМ) с помощью диффузионной сварки
Первые работы отечественных ученых по получению КМ системы Ti–B были проведены еще в 70-х годах прошлого века. Технология диффузионной сварки под давлением в вакуумном пакете принята в качестве метода получения КМ (на основе титана), состоящего из чередующихся слоев бора и титана. В качестве исходных материалов для изготовления образцов КМ системы Ti–B служили борное волокно диаметром 85–100 мкм, намотанное на шпули, и фольга из титановых сплавов марок ВТ15 и ВТ23 толщиной 50 мкм в виде пластин. В результате проделанной работы получить качественный образец КМ не удалось.
В связи с этим борные волокна без покрытий практически не применяют для упрочнения КМ на основе титановой матрицы. Для этих целей применяют волокно «борсик». Следует отметить, что из-за весьма высокого уровня прочности современных титановых сплавов и сравнительно малой плотности эффект от упрочнения их борными волокнами не очень велик. В настоящее время КМ системы Ti–B, полученный методом диффузионной сварки при температуре 800–880°С, имеет σв=900 МПа при объемной доле волокон 0,36.
Композиционный материал системы Ti–Al2O3
Соединение Al2O3 имеет близкие с титаном температурные коэффициенты линейного расширения (ТКЛР), что решает проблему остаточных напряжений при обработке. Для уменьшения высокой стоимости КМ, армированных моноволокнами, проведены работы по получению КМ на основе титановой матрицы с более низкой ценой, наполненные жгутообразными волокнами оксида алюминия (рис. 3). Использовали волокна оксида алюминия со средним диаметром 12 мкм в форме жгутов. Для решения проблемы взаимодействия между волокнами и титановой матрицей, волокна покрывали различными материалами, среди которых лучше всех проявил себя Y2O3.
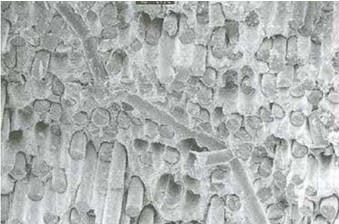
Рис. 3. Неупорядоченные волокна в системе Ti–Al2O3
Композиционный материал системы Ti–SiC
Первое упоминание о попытке изготовления КМ системы Ti–SiC относится также к середине 70-х годов прошлого века. На тот момент стали доступны первые SiC-волокна, произведенные фирмами Avco (США) и British Petrol (BP, Великобритания). Однако выяснилось, что на механические свойства композита значительное влияние оказывает реакция между волокном и матрицей. При этом взаимодействие титана с волокнами SiC меньше, чем с волокнами бора. С начала 80-х годов прошлого века для защиты от непосредственного контакта с титановой матрицей SiC-волокна покрывали дополнительным защитным слоем с высоким содержанием углерода. В результате для композитов впервые получили прочностные свойства, которые в первом приближении соответствовали теоретическим значениям по правилу смешения.
Материалы системы Ti–SiC имеют высокие значения предела ползучести при определении внеосевой прочности. В настоящее время при производстве данных КМ используются технологии магнетронного распыления и горячее изостатическое прессование (ГИП). Для предотвращения при повышенной температуре химического взаимодействия между волокном и матрицей используют защитные покрытия волокон и метод фазовой сегрегации. На рис. 4 представлена микроструктура армирующего волокна SiC в титановой матрице [14].
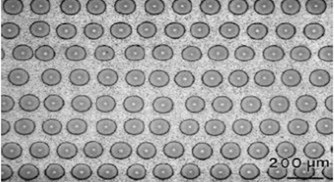
Рис. 4. Микроструктура волокон SiC в титановой матрице
После 40 лет разработок в области армирования титановых сплавов для сокращения зоны реакции между карбидом кремния и матрицей SiC-волокна были адаптированы для нанесения покрытий из пироуглерода. Во время воздействия повышенной температуры уменьшается толщина покрытия волокна, в то время как реакционный слой увеличивается.
В настоящее время зарубежными фирмами активно разрабатываются и внедряются в авиационные изделия КМ на основе титановой и интерметаллидной матриц, армированных непрерывными волокнами SiC [15].
Таким образом, для получения КМ на основетитановой матрицы с оптимальными свойствами допустима определенная степень взаимодействия компонентов, интенсивность которой регулируется подбором соответствующего состава матрицы, защитными покрытиями либо применением высокоскоростных и низкотемпературных методов изготовления.
При производстве КМ на основе титановой матрицы используют различные технологии, в том числе порошковые. При использовании порошковых технологий необходимо применять компактирование, которое включает холодное прессование и спекание, ГИП или прямую экструзию порошка. Холодное прессование является самым оптимальным по затратам методом, а ГИП отличается более высокой стоимостью, однако обеспечивает значительно меньшую пористость. Эффективность данного метода повышается по мере увеличения обрабатываемой партии.
В зависимости от особенностей свойств материалов разработано значительное количество различных технологических приемов, позволяющих изготавливать достаточно широкую номенклатуру изделий. Данных о таких процессах в научно-технической литературе достаточно мало, так как для этого необходимы длительные дорогостоящие исследования, которые обеспечивают ускоренное развитие наукоемких оборонных отраслей, таких как аэрокосмическая, производство вооружений, средств обороны и защиты [12].
Следует отметить, что при создании перспективных ГТД на рабочие температуры до 500–700°С необходимость разработки КМ на основе титановых сплавов приобретает особую значимость. В течение последних лет наблюдается растущий интерес к КМ на основе интерметаллидов титана, таких как TiAl или Ti3Al, благодаря сочетанию низкой плотности и высоких прочностных характеристик при повышенных температурах (˃600°С), хорошей стойкости к окислению и ползучести [15, 16].
Использование КМ на основе титановой, в том числе интерметаллидной, матрицы в лопатках компрессора низкого и высокого давления позволяет снизить массу лопаток на 30% по сравнению с неупрочненными титановыми сплавами и никелевыми суперсплавами (табл. 3) [15, 17–19].
Таблица 3
Сравнительные характеристики металлических композиционных материалов
на основе титановой и интерметаллидной матрицы и никелевого суперсплава [15, 18]
Свойства | Значения свойств для | ||
волокон на основе | Ni-cуперсплава | ||
Ti–SiC | TiAl–SiC | ||
Плотность, г/см³ | 4,04 | 4,18 | 8,3 |
Модуль упругости, ГПа, в направлении: |
|
|
|
продольном | 200 | 242 | 207 |
поперечном | 145 | 200 | 207 |
Максимальная рабочая температура, °С | 538 | 760 | 1090 |
Композиционные материалы на основе титановой матрицы являются перспективными материалами для авиакосмической техники и находят применение в новых конструкциях реактивных двигателей, где возникает необходимость в материалах, выдерживающих температуру эксплуатации до 800°С.
Таким образом, в настоящее время развитие этих материалов для создания новых ГТД является наиболее перспективным. Однако сдерживающим фактором на пути к широкому применению таких материалов является сложный технологический цикл производства [20], а следовательно, высокая цена. Следует отметить, что в настоящее время в связи с повышенной заинтересованностью в новых перспективных материалах для авиакосмической отрасли, способных работать при повышенных температурах и в агрессивных средах, а также благодаря современным технологиям производства имеются все основания для широкого применения разрабатываемых КМ.
- Каблов Е.Н. Инновационные разработки ФГУП «ВИАМ» ГНЦ РФ по реализации «Стратегических направлений развития материалов и технологий их переработки на период до 2030 года» // Авиационные материалы и технологии. 2015. №1 (34). С. 3–33. DOI: 10.18577/2071-9140-2015-0-1-3-33.
- Каблов Е.Н. Современные материалы – основа инновационной модернизации России // Металлы Евразии. 2012. №3. С. 10–15.
- Каблов Е.Н. Разработки ВИАМ для газотурбинных двигателей и установок // Крылья Родины. 2010. №4. С. 31–33.
- Каблов Е.Н., Оспенникова О.Г., Базылева О.А. Материалы для высоконагруженных деталей газотурбинных двигателей // Вестник МГТУ им. Н.Э. Баумана. Сер.: Машиностроение. 2011. №SP2. С. 13–19.
- Каблов Е.Н., Герасимов В.В., Висик Е.М., Демонис И.М. Роль направленной кристаллизации в ресурсосберегающей технологии производства деталей ГТД // Труды ВИАМ: электрон. науч.-технич. журн. 2013. №3. Ст. 01. URL: http://www.viam-works.ru (дата обращения: 21.03.2017).
- История авиационного материаловедения. ВИАМ – 80 лет: годы и люди / под общ. ред. Е.Н. Каблова. М.: ВИАМ, 2012. 520 с.
- Тарасов Ю.М., Антипов В.В. Новые материалы ВИАМ – для перспективной авиационной техники производства ОАО «ОАК» // Авиационные материалы и технологии. 2012. №2. С. 5–6.
- Шмотин Ю.Н., Старков Р.Ю., Данилов Д.В., Оспенникова О.Г., Ломберг Б.С. Новые материалы для перспективного двигателя ОАО «НПО „Сатурн”» // Авиационные материалы и технологии. 2012. №2. С. 6–8.
- Дорошенко Н.И., Чурсова Л.В. Эволюция материалов для лопастей вертолетов // Авиационные материалы и технологии. 2012. №2. С. 16–18.
- Каблов Е.Н., Щетанов Б.В., Ивахненко Ю.А., Балинова Ю.А. Перспективные армирующие высокотемпературные волокна для металлических и керамических композиционных материалов // Труды ВИАМ: электрон. науч.-технич. журн. 2013. №2. Ст. 05. URL: http://www.viam-works.ru (дата обращения: 27.03.2017).
- Анташев В.Г., Ночовная Н.А., Ширяев А.А., Изотова А.Ю. Перспективы разработки новых титановых сплавов // Вестник МГТУ им. Н.Э. Баумана. Сер.: Машиностроение. 2011. №SP2. С. 60–67.
- Кербер М.Л. Композиционные материалы // Cоросовский образовательный журнал. 1999. №5. С. 33–41.
- Каблов Е.Н. Композиты: сегодня и завтра // Металлы Евразии. 2015. №1. С. 36–39.
- Новые материалы / под ред. Ю.С. Карабасова. М.: МИСИС, 2002. С. 194–226.
- Гришина О.И., Кочетов В.Н., Шавнев А.А., Серпова В.М. Аспекты применения высокопрочных и высокомодульных волокнистых металлических композиционных материалов авиационного назначения (обзор) // Труды ВИАМ: электрон. науч.-технич. журн. 2014. №10. Ст. 05. URL: http://www.viam-works.ru (дата обращения: 03.04.2017).
- Nochovnaya N., Izotova A., Alexeev E., Ivanov V. Opportunities of increase of mechanical properties of the deformed semifinished products from Ti–Al–Nb system alloys // Ti 2011 – Proceeding of the 12th World Conference on Titanium. 2012. P. 1383–1386.
- National Research Council Advanced Fibers for High-Temperature Ceramic Composites: Advanced Materials for the Twenty-First Century. Washington D.C.: Nat. Academy Press, 1998. P. 37–38.
- Vienna University of Technology, Institute of Materials Science and Technology: [офиц. сайт]. URL: http://www.mmc-assess.tuwien.ac.at (дата обращения: 27.03.2017).
- Шалин Р.Е., Ильченко В.М. Титановые сплавы в авиационном приборостроении // Информационный портал www.titanmet.ru [Электронный ресурс]. URL: http://www.titanmet.ru/literatura/1995-1-2-7.html (дата обращения: 27.03.2017).
- Ночовная Н.А., Алексеев Е.Б., Изотова А.Ю., Новак А.В. Пожаробезопасные титановые сплавы и особенности их применения // Титан. 2012. №4 (38). С. 42–46.