Рафинирование монокристаллических жаропрочных никелевых сплавов от примесей серы и кремния и нейтрализация вредного влияния фосфора
Проведен выбор элементов-дезактиваторов примесей для рафинирования расплавов монокристаллических никелевых жаропрочных сплавов от серы и кремния и нейтрализации вредного влияния фосфора при выплавке в вакуумной индукционной печи. Критериями выбора являлись высокое сродство к примесям, стоимость, распространение в природе и физико-химические свойства активных элементов. Показано, что для связывания в тугоплавкие соединения фосфора более эффективен лантан, для кремния – иттрий, а для серы возможно применение как иттрия, так и лантана.
Экспериментально проверена эффективность рафинирования расплавов монокристаллических никелевых жаропрочных сплавов путем связывания примесей серы, фосфора и кремния в термически прочные тугоплавкие соединения с РЗМ. Установлено, что в результате микролегирования сплава РЗМ степень десульфурации составила до 89% отн. Снижение содержания кремния происходит с низкой эффективностью (12% отн.). В отличие от серы и кремния, в результате присадки РЗМ (лантана) и последующей фильтрации расплава содержание фосфора в сплавах не снижается, однако за счет высокой температуры плавления фосфидов лантана нейтрализуется вредное влияние фосфора и увеличивается длительная прочность монокристаллов при рабочих температурах.
Введение
Для литья рабочих лопаток авиационных газотурбинных двигателей с бездефектной монокристаллической структурой применяются специальные материалы, к качеству которых предъявляются высокие требования [1, 2]. В первую очередь это чистота по вредным примесям (в том числе серы, фосфора и кремния), оказывающим отрицательное влияние на основную характеристику монокристаллических жаропрочных никелевых сплавов (ЖНС) – длительную прочность при рабочих температурах.
Сера образует неметаллические включения в виде сульфидов с компонентами сплавов, которые являются концентраторами напряжений, инициирующими зарождение трещин при эксплуатации лопаток. Она имеет низкую растворимость в никеле и образует с ним легкоплавкую эвтектику с температурой плавления 643°С [3], что отрицательно влияет на жаропрочность. Кроме того, в работах [4–6] отмечается отрицательное влияние серы на жаростойкость монокристаллических ЖНС с защитным покрытием.
Опубликован ряд работ о вредном влиянии фосфора на свойства литейных ЖНС, в том числе монокристаллических [7]. Богатая фосфором фаза концентрируется в междендритных областях и является источником образования и распространения трещин. Это ускоряет процесс разрушения сплава при высоких температурах и снижает показатели прочности и пластичности [8, 9]. Кроме того, соединение NiP имеет температуру плавления 850°С, что отрицательно влияет на жаропрочность сплавов. В работе [10] установлено увеличение микропористости и более интенсивное протекание коагуляции в процессе ползучести дисперсных частиц упрочняющей γ'-фазы в монокристаллах сплава ВЖМ4-ВИ с повышенным содержанием фосфора, что отрицательно влияет на их жаропрочные свойства. Определено предельно допустимое содержание фосфора (0,01% (по массе)), при котором сохраняются высокие механические свойства.
Кремний увеличивает количество легкоплавкой фазы, способствует образованию карбидов неблагоприятной игольчатой формы [11], что приводит к снижению жаропрочности и пластичности [10]. Кроме того, кремний стимулирует образование топологически плотноупакованных (ТПУ) фаз [12] при длительной эксплуатации деталей из ЖНС.
При выплавке монокристаллических ЖНС в вакуумной индукционной печи (ВИП) примеси серы, фосфора и кремния не испаряются из расплава вследствие низкой упругости пара этих элементов, в отличие от других вредных примесей – например, цветных металлов (свинца, висмута, цинка, меди и т. д.) и газов (кислорода и азота) [13]. Кроме того, при ВИП не применяются шлаковые смеси, которые успешно используются для десульфурации расплава при открытой выплавке [14].
Эффективным способом снижения содержания примесей в ЖНС является микролегирование активными элементами, в том числе редкоземельными (РЗМ) и щелочноземельными металлами (ЩЗМ) [15–20], однако в научно-технической литературе отсутствуют глубокие исследования по обоснованию выбора РЗМ и ЩЗМ для рафинирования расплава, в том числе при выплавке монокристаллических ЖНС.
Целью данной работы являлся выбор элементов-дезактиваторов примесей серы, фосфора и кремния для рафинирования расплавов монокристаллических ЖНС при выплавке в ВИП и экспериментальная проверка их эффективности. Работа выполнена в рамках реализации комплексного научного направления 10.1. «Ресурсосберегающие технологии выплавки перспективных литейных и деформируемых супержаропрочных сплавов с учетом переработки всех видов отходов» («Стратегические направления развития материалов и технологий их переработки на период до 2030 года») [21]. Часть представленных результатов получена при выполнении работ по проекту ориентированных фундаментальных научных исследований №13-0812055_офи_м.
Объект исследования и методика эксперимента
В качестве объекта исследования выбраны ренийсодержащий сплав ЖС32-ВИ, безуглеродистый ренийсодержащий сплав ЖС36-ВИ и безуглеродистый рений- и рутенийсодержащий сплав ВЖМ4-ВИ, предназначенные для изготовления рабочих лопаток серийных и перспективных авиационных ГТД.
Выплавку сплавов проводили в вакуумной индукционной печи ВИАМ-2002 в тигле емкостью 20 кг. Отбор проб жидкого металла для химического анализа примесных элементов в процессе плавки осуществляли путем погружения в расплав стальной пробницы многоразового использования. Разливку металла проводили в стальные трубы ø90 мм через воронку с установленным пенокерамическим фильтром.
Содержание фосфора и кремния определяли масс-спектрометрическим методом на спектрометре с индуктивно-связанной плазмой ICAPQ с приставкой лазерного пробоотбора NWR 266 [22], содержание серы – на газоанализаторе Leco ТС-600 [23].
Исследование локального химического состава* образцов проводили методом качественного и количественного микрорентгеноспектрального анализа (МРСА) на аппарате «Суперпроб-733» (JCMA-733, фирма Jeol, Япония) с использованием энергодисперсионного микроанализатора Inca Energy. Диапазон регистрируемых микроанализатором элементов – от B (атомный номер Z=5) до U (Z=92); локальность анализа 1 мкм2, глубина анализа 1 мкм.
Направленную кристаллизацию литых прутковых заготовок для испытания механических свойств проводили методом LMC (liquid metal cooling) на промышленной установке УВНК-9А с компьютерным управлением процессом.
Испытания на длительную прочность проводили на образцах, изготовленных из термически обработанных монокристаллических заготовок с кристаллографической ориентацией [001] при температуре 1100°С – на машине ZST2 фирмы Schenck 3-ВИЭТ в соответствии c ГОСТ 10145.
Результаты и обсуждение
В данной работе основной подход заключается в возможности связывания примесей серы, фосфора и кремния в термически прочные тугоплавкие соединения. Эти неметаллические включения (НВ) предполагается удалить из расплава путем адсорбирования на стенках тигля при плавке или на поверхности пенокерамического фильтра при разливке. В случае если такие НВ остаются в расплаве, их отрицательное влияние на механические свойства должно быть нейтрализовано за счет создания соединений с высокой температурой плавления.
При выборе дезактиваторов примесей серы, фосфора и кремния для рафинирования расплавов монокристаллических ЖНС в условиях ВИП руководствовались следующими условиями.
1. Высокое сродство к примесям серы, фосфора и кремния. По способности оттягивать электроны от других атомов, т. е. по электроотрицательности, примесные элементы (S, P, Si) превосходят такие активные элементы, как РЗМ и ЩЗМ, т. е. по отношению к примесям активные элементы являются восстановителями. Таким образом, дезактиваторы примесей должны обладать высокой восстановительной способностью.
2. Доступность по стоимости и распространенности в природе. Для возможности практического применения элементы-дезактиваторы должны иметь относительно низкую стоимость и широкую распространенность в природе.
3. Низкое давление упругости пара (
4. Высокая температура плавления соединений с S, P и Si (≥1600°С). Это связано с тем, что для возможности рафинирования расплава от примесей элемент-дезактиватор должен связать их в НВ, которые будут находиться в твердом состоянии при температуре проведения плавки.
В качестве элементов-дезактиваторов примесей рассмотрены РЗМ, щелочной металл – натрий, щелочноземельные – кальций и магний, редкий металл – гафний и водород. Из общей группы РЗМ необходимо выбрать элементы, которые будут эффективны в качестве дезактиваторов примесей и в то же время смогут найти практическое применение.
По восстановительной способности наиболее активными лантаноидами являются лантан и церий. Это связано с уменьшением атомного и ковалентного (кроме европия и иттербия) радиусов элементов при увеличении порядкового номера (рис. 1).
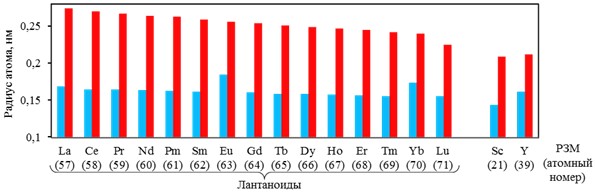
Рис. 1. Атомный (■) и ковалентный (■) радиусы редкоземельных металлов (РЗМ)
Если рассмотреть ковалентные радиусы РЗМ, не относящихся к лантаноидам, видно, что радиус иттрия больше, чем у скандия, и по величине приблизительно соответствует радиусу наиболее активных лантаноидов: 0,169 La, 0,165 Ce и 0,162 нм Y.
Самые активные РЗМ (La и Ce) являются и наиболее доступными, т. е. недорогими и самыми распространенными в природе. Среди РЗМ, не относящихся к лантаноидам, иттрий значительно дешевле и более распространен, чем скандий (рис. 2).
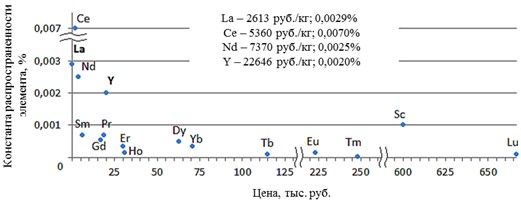
Рис. 2. Стоимость (по данным с сайта www.infogeo.ru/melalls/price/ на 20.03.2017 г.) и содержание редкоземельных металлов в земной коре
Для сравнения эффективности восстановительных процессов в монокристаллических ЖНС проведен анализ разностей электроотрицательностей примесных и активных элементов (табл. 1), рассчитанных по формуле
ΔχMe=χПр-χMe, (1)
где χПр, χMe – соответственно электроотрицательность примесного и активного элемента (для расчета использовали данные Л. Поллинга [24]).
Таблица 1
Разность электроотрицательностей χ активных и примесных элементов в ЖНС
Активные элементы (дезактиваторы примесей) | Примеси | |||
O | S | P | Si | |
Na Ca La Ce Y Hf Mg H | 2,62 2,44 2,34 2,32 2,22 2,14 2,13 1,24 | 1,60 1,50 1,48 1,46 1,36 1,28 1,27 0,38 | 1,20 1,10 1,00 0,98 0,88 0,80 0,79 -0,01 | 1,08 0,90 0,80 0,78 0,68 0,60 0,59 -0,3 |
Элементы в табл. 1 расположены так, что наибольшую разность электроотрицательностей имеют пары элементов в верхнем левом углу таблицы, а наименьшую – в нижнем правом углу. Как следует из представленных данных, наибольшей восстановительной способностью обладает натрий, наименьшей – водород. Необходимо отметить, что связывать активными металлами кремний, серу и фосфор сложнее, чем кислород, поскольку из перечисленных примесей он обладает наибольшей разностью электроотрицательностей. Следовательно, перед рафинированием от остальных примесей расплав должен быть раскислен.
Проведен анализ физических свойств элементов, обладающих наибольшей восстановительной способностью по отношению к примесям серы, фосфора и кремния (табл. 2).
Таблица 2
Физические свойства активных элементов
Металл | Плотность, г/см3 | Температура, °С |
| |
плавления | кипения (сублимации) | |||
Na Mg Ca La Ce Y | 0,971 1,737 1,55 6,16 6,77 4,47 | 98 650 839 920 804 1528 | 883 1105 1484 3447 3467 3320 | >101·103 1,5·106 2·105 0,9 1,6 0,2 |
Рабочее давление при ВИП | 0,4–2 | |||
 Па
Несмотря на то, что по восстановительной способности натрий и кальций превосходят РЗМ, температура их кипения значительно ниже, а значения упругости пара весьма превосходят значения для РЗМ. Следовательно, РЗМ не так интенсивно улетучиваются при плавке в вакууме, а меньшее различие в значениях плотности с ЖНС способствует равномерному распределению РЗМ и рафинированию по всему объему расплава.
При выборе микродобавок для рафинирования монокристаллических ЖНС от примесей были учтены результаты анализа известных диаграмм состояния бинарных систем [25] между активными элементами и примесями, а также справочных данных [26, 27], на основании которых построены графики температур плавления известных соединений с РЗМ и ЩЗМ: сульфидов, фосфидов и силицидов (рис. 3).
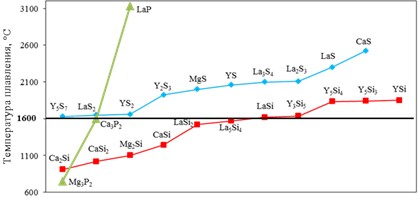
Рис. 3. Температуры плавления соединений S (♦), P (▲), Si (■) с редкоземельными и щелочноземельными металлами
На рис. 3 выделены соединения, температура плавления которых превышает 1600°С, а следовательно, при выплавке в ВИП они будут находиться в расплаве в твердом состоянии, что позволит удалить их из расплава. Таким образом, выбраны эффективные элементы для рафинирования расплава путем связывания примесей в тугоплавкие соединения. Для рафинирования от примеси фосфора более эффективен лантан, от кремния – иттрий, а для рафинирования от серы возможно применение как РЗМ (иттрий и лантан), так и ЩЗМ (магний, кальций).
Для подтверждения эффективности лантана и иттрия в качестве дезактиваторов примесей, проведены плавки монокристаллических ЖНС марок ЖС32-ВИ, ЖС36-ВИ и ВЖМ4-ВИ с фильтрацией расплава при разливке. Полученные результаты приведены в табл. 3.
Таблица 3
Влияние присадки РЗМ и фильтрации расплава при разливке на содержание примесей серы, фосфора и кремния в монокристаллических ЖНС
Сплав | Период отбора образца | Содержание примеси, % (по массе) | Степень рафинирования S* | |
ЖС32-ВИ | Перед рафинированием | [S] | 0,0037 | 73 |
После присадки Y и фильтрации | 0,0010 | |||
ЖС36-ВИ | Перед рафинированием | 0,0047 | 89 | |
После присадки La и фильтрации | 0,0005 | |||
ЖС32-ВИ | Перед рафинированием | [Si] | 0,308 | 12 |
После присадки Y и фильтрации | 0,271 | |||
ВЖМ4-ВИ | Перед рафинированием | [P] | 0,019 | 0 |
После присадки La и фильтрации | 0,019 | |||
* Определяется по формуле  где N – начальное содержание примеси, % (по массе); K – итоговое содержание примеси, % (по массе).
Таким образом, подтверждена эффективность использования иттрия и лантана в качестве десульфураторов расплавов монокристаллических ЖНС: в результате микролегирования сплава ЖС32-ВИ иттрием и фильтрации при разливке содержание серы в сплаве снизилось на 73% отн., в случае микролегирования сплава ЖС36-ВИ лантаном с последующей фильтрацией через пенокерамический фильтр степень десульфурации составила 89% отн.
В случае с кремнием снижение его содержания происходит со значительно меньшей эффективностью: сплав ЖС32-ВИ удалось отрафинировать от кремния только на 12% отн. (на 0,037% (по массе)). В результате анализа локального химического состава методом МРСА установлено, что при введении иттрия в сплав, загрязненный кремнием, образуются НВ – силициды и оксисилициды иттрия состава, % (по массе): 4–12 [Si], 14–18 Y, 40–60 Ni, остальное – небольшие количества Al, Cr, Co и [O]. Низкая эффективность рафинирования кремния может быть связана с тем, что в отличие от серы, которая практически не растворима в никеле, образование соединений кремния с РЗМ в расплаве монокристаллического ЖНС осложняется довольно широким диапазоном его растворимости в никеле, которая при 1143°C достигает 8% (по массе) [25].
В отличие от серы и кремния, в результате присадки РЗМ и последующей фильтрации расплава содержание фосфора в сплаве не снижается. Для подтверждения наличия в микролегированном лантаном сплаве фосфидов РЗМ, проведено исследование локального химического состава методом МРСА (табл. 4). В образце обнаружено химическое соединение «никель–фосфор–лантан» состава, % (по массе): 4–12 [Si], 14–18 Y, 40–60 Ni.
Таблица 4
Состав включений в сплаве ВЖМ4 с повышенным содержанием
фосфора (0,019% (по массе)) и микролегированием лантаном (данные МРСА)
Содержание элементов, % (по массе) | ||||||||||
Al | Re | Cr | Co | Ni | Mo | Ru | Ta | W | P | La |
0,7 | 3,3 | 4,7 | 6,7 | 36,7 | 7,7 | 4,7 | 10,2 | 1,5 | 13,3 | 9,3 |
Испытания механических свойств монокристаллических образцов из сплава ВЖМ4-ВИ показали, что микролегирование лантаном позволяет повысить долговечность при температуре 1100°С (табл. 5).
Таблица 5
Влияние фосфора и лантана на длительную прочность монокристаллов
сплава ВЖМ4-ВИ
Содержание фосфора | Время до разрушения, ч (при 1100°С, σ=137 МПа) | Примечание |
0,0193 | 258 и 360 (среднее значение 309) | – |
0,0196 | 535 и 502 (среднее значение 518) | Подшихтовка лантана |
Таким образом, установлено, что лантан связывает фосфор в термически прочные тугоплавкие соединения, которые не удаляются из расплава путем сорбирования. Это связано с тем, что фосфор в отличие от серы, является поверхностно слабоактивным элементом [28], поэтому сорбирование его на поверхности тигля и фильтра не происходит. Однако за счет высокой температуры плавления фосфидов лантана нейтрализуется вредное влияние фосфора и увеличивается длительная прочность монокристаллов при рабочих температурах.
Заключения
На основании анализа восстановительной способности, доступности и физических свойств дезактиваторов примесей серы, фосфора и кремния показано, что для рафинирования от примеси фосфора более эффективен лантан, от кремния – иттрий, а для рафинирования от серы возможно применение как иттрия, так и лантана.
Эффективность рафинирования расплавов монокристаллических ЖНС путем связывания примесей серы, фосфора и кремния в термически прочные тугоплавкие соединения с РЗМ проверена экспериментально. Установлено, что в результате микролегирования сплава РЗМ степень десульфурации составляет до 89% отн. Снижение содержания кремния происходит с низкой эффективностью (12% отн.). В отличие от серы и кремния, в результате присадки РЗМ (лантана) и последующей фильтрации расплава содержание фосфора в монокристаллическом ЖНС не снижается, однако за счет высокой температуры плавления фосфидов лантана нейтрализуется вредное влияние фосфора и увеличивается длительная прочность монокристаллов при рабочих температурах.
- Каблов Е.Н., Петрушин Н.В., Елютин Е.С. Монокристаллические жаропрочные сплавы для газотурбинных двигателей // Вестник МГТУ им. Н.Э. Баумана. Сер.: Машиностроение, 2011. №SP2. С. 38–52.
- Каблов Е.Н., Оспенникова О.Г., Петрушин Н.В. Новый монокристаллический интерметаллидный жаропрочный сплав на основе γ'-фазы для лопаток ГТД // Авиационные материалы и технологии. 2015. №1 (34). С. 34–40. DOI: 10.18577/2071-9140-2015-0-1-34-40.
- Holt R.T., Wallace W. Impurities and Trace Elements in Nickel-Base Superalloys // Intern. metals reviews. 1976. Vol. 21. No. 1. P. 1–24.
- Мин П.Г., Сидоров В.В., Будиновский С.А., Вадеев В.Е. Влияние серы на жаростойкость монокристаллов жаропрочного никелевого сплава системы Ni–Al–Co–Re–Ta–Mo–W–Ru–Cr // Материаловедение. 2016. №7. С 9–12.
- Каблов Д.Е., Сидоров В.В., Будиновский С.А., Мин П.Г. Влияние примеси серы на жаростойкость монокристаллов жаропрочного сплава ЖС36-ВИ с защитным покрытием // Авиационные материалы и технологии. 2016. №1 (40). С. 20–23. DOI: 10.18577/2071-9140-2016-0-1-20-23.
- Min P.G., Sidorov V.V., Budinovskiy S.A., Vadeev V.E. Influence of Sulfur on Heat Resistance of Single Crystals of Heat-Resistant Nickel Alloy of Ni–Al–Co–Re–Ta–Mo–W–Ru–Cr System // Inorganic Materials: Applied Research. 2017. Vol. 8. No. 1. P. 90–93.
- Каблов Д.Е., Беляев М.С., Сидоров В.В., Мин П.Г. Влияние примесей серы и фосфора на малоцикловую усталость монокристаллов жаропрочного сплава ЖС36-ВИ // Авиационные материалы и технологии. 2015. №4 (37). С. 25–28. DOI: 10.18577/2071-9140-2015-0-4-25-28.
- Chao Yuan, Fengshi Yin. Effect of Phosphorus on Microstructure and High Temperature Properties of a cast Ni-base Superalloy // J. mater Sci. Technol. 2002. Vol. 18. No. 6. P. 555–557.
- Yaoxiao Zhu, John Radavich et al. Development and Long-Time Structural Stability of a Low Segregation Hf Free Superalloys – DZ 125L // Superalloys-2000. 2000. P. 329–339.
- Сидоров В.В., Ригин В.Е., Тимофеева О.Б., Мин П.Г. Влияние кремния и фосфора на жаропрочные свойства и структурно-фазовые превращения в монокристаллах из высокожаропрочного сплава ВЖМ4-ВИ // Авиационные материалы и технологии. 2013. №3. С. 32–38.
- Сидоров В.В., Морозова Г.И., Петрушин Н.В. и др. Фазовый состав и термостабильность литейного жаропрочного никелевого сплава с кремнием // Металлы. 1990. №1. С. 94–98.
- Тигрова Г.Д., Коркка С.И., Гребцова Т.М. Влияние кремния на фазовый состав сплавов на никелевой основе // МиТОМ. 1980. №4. С. 38–41.
- Каблов Д.Е., Сидоров В.В., Мин П.Г. Влияние примеси азота на структуру монокристаллов жаропрочного никелевого сплава ЖС30-ВИ и разработка эффективных способов его рафинирования // Авиационные материалы и технологии. 2012. №2. С. 32–36.
- Сидоров В.В., Мин П.Г. Рафинирование сложнолегированного никелевого расплава от примеси серы при плавке в вакуумной индукционной печи. Часть 1 // Электрометаллургия. 2014. №3. С. 18–23.
- Мин П.Г., Вадеев В.Е., Калицев В.А., Крамер В.В. Рафинирование некондиционных отходов деформируемых никелевых сплавов в вакуумной индукционной печи // Технология металлов. 2015. №4. С. 8–13.
- Оспенникова О.Г., Мин П.Г., Вадеев В.Е., Калицев В.А., Крамер В.В. Ресурсосберегающая технология переработки некондиционных отходов деформируемого сплава ВЖ175 для дисков ГТД // Труды ВИАМ: электрон. науч.-технич. журн. 2016. №2. Ст. 01. URL: http://www.viam-works.ru (дата обращения: 23.03.2017). DOI: 10.18577/2307-6046-2016-0-2-1-1.
- Мин П.Г., Вадеев В.Е., Калицев В.А., Крамер В.В. Технология получения деформируемого сплава ВЖ175 для дисков ГТД из кондиционных отходов // Металлург. 2015. №9. С. 76–80.
- Мин П.Г., Сидоров В.В. Опыт переработки литейных отходов сплава ЖС32-ВИ на научно-производственном комплексе ВИАМ по изготовлению литых прутковых (шихтовых) заготовок // Авиационные материалы и технологии. 2013. №4. С. 20–25.
- Мин П.Г., Горюнов А.В., Вадеев В.Е. Современные жаропрочные никелевые сплавы и эффективные ресурсосберегающие технологии их изготовления // Технология металлов. 2014. №8. С. 12–23.
- Каблов Е.Н., Логунов А.В., Сидоров В.В. Микролегирование РЗМ – современная технология повышения свойств литейных жаропрочных никелевых сплавов // Перспективные материалы. 2001. №1. С. 23–34.
- Каблов Е.Н. Инновационные разработки ФГУП «ВИАМ» ГНЦ РФ по реализации «Стратегических направлений развития материалов и технологий их переработки на период до 2030 года» // Авиационные материалы и технологии. 2015. №1 (34). С. 3–33. DOI: 10.18577/2071-9140-2015-0-1-3-33.
- Якимович П.В., Алексеев А.В., Мин П.Г. Определение низких содержаний фосфора в жаропрочных никелевых сплавах методом ИСП-МС // Труды ВИАМ: электрон. науч.-технич. журн. 2014. №10. Ст. 02. URL: http://www.viam-works.ru (дата обращения: 20.03.2017). DOI: 10.18577/2307-6046-2014-0-10-2-2.
- Механик Е.А., Мин П.Г., Гундобин Н.В., Растегаева Г.Ю. Определение массовой доли серы в жаропрочных никелевых сплавах и сталях в диапазоне концентраций от 0,0001 до 0,0009% (по массе) // Труды ВИАМ: электрон. науч.-технич. журн. 2014. №9. Ст. 12. URL: http://www.viam-works.ru (дата обращения: 23.03.2017) DOI: 10.18577/2307-6046-2014-0-9-12-12.
- CRS Handbook of Chemistry and Phisics, 87th Edition / Ed. D.R. Lide. Taylor & Francis: CRC Press, 2007. P. 977.
- Лякишев Н.П., Алисова С.П., Банных О.А. и др. Диаграммы состояния двойных металлических систем: справочник. М.: Машиностроение, 2000. Т. III, кн. 1. 837 с.
- Самсонов Г.В., Виницкий И.М. Тугоплавкие соединения. М: Металлургия, 1976. 240 с.
- Гордиенко С.П., Феночка Б.В., Виксман Г.Ш. Термодинамика соединений лантаноидов: справочник. Киев: Наукова думка, 1979. 376 с.
- Филиппов К.С., Бурцев В.Т., Сидоров В.В., Ригин В.Е. Исследование поверхностного натяжения и плотности расплава никеля, содержащего примеси серы, фосфора и азота // Физика и химия обработки материалов. 2013. №1. С. 52–56.