Воздуховоды низкого давления из ПКМ в летательных аппаратах
Проведен обзор литературы в области материалов для воздуховодов низкого давления в системе кондиционирования воздуха. Проведено сравнение основных отечественных и импортных материалов для изготовления воздуховодов. Определены требования для разработки конкурентоспособного отечественного материала для изготовления элементов воздуховодов низкого давления из полимерных композиционных материалов (ПКМ).
Введение
Работа выполнена в рамках реализации комплексного научного направления 17.2. «Разработка стеклопластика на основе ткани с низкой поверхностной плотностью и пожаробезопасного быстроотверждаемого связующего ВСФ-16М» («Стратегические направления развития материалов и технологий их переработки на период до 2030 года») [1].
Снижение массы конструкции как инструмент повышения экономической эффективности летательных аппаратов является одной из приоритетных задач развития современной авиационной техники. В решении данной проблемы при создании самолетов все более широкое применение находят полимерные композиционные материалы (ПКМ). Стратегия развития до 2030 года предусматривает создание ПКМ нового поколения [2], отвечающих требованиям, предъявляемым к современной авиационной технике. В настоящее время в РФ предусмотрено создание нового семейства ближне-среднемагистральных самолетов, и одной из важнейших задач при проектировании пассажирских салонов самолетов является создание системы кондиционирования воздуха (СКВ).
Система кондиционирования воздуха – одна из главных бортовых систем жизнеобеспечения, которая предназначена для обеспечения нормальных условий жизнедеятельности пассажиров и экипажа, поддержания необходимых параметров воздуха в кабине и салоне, охлаждения радиоэлектронного оборудования во всем диапазоне режимов полета (при полетах в различных климатических условиях) [3, 4].
Основные требования к работе СКВ и ее подсистем сводятся к следующему:
– должна обеспечивать заданные значения по давлению, влажности и газовому составу воздуха в кабине на всех режимах полета и на земле независимо от внешних климатических условий;
– температура воздуха в кабине экипажа и в пассажирских салонах самолета должна задаваться и управляться независимо;
– должна предусматриваться возможность обогрева и охлаждения кабин на земле без запуска двигателей с помощью бортовых и наземных устройств;
– на самолетах с продолжительностью полета больше 2 ч необходимо предусматривать систему увлажнения для поддержания относительной влажности в кабине не менее 25%.
В основе проектирования воздухопроводов СКВ лежат следующие положения:
– разработка материалов, отвечающих требованиям АП-25 (FAR-25) [5], – должны быть самозатухающими при испытаниях в вертикальном положении; средняя длина обугливания не должна превышать 203 мм, а средняя продолжительность горения после удаления источника воспламенения не должна превышать 15 с; отделяющиеся от испытуемого образца капли не должны гореть после падения в среднем более 5 с;
– минимальная масса и высокая надежность при эксплуатации в течение всего технического ресурса самолета;
– геометрические размеры (диаметр и конфигурация) должны обеспечивать допустимое гидравлическое сопротивление;
– применение современных технологий при изготовлении и монтаже; обеспечение компенсации температурного расширения и деформации мест крепления на летательном аппарате, герметичности воздухопровода;
– разработка технологий изготовления материала (полуфабриката) и конструкции из него, при этом технологии должны быть энергосберегающими с низкой трудоемкостью.
Совершенствование СКВ и обеспечение с их помощью комфортных условий в современных пассажирских самолетах во время полета входят в число важнейших факторов, определяющих конкурентоспособность самолета.
Материалы и методы
Современные ПКМ [6, 7], а также конструкции и изделия из них (трехслойные панели [8, 9], монолитные пластики и т. д.) находят широкое применение в авиастроительном комплексе всего мира благодаря таким качествам, как высокая прочность, коррозионная стойкость и низкая плотность. На мировом рынке композитов лидируют США, Европа, Япония и Китай. За рубежом объем использования ПКМ в конструкциях современных самолетов достигает 50% по массе, например Boеing 787 (США) – 50%, Airbus A-380 (Европа) – 30%, Airbus A-350 (Европа) – 50%.
В настоящее время при проектировании летательных аппаратов в их конструкцию закладываются сложно профилированные воздуховоды низкого давления – тройники, трубы, патрубки и т. п. (рис. 1), что обусловлено экономией места. Данные элементы в РФ изготавливают в основном из металлических материалов, однако большая трудоемкость их изготовления, энергозатратный процесс, необходимость снижения массы самолета и коррозия таких элементов в процессе эксплуатации заставляют разработчиков современной авиационной техники искать материалы с более низкой плотностью, которые обеспечивают необходимые эксплуатационные требования к конструкции СКВ. ПКМ – ввиду особенностей технологии их изготовления [10, 11] – позволят сократить трудоемкость и энергоресурсы при изготовлении изделий. Кроме того, меньшая плотность позволит увеличить весовую эффективность конструкций. У ПКМ, в отличие от металлов, отсутствует коррозия.
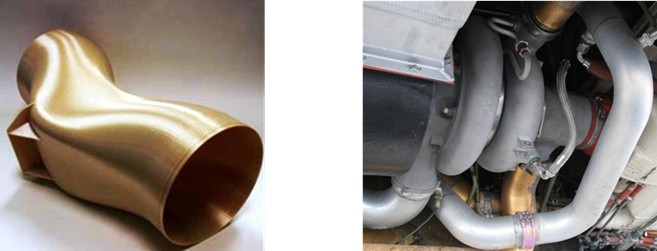
Рис. 1. Сложнопрофильные элементы воздуховодов
На пассажирских самолетах общая длина воздухопроводов СКВ достигает нескольких сот метров, а масса 500–600 кг, что составляет 40–50% массы всей системы. Воздуховоды СКВ располагаются в гондолах двигателей, центроплане, проходят по пассажирским салонам и кабине экипажа.
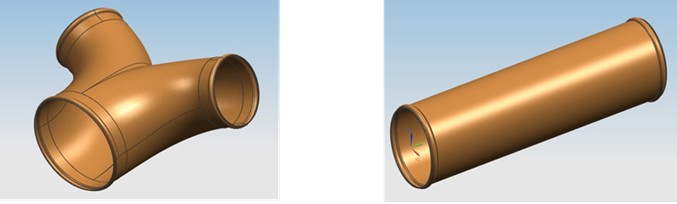
Рис. 2. Элементы воздуховода низкого давления системы кондиционирования воздуха из ПКМ
Как упоминалось ранее, в РФ до настоящего времени элементы СКВ изготавливают из металлов или импортных ПКМ. Это объясняется тем, что в нашей стране разработка ПКМ для сложнопрофилированных воздуховодов низкого давления СКВ в последние десятилетия не проводилась, а разработанные ранее полимерные материалы не отвечают постоянно ужесточающимся требованиям АП-25, а также имеют длительный цикл изготовления. Ведущие мировые производители авиационной техники (Boeing, Airbas) применяют в конструкции СКВ в основном ПКМ (рис. 2).
Результаты
Для снижения массы сложнопрофильных воздуховодов низкого давления СКВ необходимо применение материалов с низкой плотностью. Кроме того, в системе СКВ наряду с толстостенными сложнопрофильными элементами присутствуют и тонкостенные, для изготовления которых необходим армирующий наполнитель с низкой поверхностной плотностью– не более 120 г/м2, обеспечивающий нужную толщину и герметичность. В табл. 1 представлены для сравнения основные характеристики стекло-тканей, применяемых в качестве наполнителей стеклопластиков, отечественных и зарубежных производителей.
Таблица 1
Основные характеристики стеклонаполнителей
отечественных и зарубежных производителей
Свойства | Значения свойств стеклонаполнителей | |||||
А-1 | Т-64 (ВМП) | Т-15(П)-76 | Т-11 | Porcher 120 | Porcher 7781 | |
Толщина ткани, мм | 0,1±0,01 | 0,09±0,01 | 0,19±0,03 | 0,3 | 0,11±0,01 | 0,2 |
Поверхностная плотность, г/м2 | 110±10 | 100±5 | 160±16 | 385±12 | 105±5 | 295±15 |
Плотность тканей, – по основе – по утку |
20±1 20±1 |
25±1 24±1 |
24±1 18±1 |
22±1 13±1 |
24±1 23±1 |
23±1 21±1 |
Разрывная нагрузка, Н, (не менее): – по основе – по утку |
589 589 |
900 500 |
785 589 |
2842 1666 |
301 245 |
923 856 |
Тип поверхностной обработки (переплетение) | Полотняное | Сатин | Сатин 5/3 | Сатин 8/3 или 5/3 | 4HS | 8HS |
Видно, что прочностные показатели отечественных стеклотканей не уступают свойствам зарубежных аналогов.
Главным преимуществом металлических сплавов перед ПКМ до недавнего времени были пожаробезопасные свойства, которые обеспечиваются в ПКМ полимерной матрицей (связующим). Для получения стеклопластиком свойств, отвечающим требованиям АП-25, Приложение F, Часть 1, необходимо провести выбор связующего. В настоящее время за рубежом выпускают много марок пожаробезопасных связующих, однако для импортозамещения в самолетостроении необходимы отечественные связующие. Во ФГУП «ВИАМ» создано новое поколение пожаробезопасных фенолформальдегидных связующих [12, 13] марок РС-Н и ВСФ-16М, а также разработаны стеклопластики на их основе. В табл. 2 представлены сравнительные характеристики импортных и отечественных связующих.
Таблица 2
Сравнительные характеристики импортных и отечественных
связующих и стеклопластиков на их основе
Свойства | Значения свойств | |||
ВСФ-16М | РС-Н | CYCOM® 2265 Phenolic Resin System | QC 2550, | |
Внешний вид, цвет | Однородный раствор | Однородный | – | Раствор |
Массовая доля нелетучих веществ, % | 72–80 | 69–76 | 38–44 | 50 |
Условная вязкость при температуре 20±1°С по вискозиметру ВЗ-246 с диаметром сопла 6 мм, с | 20–60 | 10–65 | – | – |
Время желатинизации при температуре 130±2°С, мин | 1–3 | 3–6 | 7–17 (121°С) | – |
Сравнительный анализ показывает, что разработанные отечественные связующие по своим показателям не уступают зарубежным аналогам.
Для формирования свойств конкурентоспособного низкопористого стеклопластика [14] для изготовления воздуховодов низкого давления СКВ необходимо провести сравнение характеристик отечественных и зарубежных аналогов [15, 16]. В табл. 3 показаны сравнительные характеристики стеклопластиков отечественного и зарубежного производства.
Таблица 3
Сравнительные характеристики отечественных и зарубежных препрегов
и стеклопластиков на их основе
Свойства | Значения свойств | ||
отечественного аналога марки ВПС-39П | зарубежного аналога на основе препрега марки | ||
DAN 407 (PHG 831-44-40), Германия | HexPly 200, США | ||
Тип связующего | фенольное | ||
Масса стеклонаполнителя, г/м2 | 160 | 105 | 305 |
Нанос связующего, % | 40–45 | 40–45 | 35–40 |
Масса препрега, г/м2 | 265–295 | 170–190 | 470–490 |
Предел прочности, МПа: – при растяжении – при изгибе – при сжатии |
360 530 270 |
300 500 250 |
520 490 365 |
Плотность, г/см3 | 1,6 | 1,9 | – |
Горючесть | Самозатухающий | Трудносгорающий | – |
Режим формования: – температура, °С – время, мин |
140 60 |
140 50 |
135 90 |
Видно, что основное отличие между отечественным и зарубежными аналогами – длительный режим формования стеклопластика. Анализ основных характеристик материалов создает перспективу разработки конкурентоспособной продукции для СКВ. Планируется провести работу по разработке материала на основе пожаробезопасного связующего и стеклоткани с низкой поверхностной плотностью, что отвечает предъявляемым к воздуховодам низкого давления СКВ требованиям. Основные характеристики разрабатываемого материала в сравнении с аналогами показаны в табл. 4.
Таблица 4
Основные характеристики разрабатываемого материала в сравнении с аналогами
Свойства | Значения свойств | ||
разрабатываемого стеклотекстолита | зарубежного аналога марки DAN 407 | отечественного аналога | |
Предел прочности при сжатии, МПа (не менее) | 250 | 250 | 184 |
Плотность, г/см3 (не более) | 1,9 | 1,9 | 1,92 |
Горючесть | Трудносгорающий | ||
Режим формования: – температура,°С – время, мин |
140 20 |
140 50 |
150 360 |
Предел прочности при сжатии разрабатываемого стеклотекстолита будет превосходить аналогичную характеристику российского аналога – стеклопластика марки ВПС-19 – на 25%, цикл формования разрабатываемого стеклопластика будет короче в 2–3 раза. Время отверждения у разрабатываемого стеклотекстолита будет на 25% меньше, чем у зарубежного.
Обсуждение и заключения
Анализ источников литературы отечественных и зарубежных материалов для изготовления воздуховодов низкого давления СКВ в летательных аппаратах показал, что разработка конкурентоспособного стеклопластика на основе ткани с низкой поверхностной плотностью и пожаробезопасного быстроотверждаемого связующего для изготовления элементов воздуховодов низкого давления систем кондиционирования воздуха являются крайне востребованной задачей. Для авиастроения решение данной задачи позволит обеспечить современным пассажирским самолетам конкурентоспособность в сравнении с зарубежными аналогами при высокой эксплуатационной надежности и комфорте пассажиров.
- Каблов Е.Н. Инновационные разработки ФГУП «ВИАМ» ГНЦ РФ по реализации «Стратегических направлений развития материалов и технологий их переработки на период до 2030 года» // Авиационные материалы и технологии. 2015. №1 (34). С. 3–33. DOI: 10.18577/2071-9140-2015-0-1-3-33.
- Каблов Е.Н. России нужны материалы нового поколения // Редкие земли. 2014. №3. С. 8–13.
- Каблов Е.Н., Кириллов В.Н., Жирнов А.Д., Старцев О.В., Вапиров Ю.М. Центры для климатических испытаний авиационных ПКМ // Авиационная промышленность. 2009. №4. С. 36–46.
- Каблов Е.Н., Гращенков Д.В., Ерасов В.С., Анчевский И.Э., Ильин В.В., Вальтер Р.С. Стенд для испытания на климатической станции ГЦКИ крупногабаритных конструкций из ПКМ // Сб. докл. IX Международ. науч. конф. по гидроавиации «Гидроавиасалон–2012». 2012. С. 122–123.
- Барботько С.Л., Кириллов В.Н., Шуркова Е.Н. Оценка пожарной безопасности по-лимерных композиционных материалов авиационного назначения // Авиационные материалы и технологии. 2012. №3. С. 56–63.
- Справочник по композиционным материалам / под ред. Дж. Любина. М.: Машино-строение, 1988. 446 с.
- Полимерные композиционные материалы: структура, свойства, технология / под ред.
- А.А. Берлина. СПб.: Профессия, 2009. 556 с.
- Минаков В.Т., Постнов В.И., Швец Н.И., Застрогина О.Б., Петухов В.И., Макрушин К.В. Особенности изготовления трехслойных сотовых панелей с полимерным заполнителем горячего отверждения // Авиационные материалы и технологии. 2009. №3. С. 6-9.
- Кондрашов Э.К., Постнов В.И., Петухов В.И., Кавун Н.С., Абрамов П.А., Юдин А.А., Барботько С.Л. Исследование свойств трехслойных панелей на модифицированном связующем ФПР-520Г // Авиационные материалы и технологии. 2009. №3. С. 19–23.
- Постнова М.В., Постнов В.И. Опыт развития безавтоклавных методов формования ПКМ // Труды ВИАМ: электрон. науч.-технич. журн. 2014. №4. Ст. 06. URL: http://www.viam-works.ru (дата обращения: 17.04.2016). DOI 10.18577/2307-6046-2014-0-4-6-6.
- Вешкин Е.А., Постнов В.И., Стрельников С.В., Абрамов П.А., Сатдинов Р.А. Опыт применения технологического контроля полуфабрикатов ПКМ // Известия Самарского научного центра РАН. 2014. Т. 16. №6 (2). С. 393–398.
- Застрогина О.Б., Швец Н.И., Постнов В.И., Серкова Е.А. Фенолформальдегидные связующие нового поколения для материалов интерьера // Авиационные материалы и технологии. 2012. №S. С. 265–272.
- Мухаметов Р.Р., Ахмадиева К.Р., Чурсова Л.В., Коган Д.И. Новые полимерные свя-зующие для перспективных методов изготовления конструкционных волокнистых ПКМ // Авиационные материалы и технологии. 2011. №2. С. 38–42.
- Вешкин Е.А. Особенности безавтоклавного формования низкопористых ПКМ // Труды
- ВИАМ электрон. науч.-технич. журн. 2016. №2. Ст. 07. URL: http://www.viam-works.ru (дата обращения: 20.04.16). DOI 10.1857/2307-6046-2016-0-2-7-7.
- Компания Gurit: офиц. сайт. URL: http://www.mobile.gurit.com (дата обращения: 25.05.2016).
- Компания Hexcel: офиц. сайт. URL: http://www.hexcel.com (дата обращения: 30.05.2016).