Применение вихретокового метода для оценки остаточных напряжений по глубине деталей из интерметаллидного TiAl-сплава, полученных с использованием аддитивных технологий
1Федеральное государственное унитарное предприятие «Всероссийский научно-исследовательский институт авиационных материалов» Национального исследовательского центра «Курчатовский институт», Москва, Россия; admin@viam.ru
Продемонстрирована принципиальная возможность получения распределения электропроводности образцов из TiAl-сплава, выполненных методом селективного электронно-лучевого сплавления, с помощью вихретокового метода неразрушающего контроля. Для корреляционной связи электропроводности образцов и остаточных напряжений проведена рентгеновская дифракция. Показаны зависимости механических напряжений по глубине образцов до и после применения горячего изостатического прессования.
Введение
Аддитивные технологии быстро развиваются и находят применение в различных областях, в том числе в авиационной промышленности [1]. Аддитивные технологии получили широкое распространение ввиду высокой производительности, возможности изготовления деталей со сложной геометрической формой и улучшенными свойствами в сравнении с традиционными методами [2, 3]. Селективное электронно-лучевое сплавление (СЭЛС) – технология аддитивного производства, в которой электронный луч послойно расплавляет металлический порошок для создания деталей. Циклические нагрев и охлаждение в процессе СЭЛС приводят к формированию значительных остаточных напряжений, которые могут вызывать деформации, снижение сопротивления усталости и растрескивание готовых деталей [4–8]. Для снижения уровня остаточных напряжений используют горячее изостатическое прессование (ГИП) [9–12]. Оценка остаточных напряжений в процессе аддитивного производства является актуальной задачей [13–15].
Для оценки свойств токопроводящих материалов перспективно применение вихретокового метода. Вихретоковый неразрушающий контроль, основанный на анализе характеристик электромагнитного поля вихревых токов, возбуждаемых в объекте контроля внешним электромагнитным полем, способен фиксировать изменение электропроводности токопроводящих материалов [16–18]. Таким образом, при существовании корреляционной зависимости между значениями электропроводности материала в зонах остаточных напряжений и их отсутствия появляется реальная возможность косвенно их зафиксировать. Применение вихретокового контроля имеет ряд преимуществ:
- неразрушающий характер;
- высокая скорость;
- отсутствие прямого контакта с контролируемыми деталями.
Основное достоинство метода – возможность контроля свойств материалов относительно их глубины, что достигается применением различного возбуждения вихретокового преобразователя [16, 17].
В данной статье проанализирована принципиальная возможность оценки остаточных напряжений на образцах из интерметаллидного TiAl-сплава, сформированных в результате СЭЛС, а также получения корреляционной связи механических напряжений и электропроводности материала.
Материалы и методы
Эффективность практического применения вихретокового метода для оценки физико-механических и структурных свойств обусловлена наличием устойчивой корреляционной зависимости между анализируемыми параметрами микроструктуры и удельной электропроводностью материала объекта контроля [19, 20]. В зависимости от частоты тока возбуждения изменяются затухание электромагнитного поля и величина вихревых токов. Таким образом, варьированием частоты возбуждающего тока можно получить распределение электропроводности по глубине исследуемого объекта.
Изменение частоты тока возбуждения приводит к изменению фазы вихревых токов на конкретной глубине, что, в свою очередь, вызывает изменение фазы соответствующей части вносимого напряжения. Глубину проникновения электромагнитного поля можно определить с помощью функциональной зависимости
$$\delta = \frac{1}{\sqrt{\pi f \mu_a \sigma}}, \tag{1}$$
где δ – глубина проникновения, м; σ – удельная электропроводность, См/м; μa – абсолютная магнитная проницаемость материала, Гн/м; f – частота тока возбуждения, Гц.
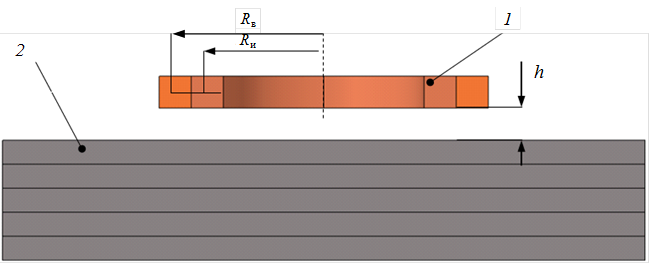
Для конфигурации преобразователя, представленного на рис. 1, вносимая электродвижущая сила определяется по формуле [20, 21]
$$\dot{E}_{\text{вн}} = \omega \dot{W}_{\text{w}} W_{\text{н}} \mu_0 R j \pi \cdot \int_0^\infty \frac{x(q_{\text{в}} A + q_{\text{c}} B \text{th}(q_{\text{в}} T_{\text{в}})) - q_{\text{в}}(q_{\text{в}} A \text{th}(q_{\text{в}} T_{\text{в}}) + q_{\text{c}} B)}{x(q_{\text{в}} A + q_{\text{c}} B \text{th}(q_{\text{в}} T_{\text{в}})) + q_{\text{в}}(q_{\text{в}} A \text{th}(q_{\text{в}} T_{\text{в}}) + q_{\text{c}} B)} G \text{d}x. \tag{2}$$
Здесь обозначены параметры:
$$R = \sqrt{R_B R_H}; \tag{3}$$
$$A = q_c + q_H \text{th}(q_c T_c); \tag{4}$$
$$B = q_H + q_c \text{th}(q_c T_c); \tag{5}$$
$$G = J_1 \left( \frac{R_B}{R} \right) J_1 \left( \frac{R_H}{R} \right) e^{-Hx}; \tag{6}$$
$$q_{\text{B, c, H}} = \sqrt{x^2 + j\beta_{\text{B, c, H}}^2}; \tag{7}$$
βв, с, н – обобщенные параметры, характеризующие удельную электропроводность верхнего, среднего и нижнего слоя (σв, с, н):
$$\beta_{\text{B, c, H}} = R \sqrt{\omega \mu_0 \sigma_{\text{B, c, H}}}; \tag{8}$$
Tв, с – обобщенные параметры, характеризующие толщину верхнего (tв) и среднего (tс) слоя:
$$T_{\text{B, c}} = \frac{t_{\text{B, c}}}{R}; \tag{9}$$
$$H = \frac{2h}{R}; \tag{10}$$
H – обобщенный параметр, характеризующий величину зазора (h); Wв, Wн – количество витков возбуждающей и измерительной обмотки соответственно, ед.; Rв, Rв – радиус измерительной и возбуждающей катушки соответственно, м; J1 (Rвx), J1 (Rнx) – функции Бесселя первого рода первого порядка; ω – круговая частота тока i в возбуждающей обмотке датчика, рад/с; μ0 = 4π·10−7 Гн/м – магнитная постоянная.
Используя формулу (2), можно рассчитать вносимое напряжение вихретокового преобразователя в зависимости от частоты питающего тока и электропроводности неоднородного объекта контроля.
Одним из мешающих факторов при определении колебаний электропроводности, связанных с неоднородным состоянием материала, является зазор h (рис. 1) между объектом контроля и преобразователем, который может изменяться из-за шероховатости поверхности, колебаний преобразователя и др. Сигнал, вызванный колебаниями величины зазора, может превышать полезный сигнал от изменения электропроводности, вызванный наличием остаточных напряжений.
Отстройку от влияния зазора осуществляли изменением фазы питающего тока (амплитудно-фазовый метод [16]). Таким образом, информативным параметром будет являться проекция вектора приращения напряжения вихретокового преобразователя в зависимости от изменения электропроводности.
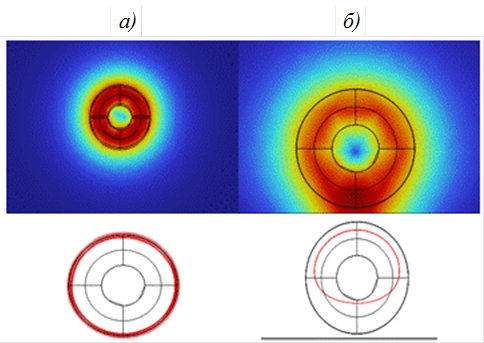
Вторым мешающим фактором является краевой эффект. При расположении преобразователя вдали от края объекта контроля вихревые токи распределяются равномерно по поверхности, плотность тока максимальна под обмоткой преобразователя и равномерно уменьшается по мере удаления от нее. При приближении к границе объекта контроля происходит перераспределение вихревых токов, плотность тока концентрируется на границе под преобразователем вблизи края [22–24]. На рис. 2 показано распределение плотности тока и вихревых токов под обмоткой преобразователя для двух положений – по центру и на границе объекта контроля.
Для оценки влияния краевого эффекта в работе [25] представлена трехмерная аналитическая модель вихревых токов в электропроводящей пластине конечной ширины, которая учитывает искажения полей на границах пластины. В статье приведены погрешности моделирования, вызванные пренебрежением влияния поля источника на краях проводящей пластины.
Методом конечных элементов в работе [26] исследовано влияние краевого эффекта для различных параметров вихретокового преобразователя. Авторы предложили систематический подход, основанный на моделировании, для понимания и минимизации влияния краевого эффекта на обнаружение дефектов. По итогам работы продемонстрированы оптимальные параметры преобразователя для эффективного обнаружения трещин на границах объекта контроля.
В работе [27] представлен метод аналитического моделирования поперечного перемещения вихретоковых преобразователей с прямоугольными катушками. С использованием методов разложения по собственным функциям усеченной области и векторного потенциала второго порядка получены аналитические выражения для плотности вихревых токов и сопротивления катушки при ее поперечном перемещении относительно границы объекта. Авторы провели эксперименты, подтверждающие аналитические данные.
Для формулирования требований к габаритам образцов (ширине и длине объекта контроля) при помощи численного моделирования методом конечных элементов исследовано влияние краевого эффекта для примененного вихретокового преобразователя. Параметры преобразователя, используемые при моделировании:
Диаметр возбуждающей обмотки, мм 5,4
Диаметр измерительной обмотки, мм 4,6
Частота возбуждающего тока, кГц 100
Зазор между преобразователем и образцом, мм 1
Параметры пластины, имитирующей объект контроля:
Толщина образца, мм 15
Ширина (поперечный размер пластины), мм 80
Электропроводность образца, МСм/м 0,7
Суть моделирования заключается в изменении размера пластины по отношению к диаметру преобразователя.
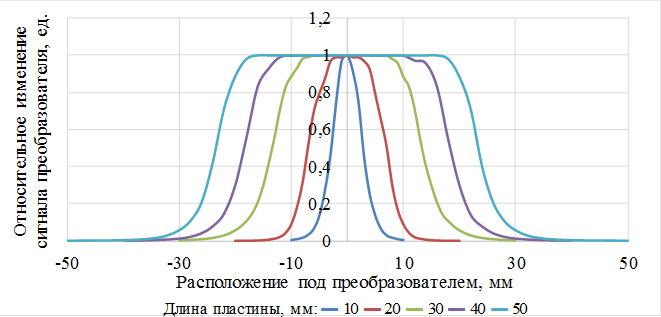
При поперечном размере пластины >40 мм краевой эффект не влияет на сигнал преобразователя, т. е. формируется площадка, при которой отклонение от центра пластины более чем на диаметр вихретокового преобразователя не воздействует на измеряемый сигнал.
Работа выполнена с использованием оборудования ЦКП «Климатические испытания» НИЦ «Курчатовский институт» – ВИАМ.
Результаты и обсуждение
Для опробования вихретокового метода с целью оценки структурного состояния TiAl-сплава [28–31] изготовлены образцы в виде цилиндров диаметром 50 мм и толщиной 14 мм. Печать методом СЭЛС осуществляли при двух режимах: для образца 10 – энергия 250 Дж/м, ток луча 13,3 мА, скорость сканирования 3,2 м/с; для образца 12 – энергия 150 Дж/м, ток луча 8 мА, скорость сканирования 3,2 м/с. Диаметр образцов выбран таким образом, чтобы влияние от края образца на измерительный сигнал отсутствовало. Диаметр возбуждающей и измерительной катушки составил 5,4 и 4,6 мм соответственно, выбран зазор между преобразователем и образцами, равный 1 мм. Частота возбуждающего тока f изменялась с 2 до 400 кГц с шагом 2 кГц [32]. Электропроводность образцов 10 и 12, предварительно определенная вихретоковым методом при частоте 100 кГц, составила 0,69 и 0,67 МСм/м соответственно.
Влияние краевого эффекта оценено путем сканирования вихретоковым преобразователем вдоль поверхности образца, зависимость проекции сигнала от расположения преобразователя относительно образца показана на рис. 4.
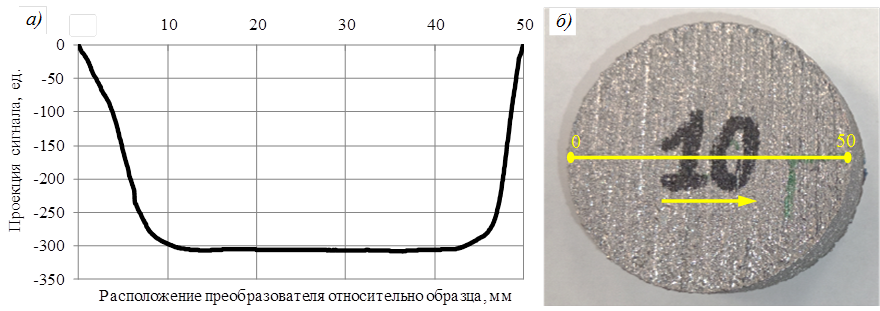
Сигнал можно разделить на три зоны: I (от 0 до ~10,4 мм) – начало движения преобразователя над образцом, проекция сигнала от края начинает уменьшаться при приближении к центру; II (от ~10,4 до ~40 мм) – зона, в которой проекция сигнала не зависит от положения датчика; III (от ~40 до ~50 мм) – окончание движения преобразователя над образцом, проекция сигнала от края начинает увеличиваться при приближении к краю. Протяженность зоны достаточна для решения обратной задачи расчета, полученного по формуле (2).
Калибровку экспериментальных данных с расчетными осуществляли на образцах-эталонах с электропроводностью 0,63 и 0,73 МСм/м (электропроводность образцов-эталонов распределена равномерно по всей толщине). Калибровка заключалась в умножении расчетных значений на калибровочный коэффициент
$$K(f)_p = \frac{U73(f)_{экс}}{U73(f)_{рас}},$$
где U73(f)экс – экспериментальное значение напряжения на образце с электропроводностью 0,73 МСм/м; f – частота возбуждающего тока; U73(f)рас – расчетное значение напряжения.
Проекцию экспериментального сигнала и расчетных значений для образца с электропроводностью 0,73 МСм/м осуществляли относительно образца с электропроводностью 0,63 МСм/м.
Для оценки распределения электропроводности по глубине преобразователь разместили на поверхности образцов 10 и 12. На рис. 5 представлена полученная проекция сигналов в зависимости от частоты возбуждающего тока, данные фиксировали относительно образца-эталона с электропроводностью 0,63 МС/м. На рис. 5 также показана проекция сигнала образца-эталона с электропроводностью 0,73 МС/м.
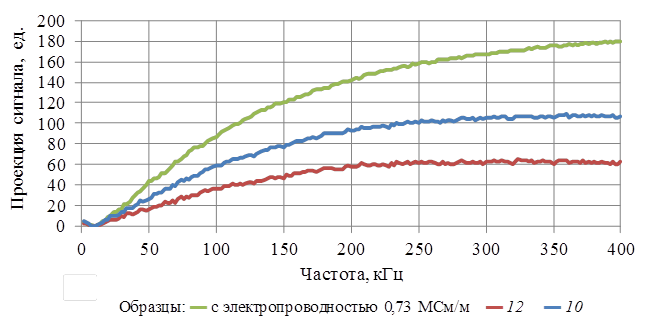
Зависимость проекции вносимого напряжения, полученная для равномерного изменения электропроводности, при частоте до ~220 кГц можно совместить с зависимостями исследованных образцов масштабированием. Однако при частоте >240 кГц проекция отличается по наклону к оси и не может быть совмещена с зависимостями образцов 10 и 12 масштабированием.
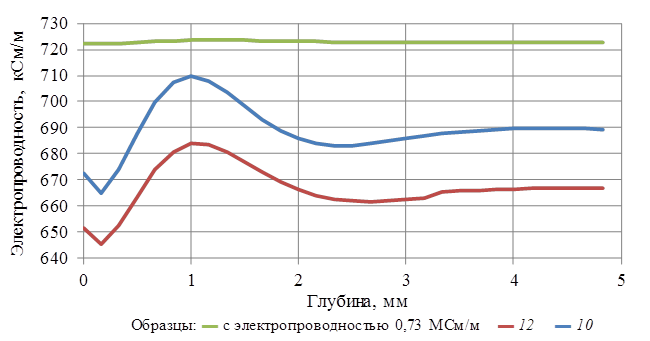
При решении обратной задачи получены зависимости распределения электропроводности образцов по глубине. На рис. 6 показаны зависимости для образцов 10 и 12, а также образца-эталона с электропроводностью 0,73 МС/м (соответствует равномерному изменению электропроводности). Это позволяет визуализировать неравномерное изменение электропроводности исследованных образцов.
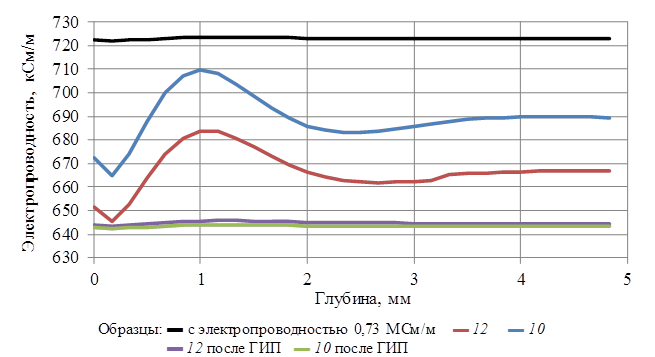
Для снятия напряжений на образцах 10 и 12 проведено ГИП, после чего повторно рассчитаны зависимости распределения электропроводности по глубине (рис. 7).
Электропроводность после применения ГИП стала распределяться равномерно по глубине образцов 10 и 12, т. е. так же, как и у образца-эталона с электропроводностью 0,73 МСм/м. Кроме того, электропроводность образцов 10 и 12 уменьшилась после применения ГИП и достигла одного значения (0,64 МСм/м).
Методом рентгеновской дифракции определено, что на поверхности образцов напряжение составляет –230 МПа. Исходя из этих данных, с использованием корреляционного коэффициента получены зависимости распределения остаточных напряжений, показанные на рис. 8.
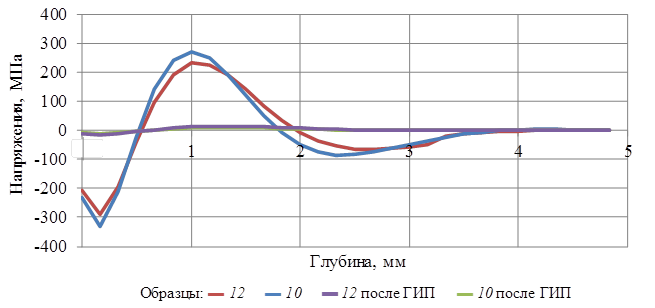
Чувствительность по глубине к изменению электропроводности вихретокового метода ограничена ~3 мм, поскольку происходит затухание электромагнитной волны. В связи с этим нельзя сделать вывод о распределении механических напряжений на глубине >3 мм. Следует отметить, что изменение электропроводности также может быть связано со структурой материала.
Заключения
С помощью математического моделирования и экспериментальных исследований образцов показано влияние краевого эффекта на сигнал вихретокового преобразователя.
Для построения распределения электропроводности по глубине образцов из интерметаллидного TiAl-сплава, выполненных СЭЛС, многочастотным вихретоковым методом получены зависимости проекции вектора приращения напряжения вихретокового преобразователя.
Путем корреляции данных, полученных при помощи рентгеновской дифракции, построены зависимости распределения остаточных напряжений до и после ГИП.
Для применения описанного подхода для изделий со сложной геометрической формой либо небольших размеров необходимы моделирование и верификация численных моделей или калибровка на образцах со схожей геометрической формой с известным распределением механических напряжений. Ввиду незначительных изменений электропроводности в зависимости от возникающих механических напряжений перспективным направлением развития метода является повышение чувствительности.
Исследование выполнено при финансировании Российского научного фонда, грант № 24-19-00717, https://rscf.ru/project/24-19-00717/.
- Каблов Е.Н., Евгенов А.Г., Бакрадзе М.М., Неруш С.В., Крупнина О.А. Материалы нового поколения и цифровые аддитивные технологии производства ресурсных деталей ФГУП «ВИАМ». Часть 2. Компенсация и контроль отклонений, ГИП и термическая обработка // Электрометаллургия. 2022. № 2. С. 2–12.
- Бакрадзе М.М., Пескова А.В., Капланский Ю.Ю. Влияние термической пост-обработки на текстуру и анизотропию свойств конструкционного сплава системы Cu–Cr, полученного с помощью селективного лазерного сплавления // Авиационные материалы и технологии. 2022. № 1 (66). С. 3–16. URL: http://www.journal.viam.ru (дата обращения: 17.05.2026). DOI: 10.18577/2713-0193-2022-0-1-3-16.
- Impey S., Saxena P., Salonitis K. Selective Laser Sintering Induced Residual Stresses: Precision Measurement and Prediction // Journal of Manufacturing and Materials Processing. 2021. Vol. 5. Is. 3. P. 1–16. DOI: 10.3390/jmmp503010.
- Bian P., Jammal A., Xu K. et al. A Review of the Evolution of Residual Stresses in Additive Manufacturing During Selective Laser Melting Technology // Materials. 2025. Vol. 18. Is. 8. P. 1–21. DOI: 10.3390/ma1808170.
- Schajer G., Ruud C. Overview of Residual Stresses and their measurement // Practical Residual stress: measurement methods / ed. G.S. Schajer. John Wiley and Sons Ltd, 2013. P. 1–27. DOI: 10.1002/8402832.ch1.
- Segovia R., García F., Papaelias M. Review on additive manufacturing and non-destructive testing // Journal of Manufacturing Systems. 2023. Vol. 66. P. 260–286.
- Bartlet J.L., Li X. An overview of residual stresses in metal powder bed fusion // Additive Manufacturing. 2019. Vol. 27. P. 131–149.
- Nabin B., Muhammad J., Nithin R., Sekhar R. A review of the residual stress generation in metal additive manufacturing: analysis of cause, measurement, effects, and prevention // Micromachines. 2023. Vol. 14. Is. 7. P. 1–30. DOI: 10.3390/MI14071480.
- Tillmann W., Schaak C., Nellesen J. et al. Hot isostatic pressing of IN718 components manufactured by selective laser melting // Additive Manufacturing. 2017. Vol. 13. P. 93–102.
- Yamomoto Y., Fujikawa T. Mechanical Properties of Ti–6Al–4V Materials Prepared by Additive Manufacturing. Technology and HIP Process // Proceedings of 11th International Conference on Hot Isostatic Pressing. Stockholm, 2014. P. 398–404.
- Панин П.В., Лукина Е.А., Богачев И.А., Наприенко С.А. Влияние технологических параметров селективного электронно-лучевого сплавления на химический состав, микроструктуру и пористость TiAl-сплава системы Ti–Al–V–Nb–Cr–Gd // Металлург. 2023. № 5. С. 54–66.
- Vastola G., Zhang G., Pei Q.X., Zhang Y. Controlling of residual stress in additive manufacturing of Ti6Al4V by finite element modeling // Additive Manufacturing. 2016. Vol. 12. P. 231–239.
- Мовенко Д.А., Шуртаков С.В. Причины образования микротрещин и снижение плотности их распределения в изделиях из никелевых жаропрочных сплавов, изготовленных методом СЛС (обзор) // Авиационные материалы и технологии. 2022. № 2 (67). С. 43–51. URL: http://www.journal.viam.ru (дата обращения: 17.05.2026). DOI: 10.18577/2713-0193-2022-0-2-43-51.
- Мараховский П.С., Баринов Д.Я., Шорстов С.Ю., Воробьев Н.Н. Вопрос создания физических и математических моделей тепло- и массопереноса при изготовлении деталей методом аддитивных технологий (обзор) // Авиационные материалы и технологии. 2022. № 2 (67). С. 111–119. URL: http://www.journal.viam.ru (дата обращения: 17.05.2026). DOI: 10.18577/2713-0193-2022-0-2-111-119.
- Монахов А.Д., Яковлев Н.О., Шершак П.В. Методы формирования образцов с искусственно созданным распределением остаточных напряжений // Авиационные материалы и технологии. 2023. № 4 (73). С. 122–132. URL: http://www.journal.viam.ru (дата обращения: 17.05.2025). DOI: 10.18577/2713-0193-2023-0-4-122-132.
- Герасимов В.Г., Клюев В.В., Шатерников В.Е. Методы и приборы электромагнитного контроля / под ред. В.Е. Шатерникова. М.: Издательский дом «Спектр», 2010. 256 с.
- Герасимов В.Г., Покровский А.Д., Сухоруков В.В. Неразрушающий контроль: в 5 кн. М.: Высшая школа, 1992. Кн. 3. Электромагнитный контроль / под ред. В.В. Сухорукова. 312 с.
- Федосенко Ю.К., Шкатов П.Н., Ефимов А.Г. Вихретоковый контроль. М.: Издательский дом «Спектр», 2014. 224 с.
- Кекало И.Б. Физические свойства металлов. Раздел: Электрические свойства: лабораторный практикум. М., 1998. 139 с.
- Шитиков В.С., Пичугин С.С. Оценка распределения электрических свойств при упругой деформации объекта контроля вихретоковым методом // Труды ВИАМ. 2024. № 11 (141). С. 89–99. URL: http://www.viam-works.ru (дата обращения: 17.05.2026). DOI: 10.18577/2307-6046-2024-0-11-89-99.
- Дорофеев А.Л., Любашев Г.А., Останин Ю.Я. Измерение толщины покрытий с помощью вихревых токов. М.: Машиностроение, 1975. 64 с.
- Theodoulidis T. End effect modelling in eddy current tube testing with bobbin coils // International Journal of Applied Electromagnetics and Mechanics. 2004. Vol. 19. P. 207–212.
- Bowler J.R., Theodoulidis T.P. Coil impedance variation due to induced current at the edge of a conductive plate // Journal of Physics D: Applied Physics. 2006. Vol. 39. P. 2862–2868.
- Zec M., Uhlig R.P., Ziolkowski M., Brauer H. Finite element analysis of nondestructive testing eddy current problems with moving parts // IEEE Transactions on Magnetics. 2013. Vol. 49. P. 4785–4794.
- Paul S., Bird J.Z. Analytic 3-D eddy current model of a finite width conductive plate including edge-effects // International Journal of Applied Electromagnetics and Mechanics. 2014. Vol. 45. P. 535–542. DOI: 10.3233/jae-141874.
- Xie Y., Li J., Tao Y. et al. Edge Effect Analysis and Edge Defect Detection of Titanium Alloy Based on Eddy Current Testing // Applied Sciences. 2020. Vol. 10. P. 15. DOI: 10.3390/app10248796.
- Lv C., Liu W., Jiang Y., Zhao H. Analytical modelling for edge effects and impedance characteristics of the transverse eddy current displacement sensors with rectangular coils // International Journal of Applied Electromagnetics and Mechanics. 2014. Vol. 46. P. 823–834. DOI: 10.3233/jae-130060.
- Сплав на основе интерметаллида титана и изделие, выполненное из него: пат. 2606368 Рос. Федерация; заявл. 15.10.15; опубл. 10.01.17.
- Ночовная Н.А., Базылева О.А., Каблов Д.Е., Панин П.В. Интерметаллидные сплавы на основе титана и никеля / под общ. ред. Е.Н. Каблова. 2-е изд., с изм. и доп. М.: ВИАМ, 2019. 316 с.
- Панин П.В., Богачев И.А., Смирнов А.В., Лукина Е.А. Количественный анализ пористости TiAl-сплава системы Ti–Al–V–Nb–Cr–Gd после селективного электронно-лучевого сплавления и горячего изостатического прессования // Металлург. 2025. № 11. С. 66–71. DOI: 10.52351/00260827_2025_11_66.
- Акбулатов Р.Р., Ефремова А.П., Богачев И.А., Панин П.В. Исследование кинетики изотермических фазовых превращений в жаропрочных сплавах на основе гамма-алюминида титана TiAl // Труды ВИАМ. 2024. № 11 (141). С. 22–32. URL: http://www.viam-works.ru (дата обращения: 17.05.2026). DOI: 10.18577/2307-6046-2024-0-11-22-32.
- Шитиков В.С., Пичугин С.С., Акбулатов Р.Р., Панин П.В. Особенности оценки вихретоковым методом свойств деталей из интерметаллидного TiAl-сплава, полученных с применением аддитивных технологий // Труды ВИАМ. 2025. № 11 (153). С. 124–134. URL: http://www.viam-works.ru (дата обращения: 17.05.2026). DOI: 10.18577/2307-6046-2025-0-11-124-134.