Взаимосвязь структуры и механических характеристик никелевых жаропрочных сплавов с технологией производства заготовок дисков, получаемых методом металлургии гранул
1Федеральное государственное унитарное предприятие «Всероссийский научно-исследовательский институт авиационных материалов» Национального исследовательского центра «Курчатовский институт», Москва, Россия; admin@viam.ru
Представлены основные закономерности современного производства заготовок дисков из порошков-гранул никелевых жаропрочных сплавов, получаемых с помощью метода металлургии гранул (as-HIP). Проанализированы результаты работ, посвященных данному направлению, в которых отражается взаимосвязь структуры и механических характеристик никелевых жаропрочных сплавов с технологическими параметрами производства заготовок дисков, полученных с применением технологии горячего изостатического прессования.
Введение
Развитие авиационного двигателестроения в Российской Федерации (РФ) связано с необходимостью создания перспективных газотурбинных двигателей (ГТД) с повышенным комплексом эксплуатационных характеристик для военной и гражданской авиации [1–5].
При этом повышение температуры газа на входе в турбину рассматривается как одно из перспективных направлений, так как это способствует возрастанию коэффициента полезного действия турбины [6]. Одними из основных деталей, определяющих надежность двигателя, являются диски, ресурс которых определяет наработку, когда необходим ремонт всего двигателя [7].
В авиационном материаловедении широкую известность получила технология металлургии гранул, основанная на получении гранул с помощью высокоскоростной кристаллизации и последующем изготовлении заготовок-деталей путем компактирования этих гранул методом горячего изостатического прессования (ГИП). С помощью данной технологии можно получать заготовки-детали с повышенным комплексом механических характеристик, а также с низкой металлоемкостью и трудоемкостью изготовления [8].
Начиная с 1986 г. впервые в мировой практике диски из никелевого жаропрочного сплава (НЖС) марки ЭП741НП, полученные по этой технологии, применены в конструкции авиационного ГТД четвертого поколения ПС-90А, предназначенного для пассажирских и транспортных перевозок [9]. К настоящему времени в РФ не существует ни одного современного двигателя без дисков из гранул (рис. 1). Это семейства двигателей ПС-90А, РД-33, АЛ-31ФН, а также новые перспективные двигатели ПД-14 и ПД-35 [10].
Сущность метода металлургии гранул (as-HIP) и влияние высокоскоростной кристаллизации на микроструктуру гранул
Теоретическое обоснование технологии производства гранул из НЖС, потенциальные служебные характеристики ответственных изделий из них и экспериментальное подтверждение предложенных положений получены в начале 70-х гг. XX в. во Всесоюзном институте легких сплавов (ныне – ОАО «ВИЛС») под руководством академика АН СССР А.Ф. Белова и члена-корреспондента АН СССР В.И. Добаткина [11, 12].
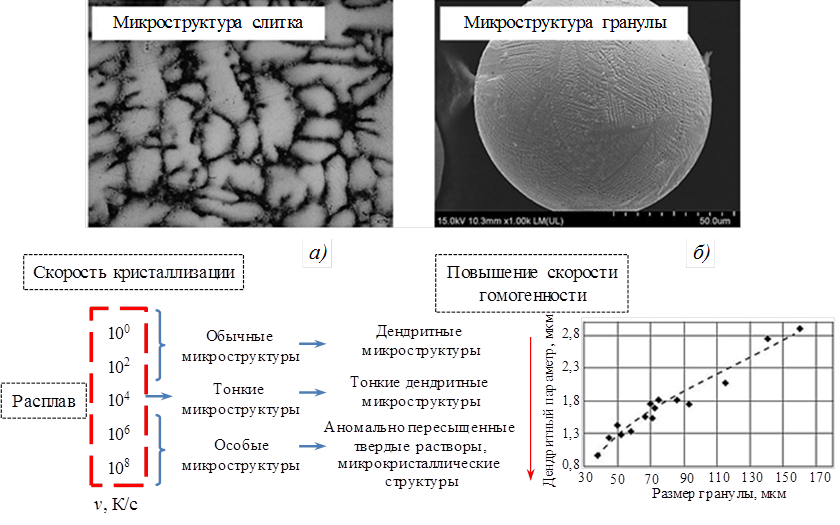
Показано, что гранулы, полученные методом высокоскоростной кристаллизации расплава, имеют дендритную структуру с соответствующей дендритной ликвацией и усадкой, сосредоточенной в основном на поверхности этих гранул в виде микропористости дендритного характера [13, 14]. Из этого следовало, что, создавая высокие скорости при охлаждении расплава и диспергируя структурные составляющие, можно существенно уменьшить химическую неоднородность по объему металла, а поскольку создать высокие скорости охлаждения в большом объеме расплава – это практически не решаемая задача, то возникла идея охлаждать малые, микроскопические порции расплава полностью легированного сплава, т. е. получать микрослитки (гранулы) с химическим составом, соответствующим конкретным сплавам, а затем эти гранулы консолидировать в плотный компакт (рис. 2) [15].
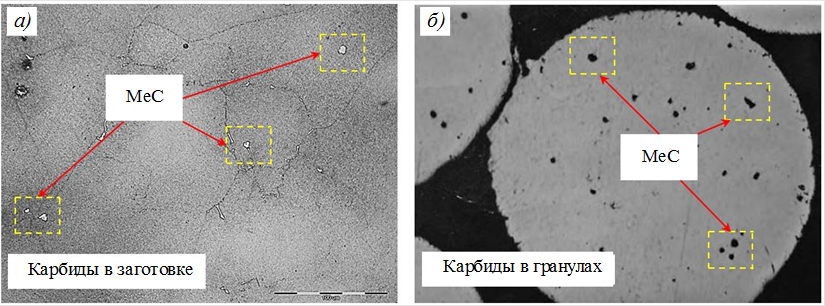
Установлено также, что при получении гранул методом плазменной плавки и центробежного распыления литой вращающейся заготовки (метод PREP – Plasma Rotating Electrode Process) имеет место переход первичных карбидов из литой заготовки в гранулы без значительного изменения их размера, что накладывало ограничения на диаметр используемых заготовок после их выплавки [14]. Экспериментальным путем установлено, что диаметр литой заготовки не должен превышать ~90 мм, чтобы размер карбидных выделений (типа MeC), переходящих в гранулы, не превышал ~(5–8) мкм (рис. 3). Наличие более крупных карбидов данного типа в гранулах нежелательно, так как при этом в процессе последующих карбидных реакций в конечном материале возникает неоднородность распределения карбидов типа Me23C6 [10].
В РФ применительно к авиационному двигателестроению метод производства гранул основывается на плазменном распылении литой вращающейся заготовки (метод PREP), а гранулы, получаемые этим методом, отличаются низким содержанием кислорода, высокой сферичностью частиц, благодаря чему обеспечивается хорошая текучесть и более высокая заполняемость формообразующих элементов (капсул). В табл. 1 представлены требования к качеству гранул НЖС марки ЭП741НП, полученных методом PREP по годам.
| Год | Крупность гранул, мкм | Содержание кислорода, % (по массе) | Содержание неметаллических частиц в пробе, шт./кг |
|---|---|---|---|
| 1981 | -315+70 | ≤0,010 | Не ограничено |
| 1982 | -200+70 | ≤0,007 | До 100 |
| 1986 | -140+50 | ≤0,005 | До 50 |
| 1998 | -140+50 | ≤0,100 | До 10 |
| 2003 | -100+50 | ≤0,007 | До 6 |
| 2005 | -70 | ≤0,007 | До 6 |
В процессе плазменной плавки и центробежного распыления получают гранулы узкого гранулометрического состава, причем средний размер частиц весьма надежно регулируется одним параметром – частотой вращения заготовки [17].
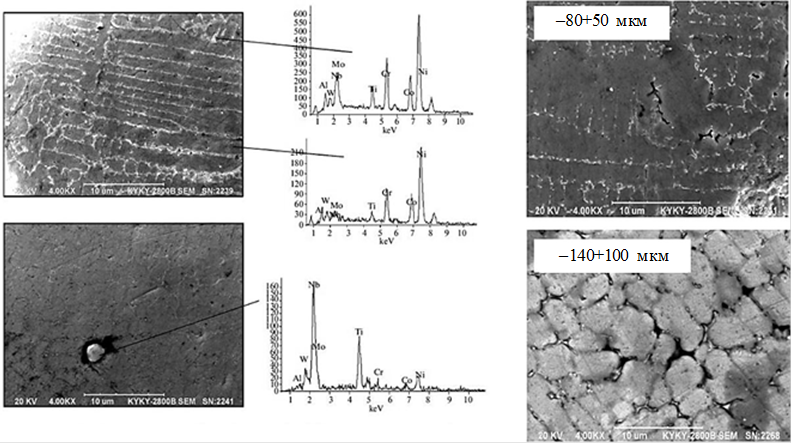
В работе [18] проведены исследования структуры и физико-механических свойств гранул из НЖС марки ВВ752П, изготовленных методом PREP. Показано, что увеличение скорости кристаллизации более мелких гранул способствует измельчению структурных и фазовых составляющих в исследуемом сплаве. Из рис. 4 видно, что по мере уменьшения размеров дендритных ячеек и утонения осей дендритов увеличивается дисперсность частиц карбидной фазы, а величина дендритного параметра изменяется от ~2,8 мкм в гранулах фракционного состава –140+100 мкм до ~1 мкм в гранулах фракционного состава –80+50 мкм. Общий вид такой структуры на поверхности гранул представлен на рис. 4.
Одним из важных выводов использования гранул является то, что уменьшение пространственного масштаба дендритной неоднородности способствует ускорению диффузионного выравнивания химического состава в гранулах и в компактном материале в процессе нагрева вследствие уменьшения диффузионного пути ликвирующих элементов по сравнению со слитком. Такое выравнивание химического состава подтверждено исследованиями микроструктуры гранул в работах [18, 19].
В этих же работах микроструктуру гранул исследовали на присутствие нежелательной газовой микропористости, при наличии которой в процессе последующих технологических операций компактирования и термической обработки крупные поры, заполненные инертным газом, способны коагулировать и служить источником зарождения трещин и, соответственно, причиной снижения ресурса и надежности получаемых заготовок. Микропористость исследовали на фракциях: <50, –80+50 и –140+100 мкм.
Как показали проведенные исследования, в некоторых гранулах наблюдались очень мелкие поры усадочного характера, расположенные по границам дендритов, размер которых увеличивается (от нескольких долей микрометра до 1–2 мкм) с увеличением размера гранул [18].
Разработка никелевых жаропрочных сплавов для дисков турбин, получаемых методом металлургии гранул (as-HIP)
Один из первых жаропрочных сплавов на основе никеля марки ЭИ437, разработанный в конце 40-х гг. ХХ в., открыл новое направление развития отечественного авиационного материаловедения. Гетерофазная структура сплава, состоящая из твердого γ-раствора никеля и содержащая когерентные частицы упорядоченной γ'-фазы (Ni₃Al), стала базовой для всех никелевых сплавов [20–22].
В последующем проблема повышения эксплуатационных характеристик сплавов решалась не только усложнением химического состава, но и развитием технологии производства изделий. Однако возрастание прочностных характеристик этих сплавов существенно затрудняло пластическую деформацию заготовок, полученных из слитков, что требовало разработки специальных схем процесса, а увеличение содержания легирующих элементов приводило к необходимости использования дополнительного переплава для борьбы с дефектами, характерными для слитков [23, 24].
Для решения обозначенных проблем и снижения трудоемкости изготовления заготовок дисков применена технология металлургии гранул (as-HIP). Первым отечественным гранулируемым дисковым сплавом стал сплав марки ЭП741П, созданный на основе деформируемого варианта (табл. 2).
| Сплав | Содержание элементов, % (по массе) | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Ni | Cr | Co | W | Mo | Al | Ti | Nb | Hf | B | C | |
| ЭП741 | Основа | 9,2 | 16,0 | 6,7 | 2,2 | 4,8 | 1,4 | 1,7 | – | 0,02 | 0,08 |
| ЭП741П | 9,7 | 16,0 | 6,7 | 2,6 | 4,8 | 1,5 | 1,4 | – | 0,02 | – | |
| ЭП741НП | 8,7 | 15,7 | 5,5 | 3,8 | 5,0 | 1,8 | 2,6 | 0,3 | 0,015 | 0,04 | |
Структурная особенность сплава ЭП741 базового состава после центробежного распыления и горячего прессования – наличие границ исходных гранул, через которые не прорастали рекристаллизованные зерна. Одной из причин таких структурных аномалий являлись частицы карбидов, которые, образуясь на поверхностях гранул при их распылении, в дальнейшем препятствовали полной консолидации материала.
Для устранения этого дефекта в гранулируемом сплаве ЭП741П было несколько увеличено содержание карбидообразующих элементов (Cr, Mo, Ti) и снижено содержание C с 0,08 до 0,06 % (по массе) (табл. 2) по сравнению с деформируемым вариантом. Тем не менее общий уровень механических характеристик сплава ЭП741П был ниже, чем обеспечиваемый деформируемым вариантом сплава ЭП741.
Принципиальным нововведением при разработке более совершенного сплава марки ЭП741НП стала добавка гафния (Hf), образующего стабильные карбиды типа MeC, что позволило устранить карбидные сетки по границам исходных гранул в микроструктуре, а также гранулы в изломе образцов (рис. 5).
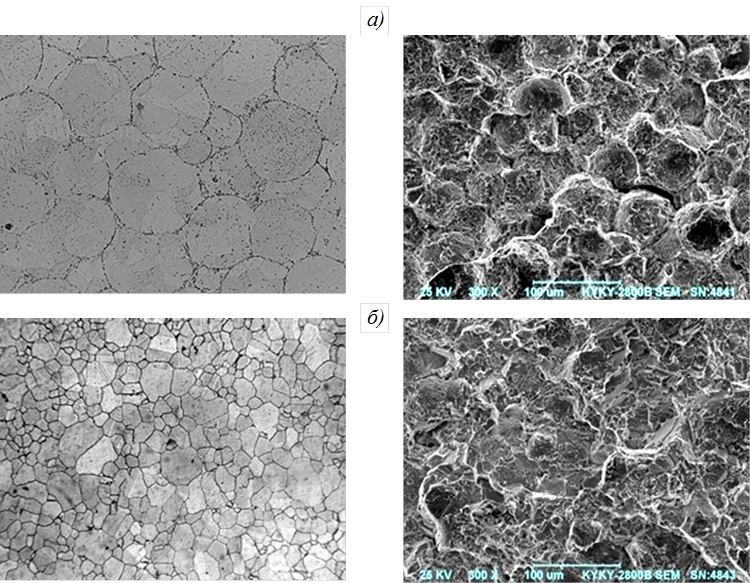
Введение в состав сплава гафния, который образует на стадии расплава стабильные карбиды с низкой растворимостью в никелевых сплавах, позволяет предотвратить распад первичных карбидов на стадии ГИП и сформировать зеренную структуру без следов наследственных границ гранул [24].
Присутствие определенного количества гафния в составе никелевых гранулируемых сплавов полностью решает проблему карбидных сеток по наследственным границам гранул, поэтому практически все российские гранулируемые сплавы содержат гафний (табл. 3) [26].
Решение проблемы наследственных границ гранул и, соответственно, снижение чувствительности гранулируемых сплавов к концентраторам напряжений при их испытании на длительную прочность открыло широкие возможности по дальнейшему усложнению легирования с целью обеспечения требований к уровню механических свойств НЖС [27].
| Сплав | Содержание элементов, % (по массе) | |||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Ni | Cr | Co | W | Mo | Al | Ti | Nb | Hf | V | B | С | |
| ЭИ698П | Основа | 14,5 | – | – | 3,0 | 1,65 | 2,55 | 2,1 | – | – | 0,015 | 0,05 |
| ЭП741П | 9,7 | 16,0 | 6,7 | 2,6 | 4,8 | 1,5 | 1,4 | – | – | 0,02 | 0,06 | |
| ЭП741НП | 8,7 | 15,7 | 5,5 | 3,8 | 5,0 | 1,8 | 2,6 | 0,3 | – | 0,015 | 0,04 | |
| ЭП962П | 13,5 | 9,0 | 2,7 | 4,4 | 3,8 | 2,7 | – | 0,2 | 0,4 | 0,015 | 0,06 | |
| ЭП975П | 9,0 | 11,0 | 9,4 | 2,8 | 5,3 | 1,8 | 2,0 | 0,7 | – | 0,02 | 0,06 | |
| ВВ750П | Основа | 10,0 | 15,0 | 5,8 | 3,3 | 3,7 | 3,8 | 1,8 | 0,3 | – | 0,015 | 0,05 |
Механические свойства сплава ЭП741НП гораздо ближе к значениям свойств деформируемых сплавов-аналогов. Кроме того, этот сплав обладал существенными преимуществами, заключающимися в снижении трудоемкости производства, повышении коэффициента использования материала заготовок, снижении их стоимости и др. [28]. Последовательным улучшением технологии производства (снижение крупности гранул, повышение чистоты по кислороду, корректировка режимов ГИП и термической обработки и др.) свойства сплава доведены до значений, превышающих значения свойств сплавов ЭП741 и ЭП742. Сплав ЭП741НП принят в качестве материала заготовок особо ответственных, высоконагруженных дисков и валов авиационных ГТД как военного (двигатели семейств РД-33, АЛ-31, АИ-222 и др.), так и военно-транспортного и гражданского назначений (двигатели семейств ПС-90, ТВ7-117 и др.) [29, 30].
Технологические подходы к горячему изостатическому прессованию гранул
Основной технологической операцией, формирующей монолитную структуру конечной заготовки, является процесс ГИП. Цель процесса – обеспечить консолидацию гранул с устранением наследственных границ и их литой структуры. Достижение этой цели позволяет после наложения соответствующей термической обработки получать монолитное изделие с требуемыми структурными и механическими характеристиками [31]. Данный процесс осуществляется в специальных установках – газостатах [32].
Газостат (рис. 6) ‒ основной элемент газостатической установки, который состоит из закрепленного на стойке (станине) контейнера с пробками и подвижной рамы с домкратом. При проведении процесса обрабатываемые изделия, помещенные в рабочую камеру газостата, подвергаются воздействию высокого давления и температуры, создаваемых в рабочей газовой среде (аргон).
Камера газостата образована контейнером, верхней пробкой, нижней пробкой и нижней промежуточной пробкой. Контейнер является силовым элементом рабочей камеры, воспринимающим радиальное давление, создаваемое рабочей средой. Пробки оснащены уплотнениями и передают осевую силу на силовую раму газостата, на верхнем ригеле которого закреплен домкрат. На промежуточной нижней пробке смонтированы теплоизоляционный колпак (кожух) и нагреватель (печь газостата). Прессуемые изделия устанавливают на теплоизоляционной подставке нижней пробки.
Для изготовления полуфабрикатов из НЖС печь внутри газостата поддерживает температуру на уровне рабочей весь период загрузки предварительно нагретых капсул с гранулами и выгрузки отпрессованных изделий. Давление аргона до необходимого уровня доводят компрессорами. Обычно при давлении до 196 МПа (2000 ат) и температуре 1200‒1250 °С цикл газостатического прессования продолжается от 15 до 40 ч, в то время как необходимая продолжительность выдержки не превышает 1‒8 ч.
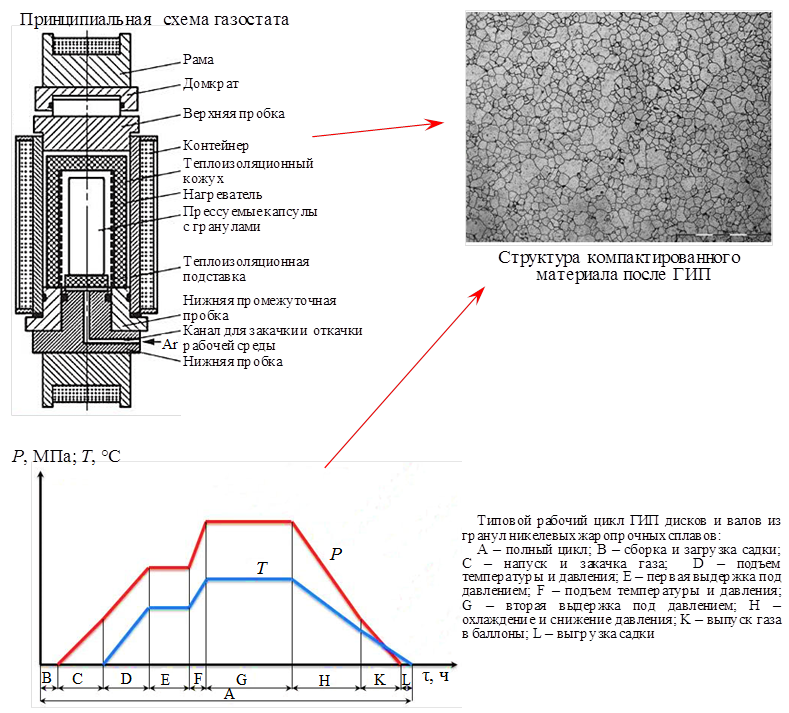
Большая продолжительность цикла газостатического прессования определяется в основном массой садки, термической инерцией печи, скоростью подъема и снятия давления. В ряде работ указаны возможные пути существенного сокращения цикла прессования, среди которых: системы горячего выпуска газа, обеспечивающие скорость охлаждения до 30 °С/мин; усовершенствованные технологические схемы ведения процесса; попытка подачи жидкого аргона непосредственно в рабочую камеру; организация горячей загрузки и выгрузки садок с использованием модульных конструкций нагревательных устройств газостата; оснащение термоизоляционных кожухов печей газостатов управляемыми регулируемыми клапанами, которые закрыты в периоды нагрева и открыты при охлаждении садки. Применение процесса газостатического прессования для получения крупногабаритных изделий ограничивается возрастанием необходимой мощности газостатов с увеличением габаритных размеров получаемых изделий [33].
Определяющее значение в обеспечении требуемого уровня механических характеристик современных гранулируемых НЖС имеют структурные факторы, такие как средний размер зерна, количество и дисперсность упрочняющей γ'-фазы, тип карбидной фазы и состояние границ зерен.
В результате широкого комплекса проведенных исследований по влиянию режимов ГИП на структуру компактного материала установлено, что формирование в сплаве полностью рекристаллизованной структуры зависит от температуры ГИП и размера используемых гранул (рис. 7). Чем крупнее гранулы, тем больше должно быть превышение температуры ГИП (ТГИП) над температурой полного растворения γ′-фазы (Тγ′).
При температурах ГИП ниже Тγ′ в компактированном материале сохраняются остатки литой нерекристаллизованной структуры, что приводит к формированию разнозернистости и, как следствие, к нестабильности механических свойств.
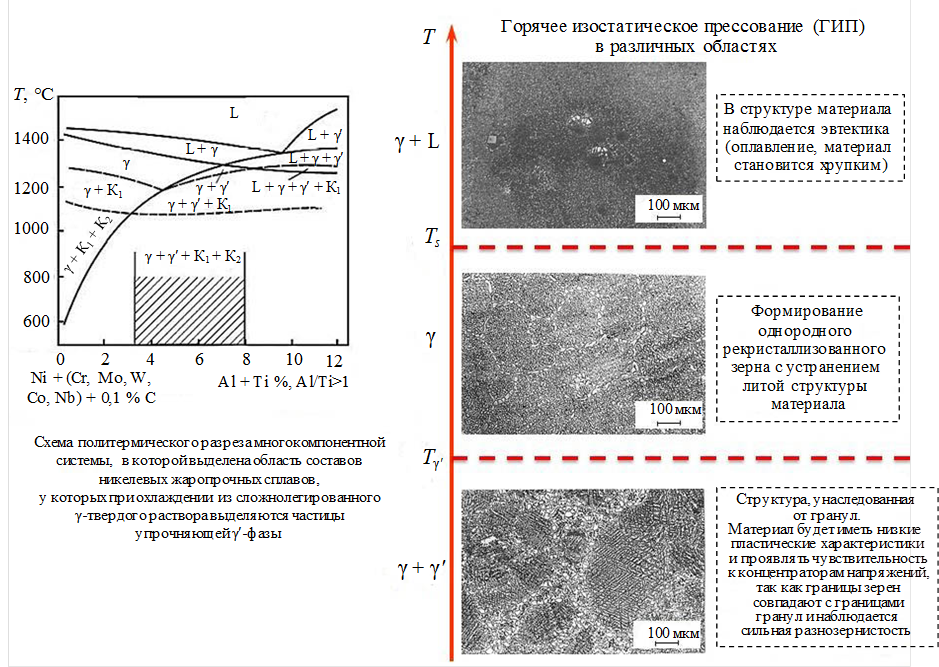
Для получения мелкого рекристаллизованного зерна необходимо использовать гранулы размером <100 мкм, а при проведении операции ГИП температуру устанавливать ближе к Тγ′ настолько, насколько это позволяет точность поддержания и измерения температуры. Для получения более крупного зерна желательно использовать более крупные гранулы, а температуру при проведении операции ГИП задавать более высокую, насколько это позволяет температура солидус сплава. Поэтому режимы ГИП разрабатывают для каждого сплава в зависимости от предъявляемых требований, учитывая при этом размер используемых гранул и ширину области гомогенности [8].
Особенности промышленной технологии термической обработки заготовок дисков, полученных методом металлургии гранул (as-HIP)
В промышленных условиях требуются специальные режимы термической обработки, позволяющие в условиях действующего производства проводить данную операцию для достаточно широкой номенклатуры деталей из гранулируемых сплавов. Основной вклад в формирование конечной структуры материала вносит температурный режим процесса термической обработки. Именно он определяет размер и объемную долю частиц упрочняющей γ′-фазы после закалочного охлаждения, но нельзя пренебрегать важностью временны́х параметров выдержки.
Требования к данному виду термической обработки, выдвигаемые применительно к заготовкам дисков из гранулируемых НЖС, состоят в следующем:
- температурное поле заготовки диска перед началом закалочного охлаждения должно быть однородным по сечению для обеспечения изотропной структуры и, следовательно, стабильных механических характеристик конечного изделия;
- длительность выдержки должна обеспечивать прогрев заготовки и прохождение всех диффузионных процессов при переходе сплава в однофазное состояние.
При этом время выдержки должно быть минимальным и достаточным, так как излишнее удлинение процесса экономически нецелесообразно и неэффективно с точки зрения конечных свойств материала. Закалочное охлаждение должно, насколько возможно, максимально фиксировать пересыщенный твердый раствор для обеспечения требуемых механических характеристик после старения.
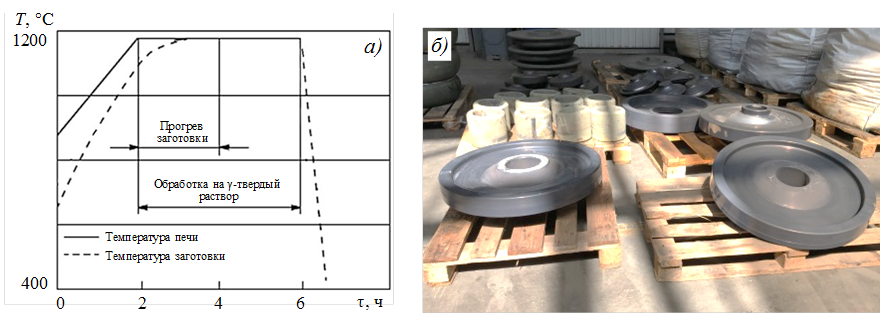
Изменение температуры обрабатываемой заготовки при нагреве под закалку кратко можно описать следующим образом. Нагрев массивных изделий в печах периодического действия происходит в два этапа [34]: первый этап – нагрев садки при монотонном росте температуры в печи, второй – при постоянной температуре печи. На второй этап приходятся наиболее важные стадии, связанные с диффузионной перестройкой структуры.
После помещения заготовки диска в печь по сечению устанавливается определенный перепад температур между поверхностью и сердцевиной (рис. 8). Дальнейший нагрев заготовки при заданной температуре в печи происходит в условиях уменьшающейся разницы в температурах между поверхностью и сердцевиной заготовки до полного выравнивания.
Таким образом, при назначении времени выдержки необходимо выровнять температуру по сечению, чтобы обеспечить одинаковые условия термической обработки различных зон заготовки, а также завершить диффузионные процессы, связанные с перераспределением легирующих элементов в твердом растворе. Необходимо учитывать, что в зависимости от габаритов и типоразмеров конкретных заготовок дисков эти процессы будут идти в них с разной скоростью [35].
Наибольший практический интерес представляет скорость охлаждения в интервале температур начиная с закалочной и до ~900 °С, так как интенсивное выделение частиц γ′-фазы происходит именно в этом температурном интервале. Распределение скоростей охлаждения при указанных температурах по сечению заготовки диска представлено на рис. 9.
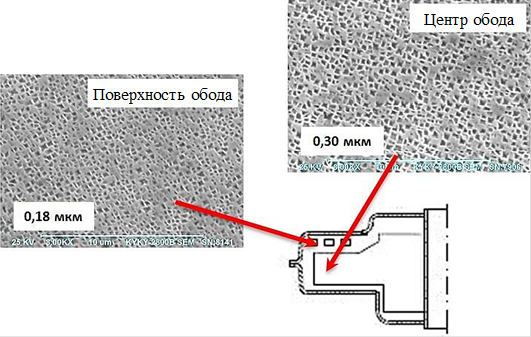
Можно сказать, что скорость охлаждения поверхности заготовки составляла ~70 °С/мин, а сердцевины ~20 °С/мин. В научно-технической литературе, посвященной дисковым жаропрочным никелевым сплавам, приводят сопоставимое значение – не менее 60 °С/мин [35], однако для получения такой скорости охлаждения в ступичной части заготовок требуется обеспечивать охлаждение с поверхности в 1,5–2 раза интенсивнее.
Из-за разных скоростей охлаждения по сечению заготовки диска-имитатора в средних частях диска частицы γ′-фазы более крупные по сравнению с частицами в приповерхностных слоях (рис. 9) – соответственно 0,30 и 0,18 мкм. Это определяет снижение пределов прочности и текучести в сердцевине в среднем на 20–40 МПа, установленное при всесторонних испытаниях заготовок дисков [35].
Взаимосвязь структуры и механических характеристик сплавов с размером зерна используемой фракции гранул
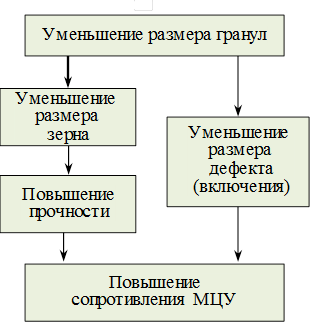
Для обеспечения высокого уровня характеристик сопротивления малоцикловой усталости (МЦУ) гранулируемых НЖС необходимо повысить уровень кратковременной прочности и уменьшить размер включений.
Уменьшение размера включений связано с уменьшением размера фракции используемых гранул. Уровень кратковременной прочности можно повысить путем измельчения структурных составляющих сплава, таких как размеры зерна и упрочняющей γ'-фазы [36]. Таким образом, уменьшая размер гранул, можно одновременно повышать уровень кратковременной прочности и сопротивление МЦУ (рис. 10).
Поэтому в процессе развития металлургии гранул осуществляли постепенный поэтапный переход к использованию в серийном производстве все более мелких гранул (от фракции –315 мкм до фракции –140 мкм), что привело к уменьшению среднего размера зерна в материале конечных заготовок из сплава ЭП741НП с 60–80 до 35–45 мкм и повышению предела прочности более чем на 100 МПа (рис. 11).
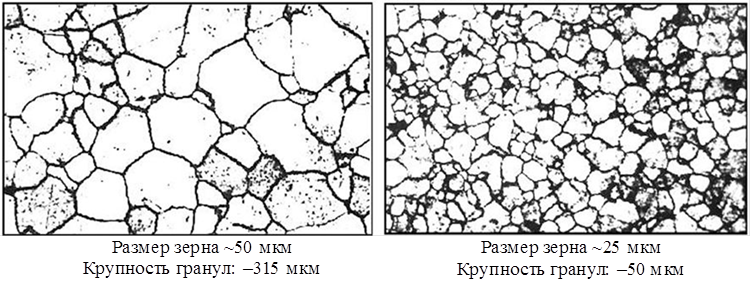
Для достоверной оценки изменения всего комплекса механических характеристик сплава ЭП741НП при переходе от исходной крупной фракции –315 мкм к минимальной фракции –50 мкм в работе [37] проведено сравнительное исследование структуры и механических свойств заготовок дисков, изготовленных в абсолютно одинаковых условиях.
В результате сравнительного исследования установлено, что уменьшение размера используемых гранул с –315 до –50 мкм привело к уменьшению размера зерна в 2 раза (рис. 11) и к увеличению пределов прочности и текучести на 90 и 30 МПа соответственно. При этом среднее число циклов до разрушения при испытании на сопротивление МЦУ при температуре 650 °С и повышенном напряжении 1020 МПа увеличилось в среднем в 5 раз, а минимальное число циклов – на порядок (табл. 4).
| Фракция гранул | Механические свойства при 20 °С | Длительная прочность, ч, при 650 °С и σ = 1020 МПа | МЦУ, циклы, при 650 °С и σ = 1020 МПа | ||||
|---|---|---|---|---|---|---|---|
| σв, МПа | σ0,2, МПа | δ, % | ψ, % | KCU, Дж/см2 | |||
| ‒315 | 1423 | 1044 | 20,1 | 19,6 | 74 | 366 | >100 8980 |
| ‒50 | 1515 | 1074 | 22,3 | 23,3 | 68 | 280 | >100 46223 |
Исследование длительной прочности при температуре 650 °С гладких образцов и образцов с концентратором напряжений показало, что уменьшение размера гранул до –50 мкм практически не влияет на уровень длительной прочности при 650 °С. Следует отметить, что положительный эффект в сопротивлении МЦУ при уменьшении размера гранул складывается из двух факторов: уменьшения размера включений и повышения конструкционной прочности материала за счет сопутствующего уменьшения размера зерна. При переходе с фракции <140 мкм на фракцию <100 мкм только из-за уменьшения количества и размера включений число циклов до разрушения увеличивается в 1,5 раза (табл. 4). При этом не снижаются уровень длительной прочности при температуре 650 °С и характеристики пластичности.
Заключение
Показано, что охлаждение расплава с высокой скоростью приводит к существенному уменьшению химической неоднородности по объему металла. Гранулы, полученные методом высокоскоростной кристаллизации расплава, имеют дендритную структуру с соответствующей дендритной ликвацией и усадкой, сосредоточенной в основном на поверхности этих гранул в виде микропористости дендритного характера.
В РФ применительно к авиационному двигателестроению метод производства гранул основывается на плазменном распылении литой вращающейся заготовки (метод PREP). В процессе плазменной плавки и центробежного распыления получают гранулы узкого гранулометрического состава, причем средний размер частиц весьма надежно регулируется одним параметром – частотой вращения заготовки. При получении гранул методом PREP имеет место переход первичных карбидов в гранулы без значительного изменения их размера, что накладывает ограничения на диаметр используемых заготовок после их выплавки.
Гранулы сложнолегированных НЖС ‒ это метастабильные системы, в которых при нагреве происходит распад твердого раствора, что создает предпосылки для выделения карбидов по границам гранул и обуславливает необходимость регламентирования и корректирования химического состава сплавов для предотвращения образования карбидных сеток по границам гранул, а также требует разработки специальных режимов ГИП (компактирования) и термической обработки. При этом величина зерна в компактированном материале находится в прямой зависимости от размера гранул и температуры нагрева (чем крупнее фракционный состав гранул, тем больше должно быть превышение ТГИП над температурой Тγ′). C уменьшением крупности гранул повышается уровень прочности и сопротивления МЦУ, при этом сохраняется стабильный уровень характеристик длительной прочности.
- Ерасов В. С., Орешко Е. И., Луценко А. Н. Многоуровневое масштабное комплексное исследование деформирования металлических материалов // Авиационные материалы и технологии. 2022. № 1 (66). С. 129–142. URL: http://www.journal.viam.ru (дата обращения: 08.06.2026). DOI: 10.18577/2713-0193-2022-0-1-129-142.
- Мовенко Д. А., Шуртаков С. В. Причины образования микротрещин и снижение плотности их распределения в изделиях из никелевых жаропрочных сплавов, изготовленных методом СЛС (обзор) // Авиационные материалы и технологии. 2022. № 2 (67). С. 43–51. URL: http://www.journal.viam.ru (дата обращения: 08.06.2026). DOI: 10.18577/2713-0193-2022-0-2-43-51.
- Каблов Е. Н. Инновационные разработки ФГУП «ВИАМ» ГНЦ РФ по реализации «Стратегических направлений развития материалов и технологий их переработки на период до 2030 года» // Авиационные материалы и технологии. 2015. № 1 (34). С. 3–33. DOI: 10.18577/2071-9140-2015-0-1-3-33.
- Светлов И. Л., Петрушин Н. В., Епишин А. И., Карашаев М. М., Елютин Е. С. Монокристаллы жаропрочных никелевых сплавов, легированных рением и рутением (обзор). Часть 1 // Авиационные материалы и технологии. 2023. № 1 (70). С. 30–50. URL: http://www.journal.viam.ru (дата обращения: 08.06.2026). DOI: 10.18577/2713-0193-2023-0-1-30-50.
- Светлов И. Л., Петрушин Н. В., Епишин А. И., Карашаев М. М., Елютин Е. С. Монокристаллы никелевых жаропрочных сплавов, легированных рением и рутением (обзор). Часть 2 // Авиационные материалы и технологии. 2023. № 2 (71). С. 3–22. URL: http://www.journal.viam.ru (дата обращения: 08.06.2026). DOI: 10.18577/2713-0193-2023-0-2-3-22.
- Зайцев Д. В., Сбитнева С. В., Бер Л. Б., Заводов А. В. Определение химического состава частиц основных фаз в изделиях из гранулируемого никелевого жаропрочного сплава ЭП741НП // Труды ВИАМ. 2016. № 9 (45). С. 61–71. URL: http://www.viam-works.ru (дата обращения: 08.06.2026). DOI: 10.18577/2307-6046-2016-0-9-8-8.
- Гарибов Г. С., Гриц Н. М., Востриков А. В., Федоренко Е. В., Волков А. М. Освоение перспективного высокопрочного гранулируемого никелевого сплава для турбинных дисков авиационных деталей нового поколения // Технология легких сплавов. 2012. № 3. С. 64–69.
- Гарибов Г. С., Востриков А. В., Гриц Н. М., Федоренко Е. А. Разработка новых гранулированных жаропрочных никелевых сплавов для производства дисков и валов авиационных двигателей // Технология легких сплавов. 2010. № 1. С. 34–43.
- Гарибов Г. С., Гриц Н. М., Волков А. М., Востриков А. В., Федоренко Е. А. Металловедческие аспекты производства заготовок дисков из гранулируемых жаропрочных никелевых сплавов методом ГИП // Технология легких сплавов. 2014. № 3. С. 54–58.
- Гарибов Г. С. Теория кристаллизации гранулируемых жаропрочных никелевых сплавов // Технология легких сплавов. 2016. № 1. С. 107–118.
- Белов А. Ф. Настоящее и будущее металлургии гранул // Металлургия гранул. 1983. Вып. 1. С. 5–13.
- Добаткин В. И. Роль кинетических и термодинамических факторов при кристаллизации гранул // Металлургия гранул. 1983. Вып. 1. С. 23–33.
- Добаткин В. И. Закономерности быстрой кристаллизации как основа выбора составов гранулируемых сплавов // Металлургия гранул. 1988. Вып. 4. С. 11–23.
- Зверева Е. А. Исследование влияния условий кристаллизации на структуру гранул и свойства компактированных изделий из жаропрочных никелевых сплавов: автореф. дис. … канд. техн. наук. М., 1979. 23 с.
- Белов А. Ф., Аношкин Н. Ф., Гарибов Г. С. Разработка и внедрение промышленной технологии производства крупногабаритных дисков и пустотелых валов из гранул жаропрочных никелевых сплавов горячим изостатическим прессованием // Металлургия гранул. 1983. Вып. 1. С. 173–186.
- Гарибов Г. С. Развитие идей академика А.Ф. Белова по радикальному повышению эксплуатационных характеристик дисков перспективных ГТД // Перспективные технологии легких и специальных сплавов: к 100-летию со дня рождения академика А.Ф. Белова. М.: Физматлит, 2006. С. 44–63.
- Кошелев В. Я., Гарибов Г. С., Сухов Д. И. Основные закономерности процесса получения гранул жаропрочных сплавов методом плазменного распыления вращающейся заготовки // Технология легких сплавов. 2015. № 3. С. 97–103.
- Востриков А. В., Гарибов Г. С., Бер Л. Б., Шляпин С. Д. Исследование физико-механических свойств и структуры гранул из нового высокопрочного никелевого сплава, изготовленных методом PREP // Технология легких сплавов. 2013. № 2. С. 69–75.
- Мусиенко В. Т. Разработка теоретических основ и технологии производства металлических порошков при высоких и сверхвысоких скоростях охлаждения методом центробежного распыления для изготовления дисков газотурбинного двигателей: дис. … д-ра техн. наук. М., 1991. 459 с.
- Бер Л. Б., Казберович А. М. Влияние легирования и некоторых структурных факторов на комплекс характеристик заготовок дисков из гранулируемых жаропрочных никелевых сплавов ЭП741НП, ВВ750П, ВВ751П, ВВ752П и ВВ753П // Технология легких сплавов. 2019. № 3. С. 16–33.
- Рогожкин С. В., Бер Л. Б., Никитин А. А. и др. Исследование гранулируемого жаропрочного никелевого сплава методом атомно-зондовой томографии // Физика металлов и металловедение. 2020. Т. 121. № 1. С. 60–71.
- Казберович А. М., Бер Л. Б., Егоров Д. А., Живушкин А. А., Полянский С. Б., Мухина Т. А. Повышение комплекса характеристик заготовок дисков из гранул сплава ЭП741НП для перспективных ГТД // Технология легких сплавов. 2020. № 4. С. 36–46.
- Бер Л. Б., Рогожкин С. В., Хомич А. А., Залужный А. Г. Распределение атомов легирующих элементов между частицами γ- и γʹ-фаз в жаропрочном никелевом сплаве // Физика металлов и металловедение. 2022. Т. 123. № 2. С. 177–191.
- Белов А. Ф., Аношкин Н. Ф., Гриц Н. М. и др. Особенности легирования жаропрочных сплавов, получаемых методом металлургии гранул // Жаропрочные и жаростойкие стали и сплавы на никелевой основе. М.: Наука, 1984. 31 с.
- ГОСТ Р 52802–2007. Сплавы никелевые жаропрочные гранулируемые (марки). М.: Стандартинформ, 2008. 3 с.
- Гарибов Г. С., Гриц Н. М., Востриков А. В. и др. Разработка и исследование нового гранулируемого высокопрочного жаропрочного никелевого сплава ВВ752П для перспективных изделий авиационной техники // Технология легких сплавов. 2011. № 1. С. 7–11.
- Гарибов Г. С. В.И. Добаткин и металлургия гранул жаропрочных никелевых сплавов // Технология легких сплавов. 2015. № 2. С. 34–39.
- Иноземцев А. А., Аношкин Н. Ф., Башкатов И. Г. и др. Применение дисков из гранул жаропрочных никелевых сплавов в серийных ГТД авиационной и наземной техники // Перспективные технологии легких и специальных сплавов. М.: Физматлит, 2006. С. 371–376.
- Гарибов Г. С. Современный уровень развития порошковой металлургии жаропрочных никелевых сплавов // Технология легких сплавов. 2000. № 6. С. 58–68.
- Волков А. М., Востриков А. В., Бакрадзе М. М. Принципы создания и особенности легирования гранулируемых жаропрочных никелевых сплавов для дисков ГТД // Труды ВИАМ. 2016. № 8 (44). С. 10–16. URL: http://www.viam-works.ru (дата обращения: 08.06.2026). DOI: 10.18577/2307-6064-2016-0-8-2-2.
- Samarov V., Barre Ch., Seliverstov D. Net Shape HIP for Complex Shape PM Parts as a Cost-Efficient Industrial Technology // Proceedings of HIP-05 International Conference. Paris, 2005. 515 p.
- Самаров В. Н., Аношкин Н. Ф. Разработка технологии ГИП деталей сложной формы из гранулированных материалов // Перспективные технологии легких и специальных сплавов: к 100-летию со дня рождения академика А.Ф. Белова. М.: Физматлит, 2006. С. 103–113.
- Гарибов Г. С., Тлюстен Т. Ю. Газостаты ВИЛСа // Заготовительные производства в машиностроении. 2010. № 7. С. 28–33.
- Свенчанский А. Д. Электрические промышленные печи: учеб. для вузов: в 2 ч. М.: Энергия, 1975. Ч. 1. 384 с.
- Волков А. М., Гарибов Г. С., Гриц Н. М., Востриков А. В., Федоренко Е. А. Исследование процессов нагрева и охлаждения при закалке крупногабаритных заготовок дисков из гранул жаропрочных никелевых сплавов // Технология легких сплавов. 2013. № 3. С. 66–72.
- Сизова Р. Н., Ножницкий Ю. А. Особенности сопротивления малоцикловой усталости материалов дисков, изготовленных методом металлургии гранул // Металлургия гранул. 1983. Вып. 1. С. 405–412.
- Гарибов Г. С., Гриц Н. М., Востриков А. В., Федоренко Е. А., Егоров Д. А. Повышение характеристик прочности и сопротивления МЦУ гранулируемых жаропрочных никелевых сплавов за счет снижения крупности гранул // Технология легких сплавов. 2012. № 3. С. 56–63.