Анализ склонности к деформационному упрочнению в зависимости от температуры обработки тонкостенных труб из азотсодержащей коррозионностойкой стали
Исследована склонность к деформационному упрочнению коррозионностойкой азотсодержащей стали 15Х15Н4АГМ-Ш, применяемой для изготовления тонкостенных труб авиационного назначения. На основе упрощенной модели Джонсона–Кука по результатам испытаний рассчитаны параметры деформационного упрочнения A, B и n, а также введенный коэффициент упрочнения Hc. Установлено, что отпуск при 500 °С обеспечивает максимальные значения коэффициента B (500 МПа) и показателя n (0,23), тогда как при 600 °С формируется более низкий уровень прочностных свойств (σ0,2 = 1165 МПа) при сохранении достаточной пластичности.
Введение
Холоднокатаные тонкостенные трубы из коррозионностойких сталей находят широкое применение в авиационной, ракетно-космической технике, энергетическом машиностроении и химической промышленности, где требуется сочетание высокой прочности, коррозионной стойкости и минимальной массы конструкции [1–5]. Особый интерес представляют трубы из высокопрочных мартенситных, мартенсито-аустенитных и мартенситно-стареющих коррозионностойких сталей с пределом прочности >1700 МПа, способных работать в агрессивных средах при высоких механических нагрузках [6–10]. Однако производство таких труб методами холодной деформации сопряжено со значительными технологическими трудностями, обусловленными комплексным взаимодействием процессов деформационного упрочнения, формирования структурной неоднородности и ограниченной технологической пластичности материала при обработке давлением [11].
Процесс изготовления труб на станах холодной прокатки или волочильных станах является многопроходной операцией, при которой материал испытывает значительные степени деформации (суммарно до 60–80 %) при комнатной температуре [12–16]. Для высокопрочных коррозионностойких сталей с исходным пределом прочности ≥1700 МПа характерны следующие особенности, осложняющие процесс:
– интенсивное деформационное упрочнение. Высокопрочные мартенситные и мартенсито-аустенитные стали демонстрируют значительное увеличение прочности в процессе холодной деформации. Согласно модели Джонсона–Кука, напряжение течения описывается уравнением σ = A + Bεⁿ, где А – условный предел текучести материала, МПа; В – коэффициент упрочнения, характеризующий способность материала сопротивляться деформации, МПа; ε – эффективная пластическая деформация; n –показатель степени упрочнения, характеризующий поведение материала при больших деформациях. Для сталей данного класса коэффициент деформационного упрочнения B может достигать 400–600 МПа, а показатель упрочнения n составляет 0,10–0,20 [17, 18]. Это приводит к тому, что уже после первых проходов прокатки напряжение течения материала возрастает на 20–30 %, что требует существенного увеличения усилий деформированием и может приводить к перегрузке оборудования [19];
– ограниченная технологическая пластичность. Высокопрочные стали характеризуются низким показателем деформационного упрочнения (n < 0,15) и малым равномерным удлинением (δ < 5–7 %), что значительно сужает технологическое окно для холодной деформации [11]. При превышении критической степени деформации за один проход (обычно 15–25 % для данного класса сталей) происходит локализация деформации с образованием полос сдвига и микротрещин, что приводит к браку продукции [13, 14];
– высокие контактные напряжения и износ инструмента. Прокатка высокопрочных материалов сопровождается повышенными контактными напряжениями на границе «металл–инструмент», которые могут достигать 2000–2500 МПа [20]. Это приводит к интенсивному износу валков и оправок, образованию задиров на поверхности труб и снижению качества готовой продукции. Коэффициент трения в зоне деформации возрастает из-за прорыва смазочной пленки при высоких давлениях.
Интенсивное деформационное упрочнение металлических материалов при пластическом деформировании является одним из ключевых факторов, определяющих как технологичность при обработке давлением, так и надежность изделий авиационной и космической техники в условиях эксплуатационных нагрузок. Для высокопрочных конструкционных сталей и различных сплавов, применяемых в ответственных узлах авиационных конструкций, характеристики деформационного упрочнения приобретают особое значение, поскольку обеспечивают дополнительный запас прочности при локальных перегрузках и определяют стабильность процессов пластического формообразования [8, 21, 22].
Современные подходы к количественной оценке способности материалов к деформационному упрочнению основаны на анализе диаграмм растяжения и определении параметров феноменологических моделей пластического течения. Наибольшее распространение получили модели Холломона (σ = Kεⁿ, где K – коэффициент прочности металла) [23], Людвика (σ = σ₀ + Bεⁿ, где σ₀ – начальное напряжение течения, соответствующее пределу текучести материала) и Джонсона–Кука [17, 18], параметры которых имеют ясную физическую интерпретацию и непосредственно связаны с дислокационной структурой материала.
Отечественный и зарубежный опыт обработки высокопрочных сталей давлением показывает, что значение показателя деформационного упрочнения n в значительной степени определяет технологическую пластичность материала. Для обеспечения равномерного течения металла при штамповке сложнопрофильных деталей авиационного назначения рекомендуется использовать стали с показателем n > 0,18–0,20 [17, 18]. При меньших значениях n возрастает риск локализации деформации и образования дефектов. В свою очередь коэффициент деформационного упрочнения B определяет абсолютную величину увеличения прочности при пластическом деформировании и непосредственно влияет на усилия формообразования при получении конечного полуфабриката.
В работе [8] показано, что высокопрочная коррозионностойкая мартенсито-аустенитная сталь 15Х15Н4АГМ-Ш при классической обработке, включающей закалку, обработку холодом и старение, обладает высокими показателями предела прочности, предела текучести и относительного удлинения. Однако для получения тонкостенных труб необходимо использовать высокотехнологичное оборудование, обеспечивающее большое усилие при обработке давлением. В противном случае узлы оборудования будут претерпевать значительный износ и ускоренный выход из строя. Для данной стали ключевой температурный интервал для обработки давлением составляет 600–700 °C: отпуск в этом диапазоне приводит к формированию высокоотпущенного мартенсита, значительному снижению прочности (σв = 1320 МПа, σ0,2 = 990 МПа) и сохранению достаточной пластичности (δ5 ≈ 19 %) [8]. С целью повышения эффективности холодной обработки давлением необходимо проанализировать склонность к деформационному упрочнению в зависимости от температуры обработки и реализованного структурного состояния.
Цель данной работы – экспериментальная оценка параметров деформационного упрочнения высокопрочной коррозионностойкой стали 15Х15Н4АГМ-Ш по результатам механических испытаний образцов в соответствии с моделью Джонсона–Кука.
Материалы и методы
В качестве объектов исследования использовали цилиндрические заготовки из высокопрочной коррозионностойкой азотсодержащей стали 15Х15Н4АГМ-Ш, которые используются для изготовления тонкостенных труб на стане холодной прокатки [8]. Для исследования механических свойств образцы подвергали термической обработке, включающей закалку для обеспечения однородной мартенсито-аустенитной структуры, и последующему отпуску при различных температурах в интервале 200–700 °С.
Механические свойства (σв, σ0,2, δ5) после термической обработки определяли путем испытания образцов, вырезанных из трубных заготовок, на статическое растяжение при температуре 20 °С в соответствии с ГОСТ 1497–2023 «Металлы. Методы испытаний на растяжение» с применением разрывной машины. Скорость испытаний образцов составила 0,01 c–1.
Для определения скорости деформационного упрочнения в различных состояниях проводили расчеты в соответствии с упрощенным вариантом математической модели Джонсона–Кука, достаточной для определения склонности материала к деформационному упрочнению.
Помимо расчета коэффициентов, в соответствии с моделью определены показатель относительного упрочнения ΔU = ((σ – A)/A)·100 %, скорость упрочнения Θ = dσ/dε и проанализирован коэффициент упрочнения Hc = Bn, введенный на основе анализа полученных данных.
Работа выполнена с использованием оборудования ЦКП «Климатические испытания» НИЦ «Курчатовский институт» – ВИАМ.
Результаты и обсуждение
Вид диаграмм растяжения образцов в зависимости от температуры отпуска после испытаний при 20 °С представлен на рис. 1. Пилообразный вид диаграмм растяжения может быть связан либо с динамическим деформационным старением (взаимодействие дислокаций с атмосферами примесей C и N), либо с периодическим образованием и разрушением барьеров Ломер–Коттрелла. Стабильность аустенитной структуры в стали 15Х15Н4АГМ-Ш не способствует образованию полос Чернова–Людерса.
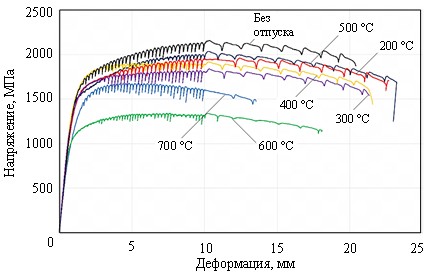
Для оценки степени деформационного упрочнения в соответствии с упрощенной моделью Джонсона–Кука первоначально определен условный предел текучести σ0,2 (параметр А) по диаграммам растяжения (рис. 2).
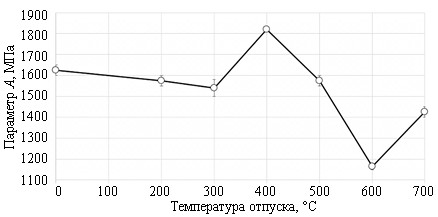
При отсутствии отпуска (точка 0 °С на рис. 2–4) и в интервале температур отпуска от 200 до 300 °С происходит снижение параметра А с 1625 до 1540 МПа, что связано с выделением углерода из твердого раствора. Значительное увеличение параметра А до 1820 МПа при температуре отпуска 400 °С связано с протеканием мартенситного (γ → α)-превращения и интенсивным выделением карбидов хрома Cr23C6. Дальнейшее уменьшение показателя до 1165 МПа в температурном интервале 400–600 °С связано с выделением карбидов и нитридов легирующих элементов из твердого раствора, подготовкой структуры для реализации (α → γ)-превращения.
Расчет параметров B и n (рис. 3) показал, что наиболее интенсивно деформационное упрочнение протекает при отсутствии отпуска (непосредственно после закалки), а также при температурах отпуска 200 и 500 °С. При увеличении температуры отпуска с 200 до 400 °С происходит снижение параметра B на 76 % (до 120 МПа), параметра n – на 47 %, что свидетельствует о значительном уменьшении интенсивности протекания деформационного превращения. Несмотря на то что при температуре отпуска 500 °С не реализуется наименьшее значение параметра А, параметры B и n максимальные, что, вероятно, связано с началом процесса перестаривания и интенсивного выделения карбидов и нитридов. Согласно расчетам, при данной температуре отпуска может реализоваться наилучшее деформационное упрочнение среди представленной выборки образцов, а также достигнута высокая технологичность материала. Однако, как упомянуто ранее, высокие прочностные характеристики требуют применения высокотехнологичного оборудования с высокими усилиями при холодной обработке давлением.
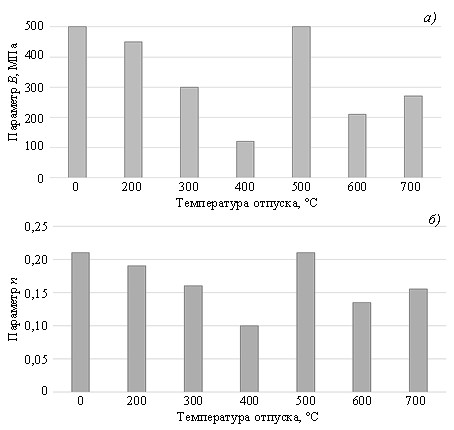
Для оценки деформационного упрочнения также рассмотрены показатели относительного упрочнения ΔU, скорости упрочнения Θ и введенный коэффициент упрочнения Hc. Результаты расчета показателей представлены на рис. 4.
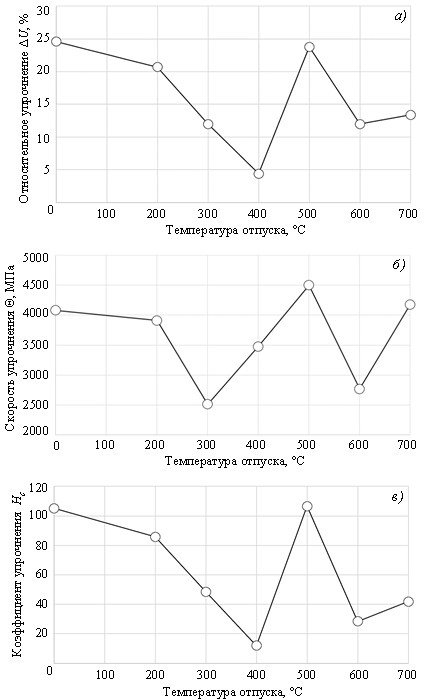
Наибольшей степенью относительного упрочнения (>23 %) обладают образцы после закалки и после отпуска при 500 °С (рис. 4, а). При этом обработка при температуре 200 °С приводит к незначительному снижению относительного упрочнения (до 20 %), что, вероятно, связано с уменьшением доли аустенита в структуре вследствие его фазового перехода с промежуточным выделением карбидов из твердого раствора. Это косвенно подтверждается значительным уменьшением доли относительного упрочнения при увеличении температуры отпуска до 400 °С, при которой начинается активное выделение карбидов из твердого раствора. При этом скорость упрочнения (рис. 4, б) при температуре отпуска 500 °С выше на 10 % по сравнению с закалкой без отпуска, что может объясняться напряженностью мартенсито-аустенитной структуры при закалке. Высокие показатели скорости упрочнения для температур отпуска 400 и 700 °С обусловлены малым интервалом деформации при статическом нагружении, а не высокой способностью к деформационному упрочнению.
Выявлен идентичный характер изменения показателя относительного упрочнения и введенного коэффициента деформационного упрочнения Hc, представляющего собой произведение показателей B и n. Для образцов без отпуска, а также подвергнутых термической обработке при 500 °С реализуется наибольшая степень упрочнения. Минимальный показатель упрочнения после термической обработки при 400 °С обусловлен протяженной упругой зоной и малым запасом пластичности в связи с дополнительным выделением мелкодисперсных фаз из твердого раствора. Воздействие данной температуры приводит к значительному снижению технологичности материала при обработке давлением.
Для температур обработки 600 и 700 °С положение значений индекса упрочнения ниже по сравнению с другими температурами обработки. Данный момент обуславливает необходимость рассмотрения обоих показателей при разработке технологических режимов термической обработки и холодной деформации цилиндрических заготовок тонкостенных труб из высокопрочной коррозионностойкой азотсодержащей стали 15Х15Н4АГМ-Ш.
С целью уменьшения износа технологического оборудования при холодной прокатке труб необходимо, чтобы материал обладал низкими показателями предела прочности и условного предела текучести. Обеспечиваемое в этом случае усилие позволяет пластически деформировать заготовку в направлении прокатки. При этом показатель деформационного упрочнения n для обеспечения технологичности материала должен превышать 0,2 с целью исключения ускоренного трещинообразования при холодной обработке давлением. В то же время наиболее интенсивное деформационное упрочнение может стать причиной ускоренного накопления дислокаций, что потребует увеличения усилий при прокатке и снизит технологичность конечной заготовки.
Температура обработки 600 °С при отпуске обеспечивает наименьший уровень прочностных характеристик, но при этом показатели B, n, ΔU и Hc немного выше, чем при 400 °С, что характеризует малый запас пластичности и низкую интенсивность деформационного упрочнения. Однако при холодной обработке давлением это может обеспечить более высокую технологичность материала, и рабочие узлы технологического оборудования будут изнашиваться в меньшей степени. С другой стороны, выделение карбидов и нитридов из твердого раствора при температуре обработки 500 °С может обеспечить более высокий уровень запаса пластичности и технологичности материала при обработке давлением. Для более корректного выбора режима обработки давлением необходимо провести прокатку цилиндрических заготовок и сравнительную оценку полученных результатов.
Заключения
Проведено экспериментальное исследование влияния температуры отпуска (200–700 °С) на параметры деформационного упрочнения высокопрочной коррозионностойкой азотсодержащей стали 15Х15Н4АГМ-Ш по упрощенной модели Джонсона–Кука. Установлено, что параметр А изменяется в диапазоне 1165–1820 МПа в зависимости от температуры отпуска, достигая максимума при 400 °С вследствие мартенситного (γ → α)-превращения и выделения карбидов хрома Cr23C6.
Показано, что максимальные значения коэффициента упрочнения B (до 500 МПа) и показателя степени упрочнения n (до 0,23) реализуются при температуре отпуска 500 °С, что связано с интенсивным выделением карбидов и нитридов из твердого раствора.
При температуре отпуска 400 °С отмечены минимальные значения параметров деформационного упрочнения (B = 120 МПа, снижение на 76 %; n уменьшается на 47 %), что свидетельствует о низкой интенсивности деформационного упрочнения.
Установлено, что температура отпуска 600 °С обеспечивает оптимальное сочетание пониженных прочностных характеристик и умеренных показателей деформационного упрочнения, что может способствовать повышению технологичности при холодной прокатке труб и снижению износа оборудования.
Введенный коэффициент деформационного упрочнения Hc = Bn продемонстрировал корреляцию с показателем относительного упрочнения ΔU, что подтверждает целесообразность его использования для комплексной оценки склонности материала к деформационному упрочнению.
Для окончательного выбора оптимального режима термической обработки перед холодной прокаткой необходимо провести промышленные испытания цилиндрических заготовок при температурах отпуска 500 и 600 °С с оценкой технологичности процесса и качества труб.
- Логинов Ю.Н., Шимов Г.В., Бушуева Н.И. К прогнозу развития мартенситного превращения при безоправочном волочении труб из аустенитной стали // Черные металлы. 2021. № 4. С. 25–31. DOI: 10.17580/chm.2021.04.05.
- Приймак Е.Ю., Степанчукова А.В. Формирование структуры сталей для производства бурильных труб при сварке трением // XIII Междунар. науч.-техн. Уральская школа-семинар молодых ученых-металловедов. II Междунар. научная школа для молодежи «Материаловедение и металлофизика легких сплавов». Екатеринбург, 2012. С. 3–4.
- Каблов Е.Н., Бакрадзе М.М., Громов В.И., Вознесенская Н.М., Якушева Н.А. Новые высокопрочные конструкционные и коррозионностойкие стали для аэрокосмической техники разработки ФГУП «ВИАМ» (обзор) // Авиационные материалы и технологии. 2020. № 1 (58). С. 3–11. DOI: 10.18577/2071-9140-2020-0-1-3-11.
- Никитин К.Н., Осадчий В.Я., Сафьянов А.В. и др. Разработка и освоение импортозамещающей технологии производства бесшовных биметаллических труб для атомной энергетики // Сталь. 2017. № 7. С. 44–50.
- Комаров А.И., Никитин К.Н., Сафьянов А.В. и др. Совершенствование технологии производства бесшовных биметаллических труб для трубопроводов атомных энергетических установок // Черные металлы. 2017. № 9. С. 68–73.
- Елисеев Э.А., Карпухин С.Д., Дружинина М.Э. Влияние никеля на структуру азотированного слоя низкоуглеродистых сталей мартенситного класса // Авиационные материалы и технологии. 2025. № 1 (78). С. 18–27. URL: http://www.journal.viam.ru (дата обращения: 11.10.2025). DOI: 10.18577/2713-0193-2025-0-1-18-27.
- Алексеева М.С., Слободской П.А., Лукина Е.А., Якушева Н.А. Закономерности формирования структуры мартенситостареющей стали системы Fe–Cr–Ni–Mo–Ti в ходе термической обработки // Труды ВИАМ. 2024. № 2 (132). С. 3–12. URL: http://www.viam-works.ru (дата обращения: 11.10.2025). DOI: 10.18577/2307-6046-2024-0-2-3-12.
- Севальнев Г.С., Дульнев К.В., Рыжков П.В., Леонов А.В., Вознесенская Н.М. Оптимизация термической обработки высокопрочной коррозионностойкой азотсодержащей стали для получения бесшовных тонкостенных труб // Труды ВИАМ. 2025. № 8 (138). С. 41–52. URL: http://www.viam-works.ru (дата обращения: 11.10.2025). DOI: 10.18577/2307-6046-2025-0-8-41-52.
- Банных И.О., Ашмарин А.А., Бецофен С.Я. и др. Оптимизация химического состава и параметров термомеханической обработки трип сталей на основе новых методов рентгеновской тензометрии, текстурного и фазового анализов // Металлы. 2022. № 6. С. 66–72.
- Удод К.А., Трофименко Н.Н., Романенко Д.Н., Севальнев Г.С. Перспективы развития конструкционных сталей, легированных алюминием // Авиационные материалы и технологии. 2019. № 3 (56). С. 9–13. DOI: 10.18577/2071-9140-2019-0-3-9-13.
- Полухин П.И., Гун Г.Я., Галкин А.М. Сопротивление пластической деформации металлов и сплавов. М.: Металлургия, 1976. 488 с.
- Данченко В.Н., Коликов А.П., Романцев Б.А., Самусев С.В. Технология трубного производства: учеб. для студентов вузов, обучающихся по специальности «Обработка металлов давлением». М.: Интермет Инжиниринг, 2002. 638 с.
- Королев А.А. Конструкция и расчет машин и механизмов прокатных станов. М.: Металлургия, 1985. 376 с.
- Королев А.А. Механическое оборудование прокатных цехов черной и цветной металлургии. М.: Металлургия, 1976. 542 с.
- Целиков А.И., Смирнов В.В. Прокатные станы. М.: Металлургиздат, 1958. 432 с.
- Слоним А.З., Сонин А.Л. Машины для правки листового и сортового проката. М.: Машиностроение, 1975. 208 с.
- Johnson G.R., Cook W.N. A constitutive model and data for metals subjected to large strains. High rates and high temperatures // Proceedings of the 7th International symposium on ballistics. Hague, 1983. P. 541–547.
- Johnson G.R., Cook W.H. Fracture characteristics of three metals subjected to various strains, strain rates, temperatures, and pressures // Engineering Fracture Mechanics. 1985. Vol. 21. No. 1. P. 31–48.
- Колмогоров В.Л. Механика обработки металлов давлением. М.: Металлургия, 1986. 688 с.
- Третьяков А.В., Зюзин В.И. Механические свойства металлов и сплавов при обработке давлением. М.: Металлургия, 1973. 224 с.
- Лукин Е.И., Ашмарин А.А., Банных И.О. и др. Исследование влияния величины обжатия при холодной прокатке на фазовый состав, текстуру и остаточные напряжения в стали 20Х15АН3МД2 // Металлы. 2023. № 6. С. 26–34. DOI: 10.31857/S0869573323060046.
- Власов И.И., Севальнев Г.С., Ляхов А.А., Нефедкин Д.Ю. Исследование структуры и механических свойств Ni–Co–Cr энтропийного сплава в литом состоянии // Труды ВИАМ. 2024. № 12 (142). С. 18–30. URL: http://www.viam-works.ru (дата обращения: 22.10.2025). DOI: 10.18577/2307-6046-2024-0-12-18-30.
- Hollomon J.H. Tensile deformation // Transactions of the Metallurgical Society of AIME. 1945. Vol. 162. P. 268–290.